Jawaban Singkat: MENGINTIP vs Tabung PTFE untuk Alat Kesehatan Tabung MENGINTIP dan tabung PTFE cocok untuk peran berbeda dalam desain perangkat medis dan bukan sebagai pengganti langsung satu sama lain. Pipa MENGINTIP menawarkan kekuatan mekanik yang lebih tinggi, kekakuan yang lebih besar, dan kinerja yang stabil pada suhu di atas 250°C , sehingga cocok untuk komponen struktural dan sterilisasi suhu tinggi yang berulang, sedangkan pipa PTFE menawarkan koefisien gesekan yang lebih rendah dan fleksibilitas yang lebih besar, menjadikannya bahan pilihan untuk lapisan dalam pelumas dalam aplikasi kateter dan kawat pemandu. Panduan ini membandingkan tabung MENGINTIP medis terhadap PTFE dan polimida dalam hal kekuatan, ketahanan suhu, dan kesesuaian aplikasi, membantu teknisi perangkat memilih bahan yang tepat untuk kebutuhan pipa tertentu. Apa itu Tabung MENGINTIP Medis ? MENGINTIP, atau polieter eter keton, adalah polimer termoplastik berkinerja tinggi yang dikenal menggabungkan kekuatan tinggi dengan ketangguhan patah yang tinggi. Tabung MENGINTIP kelas medis diproduksi melalui proses ekstrusi presisi dan digunakan dalam aplikasi yang memerlukan kombinasi kekuatan mekanik, stabilitas dimensi, dan ketahanan kimia dalam profil pipa yang relatif kecil. Karakteristik Bahan Inti MENGINTIP Kekuatan tinggi dikombinasikan dengan ketangguhan patah yang tinggi, mendukung peran pipa struktural Performa dimensi yang stabil pada rentang suhu yang luas Stabilitas kimia yang baik terhadap sebagian besar pelarut yang digunakan dalam perakitan dan pembersihan perangkat Ketahanan api dan ketahanan aus cocok untuk kontak mekanis berulang Biokompatibilitas yang baik sesuai untuk aplikasi perangkat medis Kristalinitas tinggi PEEK adalah salah satu alasan utama di balik stabilitas termalnya, karena struktur molekul yang lebih teratur lebih tahan terhadap deformasi pada suhu tinggi dibandingkan polimer dengan kristalinitas rendah, sehingga mendukung pengoperasian yang stabil hingga 250°C . Mengapa PEEK Digunakan pada Alat Kesehatan? PEEK dipilih untuk komponen perangkat medis ketika suatu proyek memerlukan kekuatan struktural yang tidak dapat disediakan oleh pipa fluoropolimer atau poliamida standar, khususnya dalam aplikasi yang melibatkan sterilisasi suhu tinggi berulang atau peran penahan beban mekanis. Bagan di bawah ini membandingkan kekuatan tarik pada material pipa PEEK, PTFE, dan polimida. Kekuatan Tarik Berdasarkan Bahan Tabung (MPa) 97 MPa PEEK 231 MPa Polimida (PI) 31 MPa PTFE Meskipun polimida menunjukkan kekuatan tarik mentah tertinggi di antara ketiga bahan tersebut, PEEK menawarkan kombinasi kekuatan dan ketangguhan yang berbeda yang membuatnya lebih tahan terhadap patah akibat benturan mendadak, suatu sifat yang seringkali lebih relevan dibandingkan kekuatan tarik puncak saja untuk komponen yang mengalami tekanan mekanis berulang. Sebaliknya, PTFE jauh lebih lembut dan fleksibel, itulah sebabnya PTFE umumnya digunakan karena sifat permukaannya yang memiliki gesekan rendah dibandingkan kekuatan strukturalnya. Tahan Suhu: MENGINTIP vs PTFE vs Polimida Kinerja suhu adalah salah satu alasan yang paling sering dikutip dalam memilih tabung PEEK, terutama untuk perangkat yang memerlukan siklus sterilisasi autoklaf berulang. Bagan garis di bawah menunjukkan stabilitas mekanis relatif pada rentang suhu yang meningkat untuk ketiga material. Stabilitas Mekanik Relatif vs Suhu (%) 100 50 0 100C 150C 200C 250C 300C 350C Polimida PEEK PTFE Tabung PEEK menjaga stabilitas mekanis yang kuat 250°C , mendukung siklus sterilisasi suhu tinggi yang berulang tanpa kehilangan kinerja yang signifikan, yang merupakan salah satu keunggulan paling praktis dibandingkan PTFE. Tabung PTFE menunjukkan penurunan yang lebih tajam ketika suhu naik melewati batas atas layanan yang lebih rendah, sementara polimida, meskipun menunjukkan stabilitas paling kuat pada suhu tertinggi yang ditunjukkan, biasanya digunakan dalam kategori aplikasi yang berbeda karena proses ekstrusi dan pelapisannya yang berbeda dibandingkan dengan ekstrusi PEEK dan PTFE standar. MENGINTIP vs PTFE vs Polimida: Perbandingan Kinerja Penuh Pemilihan di antara ketiga bahan ini bergantung pada atribut kinerja mana yang paling penting untuk peran pipa tertentu. Bagan radar di bawah ini menilai setiap materi dalam lima kriteria yang relevan dengan pemilihan tabung medis. MENGINTIP vs PTFE vs Polimida Kekakuan Ketahanan Suhu Pelumasan Kemampuan Dinding Tipis Ketangguhan Patah PEEK PTFE Polimida PEEK mendapat skor tertinggi pada kekakuan, ketangguhan patah, dan ketahanan terhadap suhu, menegaskan perannya sebagai bahan struktural untuk komponen yang harus menahan deformasi di bawah tekanan mekanis atau termal. PTFE mendapat skor pelumasan tertinggi dengan selisih yang lebar, itulah sebabnya PTFE tetap menjadi pilihan standar untuk permukaan lumen bagian dalam yang memerlukan kabel pemandu atau perangkat lain untuk meluncur dengan gesekan minimal. Polimida menempati posisi tengah dengan penekanan pada kemampuan dinding tipis dan ketahanan suhu yang kuat, sehingga lebih cocok untuk aplikasi struktural berdiameter sangat kecil seperti poros mikrokateter, di mana ketebalan dinding khas PEEK mungkin kurang praktis. Tabel Referensi Properti Material Tabel di bawah ini merangkum sifat referensi umum ketiga material untuk mendukung pemilihan material tahap awal. Perbandingan properti umum bahan pipa medis PEEK, PTFE, dan polimida Properti PEEK PTFE Polimida Suhu Pengoperasian Jangka Panjang Hingga 250°C Hingga 260°C Di atas 350°C Kekakuan Relatif Tinggi Rendah Tinggi Koefisien Gesekan Sedang Sangat Rendah Sedang Kisaran Ketebalan Dinding Khas Standar hingga berdinding tebal Standar Dinding ultra tipis Biokompatibilitas Bagus Bagus Bagus Pertimbangan Sterilisasi dan Biokompatibilitas Kompatibilitas sterilisasi berulang adalah faktor penentu umum saat memilih antara PEEK dan PTFE untuk komponen perangkat yang dapat digunakan kembali atau diproses pada suhu tinggi. Kristalinitas tinggi dan stabilitas termal PEEK memungkinkannya tahan terhadap siklus sterilisasi autoklaf berulang di atas 250°C tanpa penyimpangan dimensi yang signifikan, suatu keuntungan bagi komponen instrumen yang dapat digunakan kembali yang menjalani banyak siklus sterilisasi selama masa pakai perangkat. Evaluasi biokompatibilitas untuk kedua bahan umumnya dinilai ISO 10993 , standar internasional untuk evaluasi biologis perangkat medis, yang membahas pengujian sitotoksisitas, sensitisasi, dan iritasi yang relevan dengan selang yang bersentuhan dengan pasien (Organisasi Internasional untuk Standardisasi, ISO 10993). Tabung PEEK dan PTFE yang ditujukan untuk penggunaan medis biasanya dievaluasi berdasarkan kerangka kerja ini sebelum integrasi perangkat. Dimana Tabung PEEK Medis Diterapkan Pipa PEEK ditentukan di beberapa kategori perangkat yang kekuatan struktural dan stabilitas termalnya melebihi kebutuhan akan fleksibilitas ekstrem atau gesekan rendah. Tabel di bawah menguraikan area aplikasi umum. Aplikasi perangkat medis umum untuk kateter PEEK dan tabung instrumen Kategori Perangkat Persyaratan Utama Mengapa MENGINTIP Dipilih Selubung pengantar Kekakuan struktural, ketahanan terhadap kekusutan Tinggi strength at moderate wall thickness Komponen instrumen bedah yang dapat digunakan kembali Sterilisasi autoklaf berulang Stabil di atas 250°C Komponen poros kateter Kemampuan dorong, stabilitas dimensi Tinggi strength and fracture toughness Komponen penanganan cairan Ketahanan terhadap bahan kimia Stabil terhadap sebagian besar pelarut Dalam banyak desain kateter multi-bahan, PEEK digunakan bersama PTFE, bukan sebagai penggantinya, dengan PEEK memberikan dukungan struktural pada lapisan luar atau menengah sementara PTFE membentuk permukaan lumen bagian dalam, menggabungkan kekuatan kedua bahan dalam satu perangkat. Opsi Tabung MENGINTIP Kustom Proyek tabung PEEK medis khusus biasanya melibatkan penyesuaian dimensi dan parameter pemrosesan agar sesuai dengan kebutuhan perangkat tertentu. Tabung PEEK ekstrusi presisi dapat disesuaikan dengan beberapa variabel. Penyetelan diameter dalam dan luar agar sesuai dengan kateter atau profil instrumen tertentu Penyesuaian ketebalan dinding untuk menyeimbangkan kekakuan terhadap fleksibilitas untuk aplikasi tertentu Opsi perawatan permukaan untuk mendukung ikatan dengan komponen perangkat yang berdekatan Kode warna untuk rakitan perangkat multi-komponen atau multi-lumen Karena PEEK menggabungkan kekerasan dengan ketangguhan, proyek pipa khusus sering kali dapat mencapai dinding yang lebih tipis daripada yang dapat diandalkan secara struktural pada material yang tidak terlalu kaku, mendukung desain perangkat yang lebih ringkas tanpa mengorbankan kinerja mekanis. Bekerja Dengan Produsen Tabung MENGINTIP: Apa yang Harus Diverifikasi Pengadaan pipa PEEK medis memerlukan konfirmasi ketepatan ekstrusi pemasok, dokumentasi kualitas, dan pengalaman khusus aplikasi, karena suhu leleh dan kristalinitas PEEK yang tinggi membuatnya lebih menuntut untuk diproses secara konsisten dibandingkan banyak polimer medis lainnya. Konfirmasi sertifikasi ISO dan sistem manajemen mutu yang terdokumentasi Kemampuan ekstrusi presisi disesuaikan dengan kebutuhan pemrosesan PEEK Pengalaman memproduksi ekstrusi MENGINTIP khusus pada kisaran diameter spesifik yang diperlukan Dukungan untuk alur kerja pengembangan OEM dan ODM, termasuk iterasi sampel sebelum produksi penuh Ningbo Linstant Polymer Materials Co., Ltd. telah beroperasi sejak 2014 sebagai produsen dan pemasok tabung medis OEM dan ODM profesional, sekarang mempekerjakan lebih dari 400 karyawan melintasi teknologi pemrosesan ekstrusi, pelapisan, dan pasca-pemrosesan untuk pipa polimer medis. Pipa PEEK perusahaan dibuat dari material yang menggabungkan kekerasan dan ketangguhan, menawarkan presisi tinggi dan pengoperasian yang stabil di lingkungan hingga 250°C , mendukung sterilisasi berulang dalam kondisi suhu tinggi. Kristalinitas bahan yang tinggi berkontribusi terhadap stabilitas termal yang lebih baik, dan komitmen perusahaan terhadap presisi, keamanan, dan kualitas produk yang konsisten mendukung produsen perangkat mengembangkan komponen struktural di seluruh aplikasi kateter, instrumen, dan penanganan cairan. Pertanyaan yang Sering Diajukan Q1: Apa itu tabung PEEK medis? Tabung PEEK Medis adalah pipa ekstrusi presisi yang terbuat dari polieter eter keton, termoplastik berkinerja tinggi yang terkenal dengan kekuatan, ketangguhan, dan stabilitas termal yang tinggi. Q2: Mengapa MENGINTIP digunakan pada perangkat medis? MENGINTIP digunakan karena kombinasi kekuatan mekanik, stabilitas dimensi, ketahanan kimia, dan kemampuan menahan sterilisasi suhu tinggi berulang kali. Q3: Apakah MENGINTIP biokompatibel? PEEK tingkat medis umumnya dievaluasi berdasarkan kriteria evaluasi biologis ISO 10993 dan menunjukkan biokompatibilitas yang baik untuk perangkat yang bersentuhan dengan pasien. Q4: Dapatkah tabung PEEK disterilkan? Ya, tabung PEEK tahan suhu di atas 250°C, memungkinkan sterilisasi berulang dalam kondisi autoklaf suhu tinggi tanpa penyimpangan dimensi yang signifikan. Q5: MENGINTIP vs tabung PTFE, mana yang lebih baik? Tidak ada yang lebih baik secara universal: PEEK menawarkan kekuatan dan ketahanan suhu yang lebih tinggi, sementara PTFE menawarkan pelumasan yang unggul, sehingga pilihan yang tepat bergantung pada peran pipa. Q6: MENGINTIP vs Polimida, apa bedanya? Polimida supports thinner walls and higher short-term temperature resistance, while PEEK offers greater fracture toughness and rigidity at standard wall thicknesses. Q7: Untuk apa PEEK digunakan pada peralatan medis? MENGINTIP digunakan dalam selubung pengantar, komponen instrumen bedah yang dapat digunakan kembali, bagian poros kateter, dan komponen penanganan cairan yang memerlukan ketahanan kimia. Q8: Mengapa PEEK digunakan pada kateter? PEEK memberikan dukungan struktural dan stabilitas dimensi pada komponen poros kateter, sering kali dipasangkan dengan PTFE untuk permukaan lumen bagian dalam yang melumasi.


-
23Jul-2026PEEK vs PTFE Tubing: Mana yang Lebih Baik untuk Alat Kesehatan?

-
16Jul-2026Apa itu Tabung Balon Medis? Panduan Lengkap (2026)Jawaban Cepat: Apa Tabung Balon Medis Apakah dan Mengapa Itu Penting Tabung balon medis adalah tabung polimer ekstrusi presisi yang digunakan untuk membentuk badan balon kateter dilatasi balon, dan konsistensi dindingnya secara langsung menentukan bagaimana balon mengembang, mengembang, dan menahan tekanan di dalam pembuluh darah. Toleransi tabung, konsentrisitas dinding, dan konstruksi lapisan adalah tiga faktor yang paling mempengaruhi kinerja balon secara langsung , karena variasi kecil sekalipun pada ketebalan dinding dapat menyebabkan pemuaian yang tidak merata atau kegagalan dini di bawah tekanan. Panduan ini menjelaskan caranya tabung balon medis direkayasa, perbedaan konstruksi yang patuh dan tidak patuh, dan spesifikasi data apa yang harus dirujuk oleh teknisi perangkat saat mencari pipa kateter balon untuk desain perangkat baru atau yang sudah ada. Apa itu Tabung Balon Medis? Tabung balon adalah tabung ekstrusi khusus yang, setelah proses pencetakan tiup, membentuk segmen balon tiup dari kateter balon. Tidak seperti pipa kateter standar, pipa balon harus direkayasa agar dapat mengembang hingga mencapai diameter target di bawah tekanan inflasi yang ditentukan, kemudian kembali mendekati profil aslinya saat dikempiskan, sambil mempertahankan ketebalan dinding yang konsisten di sekeliling lingkar penuhnya. Atribut Kualitas Utama dari Tabung Balon Toleransi dimensi yang ketat untuk mendukung ekspansi balon yang dapat diprediksi Konsentrisitas yang baik, artinya dinding bagian dalam dan luar tetap berada di tengah secara merata Eliptisitas rendah, artinya penampang tabung tetap mendekati lingkaran sebenarnya Sifat pemanjangan yang konsisten untuk mendukung hasil cetakan tiup yang seragam Performa tekanan semburan yang andal dan sesuai dengan prosedur yang dimaksudkan Karena toleransi tabung balon sering kali dipatuhi dalam ± 0,01 mm , proses ekstrusi memerlukan suhu leleh, kecepatan penarikan, dan kondisi pendinginan yang dikontrol secara ketat, itulah sebabnya produksi tabung balon biasanya diperlakukan sebagai spesialisasi tersendiri dalam ekstrusi polimer medis. Apa Itu Kepatuhan Balon dan Mengapa Itu Penting? Kepatuhan balon menggambarkan seberapa besar perubahan diameter balon seiring dengan meningkatnya tekanan inflasi. Perilaku ini sebagian besar ditentukan oleh bahan polimer yang digunakan dalam tabung balon dan bagaimana bahan tersebut diproses selama pencetakan tiup. Memahami kepatuhan membantu teknisi perangkat mencocokkan bahan balon dengan fungsi klinis yang diinginkan, baik itu pelebaran pembuluh darah secara perlahan atau pemasangan stent yang tepat. Patuh vs Semi-Patuh vs Tidak Patuh Pertumbuhan Diameter Tekanan Meledak Presisi Dimensi Fleksibilitas Ketipisan Dinding Sesuai Tidak Sesuai Semi-Sesuai Tabung balon yang sesuai, biasanya terbuat dari bahan yang lebih lembut seperti nilon, menunjukkan pertumbuhan diameter terbesar seiring dengan meningkatnya tekanan, sehingga sesuai dengan prosedur yang lebih menyukai perluasan bertahap dan lembut. Tabung balon yang tidak memenuhi persyaratan, sering kali dibuat dari bahan dengan modulus lebih tinggi seperti konstruksi berbasis Pebax atau PET, memiliki diameter yang jauh lebih stabil pada rentang tekanan yang luas, menjadikannya pilihan yang lebih disukai untuk pemasangan stent di mana ukuran yang tepat dan dapat diprediksi sangat penting. Tabung balon semi-sesuai berada di antara keduanya, menawarkan pertumbuhan diameter sedang dan presisi dimensi yang baik, itulah sebabnya tabung ini tetap menjadi pilihan umum untuk beberapa aplikasi kateter. Bagaimana Konstruksi Lapisan Mempengaruhi Tekanan Meledak Tabung balon dapat diproduksi sebagai konstruksi satu lapis, dua lapis, atau tiga lapis, dan jumlah lapisan adalah salah satu penentu terkuat pencapaian tekanan ledakan. Konstruksi multi-lapisan menggabungkan material dengan sifat yang saling melengkapi, seperti lapisan luar yang berorientasi pada kekuatan yang dipadukan dengan lapisan dalam yang lebih fleksibel, untuk meningkatkan ketahanan terhadap tekanan tanpa meningkatkan ketebalan dinding secara signifikan. Nilai Tekanan Meledak berdasarkan Konstruksi Lapisan (atm) 45-55 atm Tiga Lapisan 28-35 atm Lapisan Ganda 14-20 atm Lapisan Tunggal Seperti yang diilustrasikan pada grafik, tabung balon tiga lapis dapat mencapai tingkat tekanan ledakan 45-55 atm , jauh lebih tinggi dibandingkan konstruksi satu lapis, itulah sebabnya desain multi lapis biasanya ditentukan untuk aplikasi bertekanan tinggi seperti pengobatan lesi kalsifikasi. Konstruksi dua lapis menawarkan jalan tengah yang praktis, memberikan ketahanan tekanan yang jauh lebih tinggi dibandingkan pipa satu lapis namun tetap lebih sederhana untuk diproduksi dibandingkan konstruksi tiga lapis penuh. Pipa satu lapis tetap cocok untuk aplikasi bertekanan rendah di mana kesederhanaan profil dan produksi hemat biaya adalah prioritasnya. Kinerja Pemanjangan dan Blow-Moulding Perilaku pemanjangan selama proses pencetakan tiup menentukan seberapa merata balon mengembang dari bentuk parison hingga diameter target akhirnya. Pemilihan bahan dan parameter pemrosesan keduanya memengaruhi kurva ini, dan sifat pemanjangan yang tidak sesuai merupakan penyebab umum ketebalan dinding yang tidak rata pada balon jadi. Bagan garis di bawah mengilustrasikan pemuaian diameter relatif tipikal seiring dengan peningkatan tekanan cetakan tiup untuk dua kelompok bahan pipa balon yang umum. Ekspansi Diameter Relatif Selama Blow-Moulding (%) 100 50 0 Tahap 1 Tahap 2 Tahap 3 Tahap 4 Tahap 5 Tahap 6 Tabung Berbasis Nilon Tabung Berbasis Pebax Pipa berbahan dasar nilon mencapai target ekspansinya lebih awal dalam siklus pencetakan tiup, konsisten dengan perilakunya yang lebih sesuai, sementara pipa berbahan dasar Pebax berkembang lebih bertahap dan terus berkembang pada tahap tekanan yang lebih tinggi, yang mencerminkan profil kinerjanya yang biasanya semi-patuh hingga tidak patuh. Perbedaan dalam perilaku pemuaian ini adalah salah satu alasan pemilihan material harus diselesaikan pada awal pengembangan tabung balon, karena hal ini secara langsung membentuk jendela proses yang digunakan selama pencetakan tiup dan geometri balon akhir yang dapat dicapai. Referensi Dimensi untuk Tabung Balon Medis Tabung balon tersedia dalam berbagai ukuran untuk mendukung segala hal mulai dari aplikasi koroner hingga perangkat vaskular perifer yang lebih besar. Tabel di bawah ini merangkum titik referensi dimensi umum berdasarkan kategori aplikasi. Referensi dimensi umum untuk tabung balon medis berdasarkan kategori aplikasi Aplikasi Diameter Dalam Khas Konstruksi Lapisan Umum Kepatuhan Khas Angioplasti koroner 0,10 mm - 0,60 mm Lapisan ganda Semi-sesuai Pengiriman stent 0,20mm - 1,00mm Tiga lapis Tidak patuh Dilatasi pembuluh darah perifer 1,00 mm - 4,00 mm Lapisan tunggal atau ganda Sesuai to semi-compliant Pelebaran akses lubang besar 4.00mm - 8.00mm Lapisan tunggal Sesuai Produksi tabung balon ukuran penuh umumnya mencakup suatu kisaran diameter dalam 0,10 mm hingga 8,00 mm , mencakup hampir semua aplikasi akses umum koroner, periferal, dan lubang besar dalam satu kemampuan manufaktur. Bagaimana Kualitas Tabung Mempengaruhi Kinerja Balon Kualitas tabung balon memiliki pengaruh langsung dan terukur terhadap kinerja balon jadi, karena setiap ketidakkonsistenan yang ada pada tabung mentah cenderung terbawa ke dalam balon cetakan tiup. Memahami hubungan ini membantu para insinyur memprioritaskan spesifikasi pipa mana yang paling penting untuk perangkat spesifik mereka. Konsentrisitas yang buruk pada pipa mentah biasanya mengakibatkan ketebalan dinding balon yang tidak merata setelah pencetakan tiup, sehingga meningkatkan risiko titik pecah yang asimetris. Eliptisitas yang tidak konsisten dapat menyebabkan ekspansi yang tidak merata selama inflasi, sehingga mempengaruhi kontak balon dengan dinding pembuluh Variasi toleransi ketebalan dinding secara langsung mempengaruhi konsistensi tekanan ledakan di seluruh batch produksi Variabilitas perpanjangan antar lot pipa dapat menggeser jendela proses pencetakan tiup, sehingga memerlukan validasi ulang parameter proses Inilah sebabnya mengapa insinyur perangkat biasanya meminta data dimensi tingkat lot, termasuk pengukuran konsentrisitas dan eliptisitas, daripada hanya mengandalkan spesifikasi nominal saat memenuhi syarat pemasok pipa balon baru. Opsi Kustomisasi untuk Tabung Poros Balon Proyek tabung balon khusus umumnya dimulai dengan target perpanjangan dan persyaratan tekanan ledakan, yang darinya pemilihan material dan konstruksi lapisan dikembangkan. Permintaan penyesuaian yang umum mencakup hal berikut. Pemilihan material antara nilon, Pebax, dan kelompok polimer lainnya berdasarkan perilaku kepatuhan target Jumlah lapisan dan pasangan material lapisan untuk mencapai target tekanan ledakan tertentu Penyetelan perpanjangan agar sesuai dengan jendela proses pencetakan tiup tertentu Penyesuaian dimensi pada rentang diameter dalam penuh 0,10 mm hingga 8,00 mm Toleransi produksi yang ketat hingga ±0,01 mm untuk aplikasi presisi tinggi Tim R&D berpengalaman yang bekerja sesuai dengan persyaratan perpanjangan dan tekanan ledakan dari teknisi perangkat dapat membantu mempersingkat siklus pengembangan dengan mempersempit opsi material dan proses sebelum produksi sampel formal dimulai. Siapa yang Memproduksi Tabung Balon Medis Ningbo Linstant Polymer Materials Co., Ltd. telah beroperasi sejak 2014 sebagai produsen dan pemasok tabung medis OEM dan ODM profesional, sekarang mempekerjakan lebih dari 400 karyawan melintasi teknologi pemrosesan ekstrusi, pelapisan, dan pasca-pemrosesan untuk pipa polimer medis. Dengan pengalaman ekstrusi yang luas, perusahaan menyediakan tabung balon yang memiliki toleransi ketat dan sifat mekanik yang baik, mendukung toleransi minimum ±0,01 mm dan produksi ukuran penuh yang mencakup kisaran diameter dalam 0,10 mm hingga 8,00 mm, termasuk semua ukuran umum yang digunakan pada aplikasi koroner, periferal, dan lubang besar. Tersedia konstruksi tabung balon satu, dua, dan tiga lapis, dengan ketahanan tekanan balon multi-lapis yang mencapai 45-55 atm , dan tim penelitian dan pengembangan perusahaan yang berpengalaman dapat mengembangkan tabung balon yang disesuaikan sesuai dengan persyaratan perpanjangan dan tekanan ledakan tertentu. Konsentrisitas dan eliptisitas yang baik dipertahankan selama produksi, mendukung kinerja balon yang konsisten dan berulang untuk produsen perangkat. Pertanyaan yang Sering Diajukan Q1: Apa itu tabung balon medis? Tabung balon medis adalah tabung polimer ekstrusi presisi yang digunakan untuk membentuk segmen balon tiup dari kateter dilatasi balon melalui proses pencetakan tiup. Q2: Untuk apa tabung balon digunakan? Ini digunakan untuk memproduksi kateter balon untuk prosedur seperti pelebaran pembuluh darah dan pemasangan stent, yang memerlukan perluasan yang terkendali dan dapat diprediksi. Q3: Apa yang dimaksud dengan kepatuhan balon? Kepatuhan balon menggambarkan seberapa besar peningkatan diameter balon seiring dengan meningkatnya tekanan inflasi, mulai dari perilaku patuh, semi patuh, hingga tidak patuh. Q4: Bagaimana pengaruh pipa terhadap kinerja balon? Konsentrisitas tabung, eliptisitas, dan toleransi dinding secara langsung mempengaruhi keseragaman dinding balon, perilaku ekspansi, dan konsistensi tekanan ledakan setelah pencetakan tiup. Q5: Bisakah tabung balon disesuaikan? Ya, material, jumlah lapisan, perpanjangan, dan parameter dimensi semuanya dapat disesuaikan untuk memenuhi tekanan semburan tertentu dan persyaratan kepatuhan. Q6: Siapa yang memproduksi tabung balon medis? Perusahaan ekstrusi polimer medis khusus dengan kemampuan OEM dan ODM memproduksi tabung balon, menggunakan proses ekstrusi terkontrol untuk memenuhi persyaratan toleransi yang ketat.

-
09Jul-2026Tabung Polimida Bertulang vs Polimida Standar: Perbedaan UtamaJawaban Cepat: Perbedaan Inti Antara Tabung Polimida Bertulang dan Standar Pipa polimida yang diperkuat menyematkan jalinan logam atau lapisan kumparan di dalam dinding polimida, sedangkan pipa polimida standar mengandalkan polimer saja untuk kekuatannya. Perbedaan konstruksi ini berarti pipa polimida yang diperkuat memberikan ketahanan kekusutan dan transmisi torsi yang jauh lebih tinggi , menjadikannya pilihan utama untuk poros kateter yang lebih panjang dan perangkat yang harus menavigasi pembuluh darah yang berliku-liku, sementara pipa polimida standar tetap cocok untuk bagian yang lebih pendek dan tidak terlalu menuntut di mana profil yang lebih rendah adalah prioritasnya. Panduan ini membandingkan pipa polimida yang diperkuat vs polimida standar lintas kekuatan, fleksibilitas, dan data aplikasi, membantu teknisi perangkat memutuskan konstruksi mana yang cocok dengan desain kateter atau mikrokateter tertentu. Apa itu Tabung Polimida Bertulang? Pipa polimida yang diperkuat dibuat dengan menambahkan lapisan kawat logam, biasanya baja tahan karat, ke dalam dinding pipa selama proses pelapisan. Lapisan penguat ini sepenuhnya terbungkus antara lapisan polimida bagian dalam dan luar, sehingga pipa yang telah selesai menjaga permukaan bagian dalam dan luar tetap halus sekaligus memperoleh kinerja mekanis yang jauh lebih tinggi dibandingkan pipa polimida yang tidak diperkuat dengan ketebalan dinding yang sama. Dua Pola Penguatan Umum Penguatan dikepang: kabel halus dijalin dalam pola menyilang di sekeliling dinding pipa, meningkatkan transmisi torsi dan ketahanan terhadap tekanan ledakan Penguatan koil: satu kawat dililitkan dalam pola heliks di sepanjang panjang pipa, lebih mengutamakan fleksibilitas dan ketahanan ketegaran dibandingkan kontrol torsi Tabung kateter yang dikepang dan tabung yang diperkuat koil bukanlah pilihan yang dapat dipertukarkan; pola yang benar bergantung pada apakah desain perangkat memprioritaskan kontrol rotasi, seperti kateter yang dapat dikendalikan, atau kemampuan penelusuran yang mulus melalui anatomi melengkung, seperti banyak aplikasi mikrokateter. Mengapa Penguatan Digunakan dalam Tabung Medis Tabung polimida standar sudah menawarkan sifat tarik yang kuat untuk ketebalan dindingnya, namun poros kateter yang panjang dan tipis masih menghadapi dua tantangan yang terus-menerus: tertekuk saat menavigasi kurva anatomi yang tajam, dan kehilangan torsi saat dokter perlu memutar ujung proksimal untuk mengontrol ujung distal. Penguatan mengatasi kedua masalah tersebut secara langsung dengan mendistribusikan beban mekanis di sepanjang lapisan kawat daripada hanya mengandalkan dinding polimer saja. Efisiensi Transmisi Torsi Berdasarkan Konstruksi (%) 92% Dikepang Diperkuat 71% Koil Diperkuat 39% Polimida Standar Seperti yang ditunjukkan grafik, penguatan dikepang memberikan efisiensi transmisi torsi tertinggi , itulah sebabnya poros kateter yang dapat dikemudikan memerlukan kontrol rotasi satu-ke-satu yang tepat biasanya menggunakan konstruksi jalinan. Penguatan koil meningkatkan transmisi torsi dibandingkan dengan polimida standar tetapi lebih menekankan pada fleksibilitas dan ketahanan terhadap kekusutan, sedangkan pipa polimida standar, yang tidak memiliki lapisan kawat, mentransmisikan gaya rotasi yang secara proporsional lebih kecil di sepanjang pipa tersebut. Apakah Reinforced Tubing Meningkatkan Ketahanan Kink? Resistensi ketegaran menggambarkan kemampuan pipa untuk mempertahankan diameter lumen internalnya ketika ditekuk dalam radius kecil, yang secara langsung mempengaruhi apakah cairan, perangkat, atau kabel pemandu dapat terus melewati kateter selama navigasi. Bagan garis di bawah ini membandingkan radius tikungan minimum sebelum pembatasan lumen dimulai pada ketiga jenis konstruksi, diuji pada peningkatan sudut tikungan. Retensi Lumen vs Sudut Tikungan (%) 100 50 0 30° 60° 90° 120° 150° 180° Koil Diperkuat Dikepang Diperkuat Polimida Standar Pipa yang diperkuat koil menunjukkan retensi lumen yang paling kuat seiring dengan meningkatnya sudut tikungan, itulah sebabnya konstruksi koil sering kali disukai untuk pipa mikrokateter yang harus melewati jalur pembuluh darah yang sangat berliku tanpa membatasi aliran. Penguatan jalinan juga dapat bertahan dengan baik, meskipun sedikit lebih kecil dibandingkan kumparan pada sudut tikungan ekstrem, karena pola kawat menyilang lebih dioptimalkan untuk torsi dibandingkan fleksibilitas radius sempit. Tabung polimida standar, tanpa lapisan kawat, menunjukkan penurunan retensi lumen paling tajam seiring dengan meningkatnya sudut tikungan, yang menegaskan bahwa penguatan secara bermakna meningkatkan ketahanan kekusutan dalam menuntut jalur anatomi. Polimida Diperkuat vs Standar: Perbandingan Kinerja Penuh Selain torsi dan ketahanan terhadap kekusutan secara individual, teknisi perangkat biasanya perlu mempertimbangkan beberapa kriteria kinerja secara bersamaan. Bagan radar di bawah ini membandingkan pipa standar polimida, diperkuat jalinan, dan diperkuat koil di lima faktor yang relevan dengan desain poros kateter. Standar vs Jalinan vs Coil Diperkuat Kontrol Torsi Resistensi Ketegaran Kelangsingan Profil Keterlacakan Tekanan Meledak Dikepang Diperkuat Koil Diperkuat Polimida Standar Pipa yang diperkuat dengan jalinan mendapat skor tertinggi pada kontrol torsi dan ketahanan terhadap tekanan ledakan, perangkat pendukung yang memerlukan respons rotasi yang presisi dan toleransi tekanan internal yang lebih tinggi, seperti jalur injeksi kontras. Pipa yang diperkuat koil memiliki skor paling tinggi dalam hal keterlacakan dan tetap kompetitif dalam ketahanan terhadap kekusutan, sehingga cocok untuk pipa mikrokateter yang menavigasi pembuluh kecil dan melengkung. Pipa polimida standar mendapat skor tertinggi pada kelangsingan profil, karena tidak adanya lapisan kawat membuat ketebalan dinding keseluruhan tetap minimum, yang tetap berharga untuk bagian paling distal, bagian perangkat dengan diameter terkecil yang tidak memerlukan perkuatan. Tabel Referensi Dimensi dan Mekanik Tabel di bawah menguraikan titik referensi dimensi dan mekanis umum pada ketiga jenis konstruksi pipa, yang berguna selama perencanaan desain kateter tahap awal. Perbandingan referensi umum dari pipa polimida yang diperkuat koil dan dikepang standar Konstruksi Ketebalan Dinding Khas Lapisan Penguatan Paling Cocok Untuk Polimida Standar 0,006mm - 0,020mm Tidak ada Bagian ujung distal, kebutuhan profil kecil Koil Diperkuat 0,015mm - 0,035mm Kumparan heliks kawat tunggal Poros mikrokateter, jalur berliku Dikepang Diperkuat 0,020mm - 0,050mm Jalinan kawat menyilang Kateter yang dapat dikemudikan, perangkat yang kritis terhadap torsi Karena lapisan penguat menambah ketebalan dinding secara keseluruhan, para insinyur sering menggabungkan jenis konstruksi di sepanjang poros kateter tunggal, menggunakan bagian yang diperkuat lebih kuat di bagian proksimal dan bagian polimida standar yang lebih tipis di bagian distal untuk menyeimbangkan kekuatan, profil, dan fleksibilitas di sepanjang perangkat. Dimana Tabung Polimida Bertulang Digunakan Tabung polimida yang diperkuat muncul di berbagai kategori perangkat berbasis kateter, terutama jika perangkat tersebut harus menempuh jarak yang cukup jauh melalui sistem vaskular sambil menjaga integritas dan kontrol poros. Kateter neurovaskular, di mana navigasi yang tepat melalui pembuluh darah otak yang kecil dan melengkung memerlukan ketahanan terhadap kekusutan yang dapat diandalkan Kateter elektrofisiologi yang dapat dikendalikan, dimana respons torsi satu-ke-satu yang akurat sangat penting untuk penentuan posisi ujung Kateter pemandu dan selubung pemandu, di mana poros stabil mendukung jalannya perangkat sekunder Perangkat akses vaskular perifer, dengan panjang poros yang lebih panjang meningkatkan risiko tertekuknya tanpa penguatan Kateter penghantaran obat dan kontras, dimana ketahanan terhadap tekanan yang meledak mendukung tekanan injeksi yang lebih tinggi Polimida yang diperkuat biasanya digunakan dalam kateter neurovaskular khususnya karena perangkat ini harus menavigasi beberapa anatomi pembuluh darah yang paling berliku dalam tubuh sambil tetap mengirimkan stent, koil, atau perangkat terapi lainnya ke lokasi yang tepat, sebuah tugas yang sangat bergantung pada resistensi ketegaran dan respons torsi yang dapat diprediksi. Opsi Penguatan Khusus untuk Tabung Kateter Tabung penguat kateter dapat disesuaikan dengan kebutuhan perangkat tertentu dengan menyesuaikan pola kawat, pitch, dan komposisi bahan lapisan penguat di samping parameter lapisan polimida di sekitarnya. Parameter Penguatan yang Dapat Disesuaikan Jumlah dan sudut pengambilan kepang, memengaruhi keseimbangan antara kontrol torsi dan fleksibilitas Pitch kumparan dan diameter kawat, mempengaruhi ketahanan kekusutan dan kekakuan poros secara keseluruhan Zona kekakuan bervariasi di sepanjang poros tunggal, bertransisi dari bagian yang diperkuat ke bagian polimida standar Ketebalan enkapsulasi, menyeimbangkan diameter luar keseluruhan terhadap kinerja mekanis Konstruksi kekakuan variabel, di mana kepadatan tulangan berubah secara bertahap sepanjang panjang poros, semakin banyak diminta untuk perangkat yang memerlukan bagian proksimal yang lebih kaku untuk kemampuan dorong yang dipadukan dengan bagian distal yang lebih lembut dan fleksibel untuk navigasi atraumatik. Bekerja Dengan Produsen Tabung Bertulang: Apa yang Harus Diverifikasi Pengadaan pipa polimida yang diperkuat melibatkan lebih banyak kompleksitas proses dibandingkan pipa standar, karena langkah penguatan kawat harus dikontrol dengan ketat untuk mempertahankan dimensi lumen yang konsisten dan menghindari paparan kawat pada permukaan pipa. Beberapa poin verifikasi dapat membantu mengurangi risiko kualifikasi saat mengevaluasi pemasok. Konfirmasi sertifikasi ISO dan sistem manajemen mutu yang terdokumentasi untuk produksi pipa medis yang diperkuat Kemampuan mengepang dan menggulung internal terintegrasi dengan proses pelapisan polimida Pengalaman memproduksi poros dengan kekakuan variabel atau multi-zona, tidak hanya pipa seragam Dukungan untuk alur kerja pengembangan OEM dan ODM dengan iterasi sampel sebelum produksi penuh berjalan Prosedur penanganan tabung steril yang cocok untuk produksi di ruang bersih atau di lingkungan terkendali Ningbo Linstant Polymer Materials Co., Ltd. telah beroperasi sejak 2014 sebagai produsen dan pemasok tabung medis OEM dan ODM profesional, sekarang mempekerjakan lebih dari 400 karyawan melintasi teknologi pemrosesan ekstrusi, pelapisan, dan pasca-pemrosesan untuk pipa polimer medis. Komitmen perusahaan terhadap produsen perangkat medis berpusat pada presisi, keamanan, kemampuan pemrosesan yang beragam, dan kualitas produk yang konsisten, mendukung konstruksi tabung polimida standar dan diperkuat untuk aplikasi kateter dan mikrokateter. Sebagai produsen tabung kateter kontrak, perusahaan terus berinvestasi dalam inovasi independen serta penelitian dan pengembangan mandiri untuk mendukung persyaratan desain perangkat yang terus berkembang. Pertanyaan yang Sering Diajukan Q1: Apa itu pipa polimida yang diperkuat? Pipa polimida yang diperkuat adalah pipa polimida dengan jalinan logam atau lapisan kawat koil yang tertanam di dalam dinding, dikemas antara lapisan polimida bagian dalam dan luar untuk menambah kekuatan. Q2: Apa itu tabung kateter yang dikepang? Tabung kateter yang dikepang menggunakan pola kawat menyilang yang dijalin di sekitar dinding tabung untuk meningkatkan transmisi torsi dan ketahanan terhadap tekanan ledakan, ideal untuk perangkat yang dapat dikemudikan. Q3: Mengapa penguatan digunakan dalam pipa medis? Penguatan meningkatkan ketahanan kekusutan dan transmisi torsi, membantu poros kateter menjaga integritas lumen dan kontrol rotasi selama navigasi melalui pembuluh darah. Q4: Apakah pipa yang diperkuat meningkatkan kemampuan dorong? Ya, lapisan kawat tambahan mendistribusikan beban mekanis di sepanjang poros, meningkatkan kemampuan dorong dan mengurangi kemungkinan tekuk poros selama pergerakan perangkat. Q5: Apa yang dimaksud dengan resistensi kekusutan pada kateter? Resistensi kekusutan mengacu pada kemampuan pipa untuk mempertahankan bentuk lumen internalnya saat ditekuk, mencegah pembatasan aliran atau masalah jalur perangkat selama navigasi. Q6: Seberapa kuat pipa polimida yang diperkuat? Konstruksi yang diperkuat umumnya menunjukkan transmisi torsi dan ketahanan tekanan ledakan yang jauh lebih tinggi dibandingkan dengan pipa polimida standar dengan ketebalan dinding yang sama. Q7: Perangkat apa yang menggunakan pipa yang diperkuat? Tabung polimida yang diperkuat biasanya digunakan dalam kateter neurovaskular, kateter elektrofisiologi yang dapat dikendalikan, kateter pemandu, dan perangkat penghantaran obat atau kontras. Q8: Apakah polimida yang diperkuat digunakan dalam kateter neurovaskular? Ya, polimida yang diperkuat banyak digunakan dalam kateter neurovaskular karena perangkat ini memerlukan ketahanan ketegaran yang andal dan kontrol torsi melalui pembuluh darah otak yang berliku-liku.
-
02Jul-2026Apa itu Tabung Polimida Medis? Properti, Kegunaan dan Aplikasi (2026)Jawaban Cepat: Apa Tabung Polimida Medis Digunakan Untuk Tabung polimida medis adalah tabung polimer berdinding tipis yang digunakan di dalam kateter, mikrokateter, dan perangkat invasif minimal lainnya di mana kekuatan tarik tinggi, ketahanan kimia, dan presisi dimensi diperlukan dalam diameter yang sangat kecil. Hal ini paling sering ditentukan untuk poros mikrokateter, liner kawat pemandu, dan komponen sistem pengiriman karena dapat diekstrusi dengan diameter bagian dalam sekecil 0,10 mm sambil tetap memegang toleransi ketat pada pelenturan berulang. Panduan ini mencakup sifat material, pertimbangan manufaktur, dan data aplikasi di baliknya tabung polimida medis , dengan perbandingan visual untuk membantu teknisi perangkat dan tim sumber mengevaluasi polimida dibandingkan bahan pipa umum lainnya seperti PTFE dan pelapis berbahan nilon. Apa itu Tabung Polimida Medis? Tabung Polimida (pipa PI) LINSTANT diproduksi dengan mengaplikasikan resin polimida cair dalam lapisan pelapis berturut-turut ke mandrel yang dapat dilepas, kemudian mengeringkan setiap lapisan pada suhu tinggi hingga ketebalan dinding yang diinginkan tercapai. Proses berbasis pelapisan inilah, bukan ekstrusi tradisional saja, yang memungkinkan pipa polimida dapat dijangkau ketebalan dinding ultra tipis sambil tetap mempertahankan integritas struktural pada diameter yang sangat kecil, yang sulit dicapai dengan banyak bahan pipa polimer lainnya. Karakteristik Bahan Inti Kekuatan tarik yang tinggi relatif terhadap ketebalan dinding, mendukung kemampuan dorong pada poros kateter Stabilitas dimensi yang kuat pada siklus pelenturan dan torsi berulang Ketahanan kimia terhadap sebagian besar pelarut dan proses sterilisasi yang digunakan dalam perakitan perangkat Toleransi suhu tinggi, mendukung pengoperasian jangka panjang di atas 350°C dan paparan jangka pendek hingga 450°C Biokompatibilitas yang baik untuk aplikasi dengan kontak internal pasien Karena kombinasi kekuatan dan presisi ini, pipa polimida secara luas ditetapkan sebagai lapisan struktural luar atau menengah dalam konstruksi pipa kateter multi-lapis, sering kali dipasangkan dengan bahan pelapis dalam yang mengandung pelumas. Mengapa Polimida Digunakan dalam Konstruksi Kateter dan Mikrokateter Tabung kateter dan mikrokateter harus menyeimbangkan tiga kebutuhan yang saling bersaing: profil yang cukup kecil untuk menavigasi pembuluh darah yang sempit, kekuatan kolom yang cukup untuk didorong melalui tubuh tanpa tertekuk, dan fleksibilitas yang cukup untuk menelusuri anatomi yang melengkung. Pipa polimida mengatasi keseimbangan ini lebih baik daripada banyak bahan alternatif dengan diameter yang sangat kecil, itulah sebabnya pipa ini merupakan pilihan umum untuk konstruksi pipa mikrokateter. Kekuatan Tarik Berdasarkan Bahan Tabung (Relatif, Titik Tengah Kisaran MPa) 231 MPa Polimida (PI) 31 MPa PTFE 45 MPa Nilon (PA12) 20 MPa Pebax Seperti yang diilustrasikan di atas, kekuatan tarik polimida jauh lebih tinggi dibandingkan PTFE, nilon, atau Pebax pada ketebalan dinding yang sebanding, sehingga insinyur perangkat dapat mengurangi ketebalan dinding namun tetap memenuhi persyaratan struktural. Hal ini sangat berharga dalam pipa mikrokateter, di mana setiap sepersekian milimeter ketebalan dinding secara langsung mempengaruhi diameter lumen bagian dalam yang dapat dicapai dan profil perangkat secara keseluruhan. Apakah Polimida Lebih Baik Daripada PTFE? Perbandingan Berdampingan Polimida dan PTFE sering digunakan bersama-sama dan bukan sebagai pengganti langsung, karena masing-masing bahan memberikan kontribusi karakteristik kinerja yang berbeda pada rakitan tabung kateter yang sudah jadi. Bagan radar di bawah ini membandingkan kedua material, ditambah konstruksi komposit PI/PTFE, dalam lima kriteria kinerja pada skala relatif 1-10. PI vs PTFE vs PI/PTFE Komposit Kekuatan Tarik Pelumasan Kemampuan Dinding Tipis Kekakuan Struktural Ketahanan Kimia Polimida PTFE Komposit PI/PTFE Polimida jelas unggul dalam kekuatan tarik, kemampuan dinding tipis, dan kekakuan struktural, itulah sebabnya polimida sering digunakan sebagai lapisan struktural luar poros kateter. Sebaliknya, PTFE memiliki nilai pelumasan tertinggi, menjadikannya bahan pilihan untuk permukaan lumen bagian dalam di mana kawat pemandu dan perangkat lain perlu digeser dengan gesekan minimal. SEBUAH Konstruksi komposit PI/PTFE menggabungkan kedua kekuatan tersebut, menggunakan lapisan PI untuk mencegah deformasi dan mendukung kemampuan dorong sementara lapisan PTFE menjaga dinding bagian dalam tetap mulus, itulah sebabnya konstruksi komposit umum digunakan dalam desain tabung kateter berkinerja tinggi. Dimensi Standar dan Referensi Ketebalan Dinding Karena pipa polimida dibuat melalui proses pelapisan berlapis dan bukan ekstrusi langsung saja, ketebalan dinding dapat dikontrol dengan presisi tinggi. Tabel di bawah menguraikan rentang dimensi umum yang direferensikan selama desain perangkat tahap awal. Referensi dimensi umum untuk tabung polimida kelas medis berdasarkan kategori aplikasi Aplikasi Diameter Dalam Khas Ketebalan Dinding Khas Konstruksi Umum Poros mikrokateter 0,10 mm - 0,60 mm 0,006mm - 0,015mm PI lapisan tunggal Lapisan kawat pemandu 0,15 mm - 0,80 mm 0,008 mm - 0,020 mm Komposit PI/PTFE Selubung sistem pengiriman 0,50 mm - 2,00 mm 0,02 mm - 0,05 mm PI multi-lapis Introduser/tabung akses 1,00 mm - 5,00 mm 0,03mm - 0,08mm PI yang diperkuat Sedangkan kisaran diameter dalam standar untuk sebagian besar aplikasi pipa polimida berada di antara keduanya 0,10mm dan 2mm , kemampuan produksi massal telah diperluas dalam beberapa tahun terakhir untuk mendukung diameter dalam hingga 5,00 mm untuk sistem pengiriman yang lebih besar dan komponen pipa akses. Kinerja Ketahanan Suhu dan Bahan Kimia Ketahanan terhadap suhu merupakan pembeda utama untuk tabung polimida, khususnya selama langkah-langkah pembuatan perangkat seperti pengikatan reflow, pemrosesan laser, atau siklus sterilisasi yang melibatkan suhu tinggi. Bagan garis di bawah ini menunjukkan stabilitas mekanis relatif pipa polimida pada rentang suhu yang meningkat dibandingkan dengan bahan pipa berbasis nilon standar. Stabilitas Mekanik Relatif vs Suhu (%) 100 50 0 100C 150C 200C 250C 300C 350C Polimida Tubing Tabung Berbasis Nilon Tabung polimida mempertahankan persentase stabilitas mekanis yang tinggi bahkan ketika suhu naik hingga 300°C dan seterusnya, sehingga mendukung suhu pengoperasian jangka panjang di atas 350°C dan paparan jangka pendek hingga 450°C. Sebaliknya, pipa berbahan nilon mulai kehilangan stabilitas strukturalnya jauh sebelum mencapai suhu tersebut, sehingga membatasi kesesuaiannya untuk proses manufaktur yang melibatkan pengikatan berbasis panas atau tahap sterilisasi suhu tinggi. Pertimbangan Biokompatibilitas dan Sterilisasi Untuk komponen apa pun yang bersentuhan langsung atau tidak langsung dengan pasien, pengujian biokompatibilitas dan kompatibilitas sterilisasi merupakan persyaratan dasar. Tabung polimida yang dimaksudkan untuk penggunaan perangkat medis umumnya dievaluasi berdasarkan kerangka evaluasi biologis yang diakui yang dirujuk dalam ISO 10993 , standar internasional untuk evaluasi biologis perangkat medis, yang mencakup pengujian sitotoksisitas, sensitisasi, dan iritasi yang relevan dengan komponen kateter dan mikrokateter (Organisasi Internasional untuk Standardisasi, ISO 10993). Kompatibilitas Sterilisasi Tabung polimida umumnya menjaga stabilitas dimensi dan mekanis pada metode sterilisasi umum yang digunakan dalam pembuatan perangkat medis, termasuk etilen oksida (EtO), iradiasi gamma, dan proses autoklaf uap, karena ketahanan suhu tinggi dan stabilitas kimianya. Kompatibilitas yang luas ini adalah salah satu alasan polimida sering dipilih untuk komponen yang dimensinya harus tetap konsisten setelah sterilisasi terminal. Sterilisasi etilen oksida (EtO): biasanya digunakan untuk perakitan kateter jadi Iradiasi gamma: cocok mengingat stabilitas kimia dan radiasi polimida Autoklaf uap: didukung oleh rentang kinerja suhu tinggi polimida Dimana Tabung Polimida Medis Diterapkan Tabung polimida dikhususkan untuk berbagai kategori perangkat invasif minimal. Tabel di bawah ini merangkum area aplikasi umum dan alasan utama pemilihan polimida untuk masing-masing area tersebut. Aplikasi perangkat medis umum untuk pipa komposit polimida dan PI/PTFE Kategori Perangkat Persyaratan Utama Konstruksi Pilihan Mikrokateter neurovaskular Profil ultra-kecil, kemampuan dorong tinggi PI lapisan tunggal Kabel pemandu Gesekan rendah, transmisi torsi Komposit PI/PTFE Sistem pengiriman jantung Resistensi ketegaran, stabilitas dimensi PI multi-lapis Saluran instrumen endoskopi Ketahanan kimia, dinding tipis PI berlapis Selubung akses diagnostik Lumen yang konsisten, stabilitas sterilisasi PI yang diperkuat Di hampir semua kategori ini, persyaratan mendasarnya konsisten: para insinyur memerlukan bahan pipa yang memiliki dimensi lumen yang presisi dan dapat diulang setelah sterilisasi sekaligus menahan tekanan mekanis saat navigasi melalui pembuluh darah, yang merupakan profil kekuatan inti dari pipa polimida tingkat medis. Tabung Polimida Khusus: Apa yang Dapat Ditentukan oleh Insinyur Perangkat Proyek OEM tabung medis khusus biasanya melibatkan penyesuaian beberapa parameter di luar diameter dalam dan luar dasar. Pendekatan formulasi resin PI yang dipatenkan memungkinkan produsen menyesuaikan modulus, kekuatan tarik, perpanjangan, dan warna agar sesuai dengan kebutuhan perangkat tertentu. Parameter yang Umumnya Disesuaikan Penyetelan modulus dan elongasi untuk menyeimbangkan fleksibilitas dengan kemampuan dorong untuk desain kateter tertentu Pengurangan ketebalan dinding melalui proses pelapisan multi-lintasan untuk pipa polimida dinding ultra tipis Kode warna untuk rakitan perangkat multi-lumen atau multi-komponen Peningkatan adhesi, memungkinkan ikatan langsung ke material seperti Nilon dan TPU tanpa perawatan permukaan tambahan Pelapisan komposit dengan PTFE untuk aplikasi yang memerlukan kekuatan dan pelumasan dinding bagian dalam Kemampuan pengikatan langsung tanpa perlakuan permukaan merupakan keuntungan praktis selama perakitan perangkat, karena mengurangi jumlah langkah pemrosesan yang diperlukan untuk menggabungkan pipa polimida ke komponen yang berdekatan dalam pembuatan kateter multi-bahan. Bekerja Dengan Produsen Tabung Medis: Apa yang Harus Diverifikasi Produsen perangkat yang mencari komponen tabung polimida harus mengonfirmasi kontrol proses pemasok, dokumentasi kualitas, dan pengalaman khusus aplikasi sebelum menyelesaikan proyek. Beberapa poin verifikasi utama dapat membantu mengurangi risiko kualifikasi selama pengembangan perangkat. Konfirmasi sertifikasi ISO dan sistem manajemen mutu yang terdokumentasi untuk produksi tabung medis Kemampuan ekstrusi, pelapisan, dan pasca-pemrosesan internal, bukan sub-langkah yang dialihdayakan Pengalaman memproduksi tabung polimida ekstrusi presisi pada kisaran diameter spesifik yang diperlukan Dukungan untuk alur kerja pengembangan OEM dan ODM, termasuk iterasi sampel sebelum produksi penuh Prosedur penanganan tabung steril yang terdokumentasi untuk produksi ruang bersih atau lingkungan terkendali Ningbo Linstant Polymer Materials Co., Ltd. telah beroperasi sejak 2014 sebagai produsen tabung medis OEM dan ODM, sekarang mempekerjakan lebih dari 400 karyawan dan mengkhususkan diri dalam pemrosesan ekstrusi, pelapisan, dan teknologi pasca-pemrosesan untuk pipa polimer medis. Pendekatan resin PI milik perusahaan memungkinkan penyesuaian modulus, kekuatan, perpanjangan, dan warna untuk pipa polimida, dan proses pelapisannya mendukung ketebalan dinding yang lebih tipis sementara pipa polimidanya menawarkan kompatibilitas ikatan langsung dengan bahan seperti Nilon dan TPU tanpa perawatan permukaan. Di luar kisaran diameter dalam standar 0,10 mm hingga 2 mm, perusahaan ini mampu memproduksi pipa polimida secara massal dengan diameter dalam hingga 5.00mm , dan pipanya dirancang untuk suhu pengoperasian jangka panjang di atas 350°C dengan ketahanan jangka pendek hingga 450°C, serta biokompatibilitas yang baik untuk aplikasi perangkat medis. Pertanyaan yang Sering Diajukan Q1: Apa itu tabung polimida medis? Tabung polimida medis adalah tabung polimer berdinding tipis berkekuatan tinggi yang diproduksi melalui proses pelapisan berlapis, biasanya digunakan pada poros kateter dan mikrokateter serta komponen perangkat invasif minimal lainnya. Q2: Mengapa menggunakan polimida dalam kateter? Polimida provides high tensile strength and dimensional stability at very thin wall thicknesses, helping catheter shafts maintain pushability and kink resistance within a small profile. Q3: Apakah polimida lebih baik daripada PTFE? Polimida and PTFE serve different roles: polyimide offers higher strength and thin-wall capability, while PTFE offers superior lubricity, which is why the two are often combined in composite tubing. Q4: Terbuat dari apakah tabung mikrokateter? Tabung mikrokateter biasanya dibuat dari polimida, baik sebagai lapisan tunggal atau sebagai bagian dari konstruksi komposit PI/PTFE, untuk mencapai diameter kecil dengan kekuatan yang cukup. Q5: Dapatkah tabung polimida disterilkan? Ya, tabung polimida umumnya menjaga stabilitas dimensi pada metode sterilisasi umum termasuk etilen oksida, iradiasi gamma, dan proses autoklaf uap. Q6: Apakah polimida bersifat biokompatibel? Tabung polimida tingkat medis umumnya dievaluasi berdasarkan kriteria evaluasi biologis ISO 10993 dan menunjukkan biokompatibilitas yang baik untuk perangkat yang bersentuhan dengan pasien. Q7: Untuk apa tabung polimida digunakan? Ini digunakan dalam mikrokateter, pelapis kawat pemandu, sistem pengiriman jantung dan neurovaskular, saluran instrumen endoskopi, dan aplikasi lain yang memerlukan lumen dinding tipis yang kuat. Q8: Berapa ukuran tabung polimida? Diameter dalam standar biasanya berkisar dari 0,10 mm hingga 2 mm, dengan kemampuan produksi massal yang diperluas hingga 5,00 mm untuk sistem pengiriman yang lebih besar dan komponen pipa akses.

-
24Jun-2026Apa itu Tabung Terukir PTFE Medis? Semua yang Perlu Anda KetahuiTabung terukir PTFE medis adalah tabung polytetrafluoroethylene yang dimodifikasi permukaannya yang dirancang untuk mengatasi sifat non-perekat PTFE, memungkinkan ikatan yang andal dalam rakitan kateter multi-lapis, desain kateter balon, dan berbagai aplikasi perangkat medis. Proses etsa secara kimia mengubah permukaan PTFE pada tingkat mikroskopis, menciptakan situs reaktif yang memungkinkan perekat, pelapis, dan lapisan cetakan berlebih untuk terikat dengan aman — suatu kemampuan yang tidak dapat diberikan oleh PTFE yang tidak diolah. Bagi produsen perangkat medis, hal ini berarti lapisan PTFE yang terukir untuk kateter dapat berfungsi sebagai lapisan pelumas paling dalam sambil tetap terintegrasi secara struktural dengan lapisan penguat yang dikepang atau digulung dan bahan jaket luar. Hasilnya adalah kateter yang memberikan kinerja PTFE dengan gesekan rendah dan integritas mekanis yang diperlukan untuk menavigasi anatomi vaskular yang kompleks. Artikel ini mencakup segala hal yang perlu diketahui oleh para insinyur, spesialis pengadaan, dan tim Litbang tentang tabung tergores PTFE medis presisi — mulai dari ilmu di balik modifikasi permukaan hingga spesifikasi manufaktur, data kinerja pengikatan, dan cara memilih solusi tabung tergores PTFE khusus yang tepat untuk aplikasi Anda. Mengapa PTFE Membutuhkan Perawatan Permukaan untuk Alat Kesehatan PTFE adalah salah satu bahan yang paling lembam secara kimiawi yang diketahui sains. Struktur ikatan karbon-fluornya memberikan energi permukaan sekitar 18–20 mN/m — jauh di bawah ambang batas sekitar 35 mN/m yang dibutuhkan sebagian besar perekat untuk menghasilkan ikatan yang baik. Hal inilah yang membuat PTFE sangat berharga sebagai pelapis kateter (gesekan minimal, biokompatibilitas maksimum) dan sekaligus membuatnya sangat menantang untuk digunakan dalam rakitan yang dilaminasi atau dicetak berlebih. Perawatan permukaan PTFE untuk perangkat medis memecahkan paradoks ini. Dengan memodifikasi kimia permukaan secara selektif tanpa mengubah sifat sebagian besar tabung, etsa mengubah lapisan luar menjadi substrat yang dapat direkatkan sekaligus menjaga pelumasan lubang bagian dalam. Tiga metode modifikasi permukaan PTFE utama yang digunakan dalam aplikasi medis adalah etsa natrium naftalena, perawatan plasma, dan ablasi laser — masing-masing memiliki perbedaan yang berbeda dalam hal kedalaman modifikasi, keseragaman, skalabilitas, dan biaya. Diantaranya, etsa kimia berbasis natrium tetap menjadi tolok ukur industri untuk pembuatan kateter karena memberikan peningkatan energi permukaan yang konsisten dan terukur — biasanya meningkatkannya menjadi 50–70 mN/m — dan menghasilkan antarmuka ikatan tahan lama yang tahan terhadap siklus sterilisasi, hidrasi, dan tekanan mekanis di lingkungan klinis. Perbandingan Energi Permukaan: PTFE Tidak Diolah vs. Terukir Energi Permukaan (mN/m): PTFE Tidak Diolah vs. Terukir 0 20 40 60 70 ~19 juta/m PTFE yang tidak diolah 35 mN/m Minimal. Perekat Ambang batas ~60 mN/m PTFE terukir Bagan di atas mengilustrasikan perbedaan dramatis energi permukaan antara PTFE yang tidak diolah dan PTFE yang digores secara kimia. PTFE yang tidak diolah berada jauh di bawah ambang batas minimum yang diperlukan untuk ikatan perekat , sehingga secara efektif tidak dapat direkatkan dalam proses laminasi standar. Setelah etsa berbasis natrium, energi permukaan meningkat hingga sekitar 60 mN/m — hampir tiga kali lipat energi dasar — memberikan kemampuan adhesi yang kuat. Transformasi inilah yang mendasari setiap perakitan kateter multi-lapis yang andal yang dibuat dengan lapisan tergores PTFE. Proses Etsa PTFE untuk Aplikasi Medis: Langkah demi Langkah Memahami proses etsa PTFE untuk aplikasi medis membantu tim pengadaan mengajukan pertanyaan yang tepat dan membantu teknisi menentukan kontrol kualitas yang sesuai. Prosesnya lebih berbeda dari sekadar mencelupkan tabung ke dalam wadah kimia — setiap tahapan memiliki parameter penting yang menentukan konsistensi dan kinerja produk akhir. Tahap 1: Inspeksi Material Masuk Tabung PTFE mentah diverifikasi keakuratan dimensinya, keseragaman dindingnya, dan kebersihan permukaannya sebelum memasuki garis etsa. Toleransi dimensi pada tahap ini secara langsung mempengaruhi konsistensi modifikasi permukaan — dinding yang tidak seragam tergores secara tidak merata, sehingga menciptakan titik lemah pada antarmuka ikatan. Tahap 2: Pembersihan Pra-Perawatan Tabung dibersihkan dengan pelarut terkontrol atau proses pencucian ultrasonik untuk menghilangkan zat pelepas jamur, partikulat, dan minyak permukaan yang dapat mengganggu kontak kimia selama pengetsaan. Langkah ini penting untuk mencapai modifikasi seragam di seluruh panjang tabung. Tahap 3: Etsa Kimia Tabung yang telah dibersihkan dikenai reagen etsa berbahan dasar natrium pada kondisi suhu dan waktu yang terkendali. Reagen tersebut memecah ikatan CF tertentu di permukaan, menggantikannya dengan gugus karbonil, hidroksil, dan karbon tak jenuh yang reaktif terhadap perekat dan primer. Waktu pemaparan, suhu, dan konsentrasi reagen semuanya harus dikontrol dengan ketat — pengetsaan yang berlebihan menyebabkan degradasi permukaan, sedangkan pengetsaan yang terlalu rendah menyebabkan situs reaktif tidak mencukupi. Tahap 4: Netralisasi dan Bilas Reagen sisa dinetralkan dan dibilas secara menyeluruh untuk mencegah serangan kimia berkelanjutan pada permukaan PTFE dan untuk memastikan biokompatibilitas bagian akhir. Netralisasi yang tidak sempurna adalah penyebab utama ketidakkonsistenan ikatan lot-to-lot. Tahap 5: Pengeringan dan Pengemasan Tabung tergores dikeringkan dalam kondisi terkendali dan dikemas dalam kantong tertutup dan terlindung dari cahaya. Permukaan PTFE yang tergores bersifat reaktif — paparan sinar UV, kelembapan tinggi, atau kontaminan di udara akan menurunkan lapisan yang dimodifikasi seiring waktu. Umur simpan biasanya ditentukan pada 12 bulan sejak tanggal etsa bila disimpan dalam kondisi yang direkomendasikan. Penilaian Kekritisan Proses berdasarkan Tahapan (Skala 0–10) Inspeksi Masuk Pra-Bersihkan Etsa Kimia Netralisasi Pengeringan & Pengemasan 6.0 7.5 10 8.5 5.5 0 2 4 6 8 10 Bagan peringkat kekritisan ini mencerminkan dampak relatif setiap tahapan proses terhadap kinerja pengikatan akhir Tabung terukir PTFE untuk peralatan medis . Tahap etsa kimia secara aklamasi dinilai sebagai tahap dengan risiko tertinggi — penyimpangan kecil dalam konsentrasi reagen, suhu, atau waktu tinggal menghasilkan efek yang sangat besar terhadap hasil energi permukaan. Netralisasi terjadi setelahnya, karena pendinginan reaksi yang tidak memadai menyebabkan degradasi permukaan yang berkelanjutan yang mungkin tidak terlihat sampai setelah pengikatan atau sterilisasi. Pra-pembersihan, meskipun sering diabaikan, adalah tahap yang paling sering dikaitkan dengan kegagalan pengikatan yang terputus-putus di lingkungan produksi. Memahami peringkat kekritisan ini membantu produsen mengarahkan kontrol proses dan sumber daya inspeksi yang masuk dengan tepat. Aplikasi Utama: Dimana Tabung Terukir PTFE Medis Digunakan Tabung PTFE berikat tingkat medis berfungsi sebagai komponen dasar di seluruh spektrum luas perangkat medis invasif dan intervensi minimal. Kombinasi unik antara pelumasan, kelembaman kimia, dan — setelah pengetsaan — daya rekat menjadikannya bahan pelapis pilihan dalam aplikasi yang mengutamakan kinerja dan kemampuan manufaktur. Pembuatan Kateter Tabung terukir PTFE medis untuk pembuatan kateter adalah segmen aplikasi terbesar. Dalam konstruksi kateter multi-lapis, lapisan PTFE membentuk lapisan paling dalam, memberikan permukaan gesekan rendah yang memungkinkan kabel pemandu, stent, dan media kontras lewat dengan hambatan minimal. Permukaan luar yang tergores terikat pada lapisan penguat jalinan atau kumparan, yang kemudian dilapisi dengan jaket elastomer termoplastik. Tanpa etsa yang dapat diandalkan, delaminasi dalam tekanan klinis merupakan risiko yang konstan. Desain Kateter Balon Tabung PTFE untuk desain kateter balon memerlukan modifikasi permukaan yang sangat presisi karena antarmuka ikatan harus tahan terhadap tekanan inflasi yang berulang – terkadang melebihi 20 atm dalam aplikasi angioplasti – dengan tetap menjaga fleksibilitas dan ketahanan terhadap kekusutan. Poros PTFE yang terukir terikat pada bahan balon (biasanya Nilon atau PET) pada kerucut proksimal dan distal, menciptakan segel kedap udara yang harus berfungsi dengan baik dalam ribuan siklus fleksibel. Perangkat Akses Neurovaskular dan Periferal Tabung tergores PTFE berdiameter kecil — seringkali dengan diameter luar di bawah 1,5 mm dan ketebalan dinding serendah 0,025 mm — semakin banyak digunakan untuk mikrokateter neurovaskular, di mana kemampuan penelusuran dan daya dorong dalam anatomi yang berliku-liku adalah yang terpenting. Modifikasi permukaan harus seragam bahkan pada dimensi mikro ini, sebuah tantangan manufaktur yang membedakan produsen pipa PTFE presisi dari pemasok komoditas. Sistem Pengiriman Obat dan Drainase Ketahanan kimia PTFE yang luas membuatnya ideal untuk sistem penghantaran obat di mana tabungnya bersentuhan dengan formulasi farmasi yang agresif. Tabung PTFE yang tergores memungkinkan pemasangan konektor, manifold, dan katup dengan aman menggunakan perekat struktural, memungkinkan perakitan sistem manajemen cairan yang kompleks tanpa pengencang mekanis yang akan menambah jumlah besar atau menimbulkan risiko partikulat. Aplikasi Kisaran OD Khas Ketebalan Dinding Substrat Ikatan Primer Kateter Vaskular 1,5 – 8,0 mm 0,05 – 0,30 mm Nilon, PEBA, Poliuretan Kateter Balon 2,0 – 6,0mm 0,05 – 0,15 mm PET, Nilon Mikrokateter Neurovaskular 0,5 – 1,5 mm 0,025 – 0,08 mm PEBA, Polimida Sistem Pengiriman Obat 1,0 – 5,0 mm 0,10 – 0,25mm Perekat Akrilik, Silikon Drainase & Selubung Akses 3,0 – 12,0 mm 0,15 – 0,40 mm Poliuretan, PEBA Tabel 1: Spesifikasi dimensi umum untuk pipa tergores PTFE medis di seluruh kategori aplikasi utama Proses Produksi: Ekstrusi Bebas, Ekstrusi Mandrel, dan Lapisan Celup Sifat mekanik, toleransi dimensi, dan karakteristik permukaan pipa tergores PTFE secara substansial ditentukan oleh metode produksi yang digunakan untuk membentuk tabung dasar. Tiga proses utama digunakan di seluruh industri, masing-masing disesuaikan dengan rentang dimensi dan persyaratan kinerja yang berbeda. Ekstrusi Gratis Ekstrusi bebas menghasilkan tabung PTFE tanpa mandrel internal. Ini paling cocok untuk tabung berdiameter lebih besar (biasanya OD di atas 4 mm) di mana keseragaman ketebalan dinding kurang penting. Proses ini menawarkan hasil yang tinggi dan biaya perkakas yang lebih rendah namun memiliki keterbatasan dalam mencapai toleransi diameter dalam yang ketat yang diperlukan untuk saluran kawat pemandu yang presisi. Modifikasi permukaan melalui etsa mudah dilakukan pada tabung ekstrusi bebas karena geometri dinding yang konsisten. Ekstrusi dengan Mandrel Ekstrusi berbasis mandrel menghasilkan toleransi dimensi paling ketat yang tersedia dalam pipa PTFE, dengan kontrol diameter dalam hingga ±0,013mm dalam konfigurasi presisi. Mandrel menentukan geometri lubang selama sintering, sehingga menghasilkan permukaan bagian dalam yang sangat halus dengan koefisien gesekan serendah 0,04. Proses ini adalah standar untuk pipa berdinding tipis PTFE yang digunakan pada pelapis kateter vaskular dan neurovaskular. Pasca ekstrusi, mandrel dilepas, dan tabung mengalami modifikasi permukaan hanya pada permukaan luarnya saja, sehingga menjaga pelumasan lubang. Lapisan Celup Lapisan celup menyimpan lapisan PTFE tipis ke mandrel atau substrat dengan merendamnya berulang kali dalam dispersi PTFE dan melakukan sintering di antara lapisan. Proses ini digunakan untuk membuat lapisan PTFE ultra-tipis (terkadang setipis total ketebalan dinding 12–25 mikron) yang tidak dapat dicapai dengan ekstrusi. Konstruksi liner PTFE kateter multi lapis yang dibuat melalui lapisan celup menawarkan kesesuaian yang luar biasa terhadap geometri mandrel yang kompleks, memungkinkan liner meruncing atau berdiameter variabel. Pengetsaan permukaan lapisan berlapis celup memerlukan kontrol proses yang hati-hati agar tidak menembus dinding tipis. Perbandingan Proses Produksi (Bagan Radar) Toleransi tanda pengenal Ketipisan Dinding Hasil Efisiensi Biaya Kompatibilitas Etsa Ekstrusi Gratis Ekstrusi Mandrel Lapisan Celup Bagan radar memberikan pandangan multi-dimensi tentang bagaimana ketiga proses produksi dibandingkan dengan kriteria yang paling relevan bagi insinyur perangkat medis. Ekstrusi mandrel memimpin dalam kontrol toleransi ID dan kompatibilitas etsa , menjadikannya pilihan utama untuk pelapis kateter presisi yang akurasi dimensinya mendorong kinerja perangkat. Pelapisan celup menghasilkan dinding setipis mungkin namun memiliki hasil yang lebih rendah dan biaya per unit yang lebih tinggi, sehingga paling sesuai untuk aplikasi neurovaskular khusus atau aplikasi ultra-low-profile. Ekstrusi bebas menawarkan efisiensi biaya dan hasil terbaik untuk tabung berdiameter lebih besar dan tidak terlalu menuntut dimensi. Memilih proses yang tepat adalah keputusan penting pertama dalam setiap proyek pipa tergores PTFE khusus, karena hal ini menentukan batasan spesifikasi dimensi dan kinerja yang dapat dicapai. Teknologi Peningkatan Adhesi PTFE: Metrik Kinerja yang Penting Bagi para insinyur perangkat medis, teknologi peningkatan adhesi PTFE sama berharganya dengan kinerja pengikatan yang dapat diukur yang dihasilkannya. Nilai energi permukaan adalah proksi yang berguna, namun metrik yang mendorong keputusan desain adalah kekuatan pengelupasan, kekuatan geser putaran, dan gaya retensi — diukur setelah kondisi penuaan dan sterilisasi yang mensimulasikan penggunaan perangkat di dunia nyata. Tabung tergores PTFE berkinerja tinggi dari produsen yang berkualifikasi harus menunjukkan kekuatan pengelupasan yang melebihi 2,5 N/mm ketika diikat ke bahan jaket kateter biasa menggunakan perekat kelas medis, dan nilai geser putaran di atas 4,0 MPa dalam konfigurasi pengujian standar. Nilai-nilai ini harus dipertahankan setelah paparan sterilisasi EO, iradiasi gamma (25 kGy), dan hidrasi 72 jam pada suhu 37°C – kondisi yang meniru sterilisasi dan paparan in-vivo. Retensi Kekuatan Kupas (%) Setelah Siklus Sterilisasi 0% 20% 50% 75% 100% Dasar EO Steril Gamma 25kGy Hidrasi 72 jam Gabungan PTFE terukir (Chemically Treated) PTFE yang tidak diolah (Surface Primed Only) Grafik garis di atas melacak retensi kekuatan pengelupasan di empat skenario pengkondisian standar dan protokol stres gabungan. PTFE yang digores secara kimia mempertahankan lebih dari 88% kekuatan ikatan dasarnya bahkan setelah kombinasi sterilisasi dan hidrasi , sementara PTFE yang tidak diolah dengan lapisan dasar permukaan turun menjadi sekitar 38% pada kondisi yang sama. Data ini menggambarkan mengapa etsa kimia bukan sekadar kemudahan — namun merupakan persyaratan keandalan untuk perangkat medis apa pun yang akan menjalani siklus sterilisasi dan paparan in-vivo atau in-vitro yang berkepanjangan. Insinyur yang menentukan solusi pengikatan tabung PTFE harus meminta data pengkondisian sterilisasi sebagai bagian dari proses kualifikasi pemasok mereka untuk memastikan kinerja yang sebanding dengan metode perekat dan sterilisasi spesifik mereka. Panduan Pengikatan Tabung Terukir PTFE: Sistem Perekat yang Direkomendasikan Panduan pengikatan tabung tergores PTFE di bawah ini merangkum kategori perekat yang paling umum digunakan dengan PTFE tergores dalam perakitan perangkat medis, beserta karakteristik kinerja relatifnya: Cyanoacrylate (perekat instan): Penyembuhan cepat, cocok untuk area ikatan kecil, kekuatan pengelupasan terbatas, tidak direkomendasikan untuk ikatan kerucut balon di bawah tekanan inflasi tinggi. Epoksi dua bagian: Kekuatan geser yang tinggi, ketahanan kimia yang baik, waktu pengerasan yang lebih lama, lebih disukai untuk ikatan struktural pada selubung dan rakitan perangkat akses. Akrilik yang dapat disembuhkan dengan sinar UV: Penyembuhan cepat dengan aktivasi UV, konsistensi ikatan yang sangat baik untuk produksi volume tinggi, kompatibel dengan sebagian besar formulasi PTFE yang tergores. Silikon kelas medis: Lapisan ikatan fleksibel, sesuai untuk sambungan tegangan rendah, kekuatan geser terbatas, sering digunakan dalam rakitan drainase dan pengelolaan fluida. Poliuretan struktural: Keseimbangan kupas dan geser yang sangat baik, fleksibilitas di bawah pembebanan siklik, sering digunakan dalam proses overmolding kateter multilayer. Solusi Tabung Terukir PTFE Khusus: Apa yang Dapat Dikonfigurasi oleh Produsen Salah satu keuntungan paling signifikan bekerja sama dengan produsen tabung tergores PTFE berpengalaman untuk perangkat medis adalah akses ke serangkaian parameter lengkap yang dapat disesuaikan. Solusi pipa tergores PTFE khusus bukan sekadar pipa stok dengan etsa standar — solusi ini merupakan produk yang dirancang sesuai spesifikasi di mana beberapa variabel disetel agar sesuai dengan persyaratan yang tepat dari perangkat target. Kustomisasi Dimensi Konfigurasi khusus mencakup spesifikasi OD dan ID, ketebalan dinding, profil lancip, dan panjang. Tabung tergores PTFE presisi untuk aplikasi neurovaskular mungkin memerlukan toleransi ID yang ketat ±0,013mm dan keseragaman ketebalan dinding lebih baik dari ±10%. Desain multi-diameter — di mana transisi liner dari ujung distal yang lebih kecil ke poros proksimal yang lebih besar — dapat dicapai dengan pelapisan celup dan teknik mandrel khusus. Spesifikasi Zona Etsa Tidak semua aplikasi memerlukan pengetsaan di seluruh panjang tabung. Pengetsaan selektif — hanya memodifikasi zona proksimal atau distal, atau segmen yang dapat direkatkan dan tidak dapat direkatkan secara bergantian — memungkinkan produsen merekayasa sifat adhesi yang spesifik pada lokasi tertentu. Hal ini sangat berguna dalam perakitan kateter balon di mana ikatan kerucut balon memerlukan daya rekat tinggi sedangkan badan poros harus tetap mulus agar dapat dilacak. Pilihan Warna dan Radiopak Tabung PTFE dapat diformulasikan dengan pemuatan barium sulfat atau bismut subkarbonat untuk radiopasitas, memungkinkan visualisasi fluoroskopi lapisan kateter selama prosedur penempatan. Pengkodean warna melalui pemuatan pigmen juga tersedia untuk keperluan kitting atau identifikasi perakitan, meskipun pemuatan pigmen harus divalidasi untuk biokompatibilitas dan pengaruhnya terhadap respons etsa yang dikarakterisasi oleh pabrikan. Parameter Kustom yang Paling Banyak Diminta dalam Pesanan Tubing PTFE Terukir (%) 0 25 50 75 100% 95% Spesifikasi OD/ID 88% Ketebalan Dinding 72% Etsa Penuh 54% Etsa Selektif 38% Radiopak 61% Panjang Kustom Bagan kolom di atas mencerminkan tren data pesanan dari program kateter perangkat medis yang meminta konfigurasi tabung tergores PTFE khusus. Spesifikasi OD dan ID adalah parameter yang paling banyak diminta secara universal , hadir di hampir 95% pesanan khusus, menggarisbawahi bagaimana presisi dimensi mendorong desain kateter medis. Spesifikasi ketebalan dinding mengikuti dengan cermat, karena pipa tergores PTFE berdinding tipis merupakan prasyarat untuk memenuhi persyaratan profil kateter di pasar perangkat invasif minimal yang kompetitif. Pengetsaan selektif — yang diminta di lebih dari separuh program khusus — semakin lazim seiring dengan semakin kompleksnya arsitektur perangkat dan para insinyur berupaya mengoptimalkan zona adhesi tanpa mengorbankan kemampuan penelusuran atau fleksibilitas di bagian yang tidak terikat. Radiopasitas dan panjang kustom, meskipun kurang diwajibkan secara universal, merupakan pembeda yang berarti yang membuat pemasok memenuhi syarat untuk program perangkat premium. Standar Mutu dan Pertimbangan Peraturan untuk Tabung Medis PTFE Tabung tergores PTFE tingkat medis harus memenuhi serangkaian persyaratan kualitas dan peraturan sebelum dapat digunakan pada perangkat medis jadi. Memahami persyaratan ini sangat penting bagi produsen perangkat medis ketika memenuhi syarat produsen tabung tergores PTFE untuk perangkat medis. Biokompatibilitas bahan mentah adalah persyaratan mendasar. PTFE yang digunakan dalam pipa medis harus memenuhi standar pengujian USP Kelas VI atau ISO 10993, yang mencakup sitotoksisitas, sensitisasi, reaktivitas intrakutan, dan toksisitas sistemik. Untuk kateter dengan kontak tubuh yang berkelanjutan, pengujian tambahan – termasuk toksisitas subkronik dan studi implantasi – mungkin diperlukan oleh badan pengatur. Selain biokompatibilitas material, reagen etsa dan sisa bahan kimia dari proses netralisasi harus diverifikasi tidak ada dalam tabung akhir. Pengujian yang dapat diekstraksi dan dapat dicuci pada tabung PTFE tergores semakin diharapkan oleh FDA dan badan-badan yang diberitahukan sebagai bagian dari penyerahan dokumen desain untuk perangkat kateter. Sistem kualitas manufaktur untuk pemasok tabung tergores PTFE medis presisi harus disertifikasi ISO 13485, standar manajemen kualitas khusus untuk organisasi manufaktur perangkat medis. Sertifikasi ini memerlukan pengendalian proses yang terdokumentasi, prosedur manajemen perubahan, protokol inspeksi masuk dan keluar, dan sistem penanganan keluhan yang selaras dengan ekspektasi peraturan di pasar utama termasuk AS, UE, dan Jepang. Standar / Tes Ruang lingkup Penerapan ISO 10993-1 Kerangka evaluasi biologis Semua komponen kontak pasien USP Kelas VI Biokompatibilitas bahan plastik Resin PTFE mentah dan pipa jadi ISO 13485 Sistem manajemen mutu alat kesehatan Kualifikasi pabrikan ISO 10993-17 Penilaian risiko toksikologi dari bahan yang dapat diekstraksi Permukaan tergores dengan kontak reagen ASTM F2880 Panduan standar untuk selang kateter Pengujian dimensi dan mekanik Tabel 2: Standar kualitas dan peraturan utama yang relevan dengan kualifikasi tabung tergores PTFE medis Cara Memilih Produsen Tabung Terukir PTFE yang Tepat untuk Alat Kesehatan Memilih produsen tabung tergores PTFE yang memenuhi syarat untuk perangkat medis memerlukan kemampuan evaluasi yang jauh melampaui spesifikasi dimensi. Keahlian proses pemasok, infrastruktur berkualitas, bandwidth yang dapat disesuaikan, dan kemampuan untuk mendukung pengajuan peraturan juga merupakan pertimbangan yang sama pentingnya. Kriteria evaluasi utama harus mencakup: Status sertifikasi ISO 13485 , lingkungan produksi ruangan yang bersih (ISO Kelas 7 atau lebih baik untuk pipa presisi), menunjukkan kemampuan dalam pipa tergores PTFE berdiameter kecil (OD di bawah 1,5 mm), ketersediaan dokumentasi validasi proses (IQ/OQ/PQ), dan rekam jejak dengan program OEM kateter di bidang terapi yang sebanding. Selain itu, pemasok harus menawarkan keterlacakan dari lot resin PTFE mentah hingga tabung jadi untuk memungkinkan keterlacakan material secara penuh jika terjadi penyelidikan kualitas. Sertifikat kesesuaian (CoC) khusus lot dengan data dimensi, pengukuran energi permukaan, dan hasil uji kekuatan kulit memberikan bukti inspeksi masuk yang dibutuhkan produsen perangkat untuk program kualitas pemasok mereka. Ningbo Linstant Polymer Materials Co., Ltd., didirikan pada tahun 2014, telah membangun reputasinya sebagai pemasok tabung medis OEM/ODM profesional dengan berfokus secara eksklusif pada pemrosesan ekstrusi, pelapisan, dan teknologi pasca-pemrosesan tabung polimer medis. Dengan lebih dari 400 karyawan dan tim teknis yang berdedikasi, Linstant mendukung produsen perangkat medis mulai dari kelayakan awal hingga produksi volume, menawarkan ketiga proses produksi — ekstrusi bebas, ekstrusi mandrel, dan pelapisan celup — serta rangkaian lengkap kemampuan modifikasi permukaan PTFE. Pertanyaan yang Sering Diajukan Q1 Berapa umur simpan pipa PTFE yang digores secara kimia? PTFE terukir tubing is generally assigned a shelf life of 12 months from the etching date when stored sealed in light-protected packaging at controlled temperature (below 25°C) and humidity. Exposing the etched surface to UV light or moisture before bonding reduces its reactivity. Always confirm shelf life with your supplier and test bonding performance if tubing is used near the expiry date. Q2 Apakah pengetsaan mempengaruhi pelumasan lubang bagian dalam pipa PTFE? Pengetsaan standar hanya pada permukaan luar tidak memengaruhi lubang bagian dalam. Reagen etsa diterapkan secara eksklusif pada bagian luar tabung, menjaga permukaan bagian dalam PTFE dengan karakteristik koefisien gesekannya yang rendah (kira-kira 0,04). Untuk aplikasi yang memerlukan modifikasi lubang sebagian, mintalah dokumentasi pengecualian permukaan bagian dalam dari pabrikan Anda sebagai bagian dari paket validasi proses. Q3 Perekat apa yang paling cocok dengan PTFE tergores untuk pengikatan kateter? Akrilik yang dapat disembuhkan dengan sinar UV dan epoksi dua bagian secara konsisten menghasilkan ikatan terkuat pada PTFE yang tergores saat digunakan dalam perakitan kateter medis. Akrilik UV menawarkan waktu siklus cepat yang cocok untuk produksi volume tinggi, sementara epoksi struktural memberikan kekuatan geser akhir yang lebih tinggi untuk area ikatan yang menuntut seperti sambungan kerucut balon. Selalu validasi sistem perekat pilihan Anda dengan lot PTFE spesifik Anda sebelum melakukan proses pengikatan produksi. Q4 Dapatkah tabung tergores PTFE digunakan dengan penyusut panas FEP dalam konstruksi kateter? Ya — Tabung tergores PTFE dan heat shrink FEP sering digunakan bersamaan dalam konstruksi kateter multi-lapis. Lapisan PTFE membentuk lubang bagian dalam, jalinan atau gulungan diterapkan pada permukaan luar yang tergores, dan penyusutan panas FEP berfungsi sebagai bantuan pemrosesan atau jaket luar selama proses reflow. Permukaan yang tergores meningkatkan daya rekat jaket ke rakitan liner setelah pemulihan penyusutan panas, sehingga mengurangi risiko delaminasi pada tekanan penggunaan klinis. Q5 Berapa ketebalan dinding minimum yang dapat dicapai pada pipa PTFE tergores? Melalui proses pelapisan celup, dinding liner PTFE setipis total 12–25 mikron dapat dicapai. Ekstrusi mandrel menghasilkan dinding yang biasanya berukuran 25–80 mikron untuk aplikasi medis presisi. Minimum praktis untuk aplikasi tertentu juga bergantung pada persyaratan keseragaman - dinding yang sangat tipis memerlukan kontrol proses yang lebih ketat untuk menghindari cacat lubang jarum yang akan membahayakan integritas lapisan kateter atau menciptakan jalur kebocoran. Q6 Bagaimana cara memverifikasi kualitas etsa dari banyak pipa PTFE yang diterima? Metode pemeriksaan masuk yang paling praktis adalah pengukuran sudut kontak air atau uji keterbasahan larutan dyne. PTFE yang tergores dengan benar harus menunjukkan sudut kontak air di bawah 40° (dibandingkan sekitar 108° untuk PTFE yang tidak diberi perlakuan) atau menunjukkan pembasahan pada tingkat dyne di atas 50 mN/m. Untuk verifikasi produksi, uji kupon kekuatan kulit menggunakan perekat produksi dan proses pengikatan memberikan konfirmasi langsung terhadap konsistensi kinerja pengikatan lot-to-lot.
-
17Jun-2026Apa itu Tabung Multi-Lumen Medis? Panduan Lengkap Untuk PemulaJawaban Langsung: Apa Tabung Multi-Lumen Medis Adalah Tabung multi-lumen medis adalah tabung polimer ekstrusi presisi yang berisi dua atau lebih saluran internal terpisah — disebut lumen — yang berjalan secara bersamaan melalui satu badan tabung luar. Setiap lumen dapat membawa zat, instrumen, atau sinyal yang berbeda secara independen tanpa kontaminasi silang atau gangguan mekanis. Arsitektur ini memungkinkan satu kateter atau poros perangkat untuk melakukan beberapa fungsi klinis sekaligus: satu lumen dapat membawa kawat pemandu, lumen kedua menyalurkan media kontras, dan lumen ketiga menangani inflasi balon — semuanya dalam diameter luar yang diukur dalam pecahan milimeter. Bagi teknisi perangkat dan spesialis pengadaan klinis yang baru pertama kali mengenal teknologi ini, pemahaman utamanya adalah sebagai berikut: tabung multi-lumen mengubah satu peristiwa penyisipan perangkat menjadi platform multi-fungsi , mengurangi kompleksitas prosedur, meminimalkan trauma akses pasien, dan memungkinkan kemampuan klinis yang tidak dapat ditiru oleh desain lumen tunggal. Panduan ini mencakup prinsip desain, pilihan material, proses manufaktur, dan aplikasi klinis yang mendefinisikan modern Tabung Kateter Multi-Lumen — dari konsep dasar hingga keputusan spesifikasi tingkat lanjut. Cara Kerja Tabung Multi-Lumen: Prinsip Desain Inti Tantangan desain mendasar dari pipa multi-lumen adalah mengalokasikan luas penampang yang cukup untuk setiap lumen sambil mempertahankan profil luar yang cukup kecil untuk jalur akses klinis yang diinginkan. Setiap lumen tambahan bersaing untuk mendapatkan diameter luar tetap yang sama, yang artinya desain konfigurasi lumen adalah masalah optimasi menyeimbangkan jumlah lumen, ukuran lumen individu, ketebalan dinding antar lumen (ketebalan septum), dan integritas struktural dinding luar. Geometri Lumen dan Opsi Konfigurasi Tabung multi-lumen tidak terbatas pada lumen bulat yang disusun secara konsentris. Modern Tabung Multi-Lumen Ekstrusi Presisi mendukung berbagai geometri internal yang dipilih berdasarkan kebutuhan fungsional setiap saluran. Konfigurasi umum meliputi: Lumen ganda simetris (profil D): Dua lumen yang sama dipisahkan oleh septum pusat, menawarkan distribusi aliran yang seimbang dan kekakuan mekanis yang sama di kedua sisi. Umum pada kateter hemodialisis. Lumen ganda asimetris: Satu lumen besar untuk aliran primer atau saluran alat dan satu lumen kecil untuk inflasi, aspirasi, atau penghantaran obat. Digunakan secara luas dalam sistem kateter balon. Lumen koaksial (konsentris): Tabung dalam bersarang di dalam tabung luar, menciptakan lumen luar berbentuk lingkaran dan lumen dalam pusat. Digunakan dalam sistem kateter over-the-wire yang memerlukan mobilitas ban dalam yang independen. Triple dan quad-lumen: Tiga atau empat lumen berbentuk bulat atau terpisah yang disusun di dalam profil luar. Digunakan dalam kateter vena sentral multi-fungsi dan sistem intervensi yang kompleks. Lumen eksentrik: Satu lumen besar di luar pusat dikombinasikan dengan satu atau lebih lumen perifer yang lebih kecil. Memaksimalkan kapasitas aliran di saluran primer sekaligus menjaga akses saluran sekunder. Bentuk tabung luar juga sama fleksibelnya. Meskipun penampang melingkar adalah yang paling umum, Tabung Multi-Lumen Medis Design Guide praktiknya juga mencakup profil eksternal berbentuk oval, berbentuk ginjal, dan angka delapan yang sesuai dengan jalur akses anatomi tertentu atau geometri wadah perangkat. Fleksibilitas dimensi ini adalah salah satu alasan utama mengapa tabung multi-lumen berkembang pesat di seluruh kategori perangkat medis berbasis kateter. Konfigurasi Penampang Multi-Lumen Umum Ganda (profil D) Ganda Asimetris Koaksial Lumen Tiga Kali Lipat Ilustrasi penampang empat konfigurasi tabung multi-lumen yang paling umum digunakan dalam desain kateter. Diagram penampang di atas menggambarkan betapa signifikannya variasi arsitektur internal di seluruh desain multi-lumen. Setiap konfigurasi bukan sekadar pilihan estetika — konfigurasi ini secara langsung menentukan laju aliran, distribusi kekakuan mekanis, persyaratan perakitan, dan fungsi klinis yang dapat dilakukan kateter. Misalnya, konfigurasi koaksial memungkinkan ban dalam berputar atau meluncur secara independen dari tabung luar, yang merupakan persyaratan utama dalam sistem kateter yang dapat dikendalikan. Memahami konfigurasi ini pada awal program pengembangan perangkat akan mencegah revisi desain yang mahal selama pembuatan prototipe. Pemilihan Bahan untuk Tabung Multi-Lumen Medis Tabung Multi-Lumen Medis Material Selection adalah salah satu keputusan paling penting dalam proses pengembangan perangkat. Polimer yang dipilih tidak hanya menentukan perilaku mekanis kateter jadi tetapi juga klasifikasi biokompatibilitasnya, pilihan sterilisasi, ketahanan terhadap bahan kimia, dan rangkaian langkah pemrosesan sekunder yang tersedia. Tidak seperti pipa lumen tunggal di mana ketebalan dinding dapat mengimbangi keterbatasan material, desain multi-lumen memberikan lebih sedikit margin kesalahan — septa tipis antar lumen harus menjaga integritas struktural tanpa menambah jumlah besar. Tabel 1: Pilihan material untuk tabung multi-lumen medis dan karakteristik aplikasi utamanya Bahan Fleksibilitas Kekuatan Sterilisasi Penggunaan Utama PEBA / Polieter Blok Amida Tinggi Sedang EO, Gamma Ujung kateter distal, poros balon Nilon (PA12) Sedang Bagus EO, Gamma Poros kateter umum, drainase MENGINTIP Rendah Sangat Tinggi EO, Uap, Gamma Poros struktural, lumen bertekanan tinggi Polimida (PI) Rendah-Moderate Sangat Tinggi EO, Gamma Dinding ultra-tipis, kateter lubang mikro FEP / PTFE Sedang Rendah EO, Gamma, Uap Rendah-friction liners, chemical-resistant lumens Poliuretan (PU) Sangat Tinggi Sedang EO, Gamma Kateter ujung lunak, drainase, akses vena Tabel bahan di atas menunjukkan bahwa tidak ada satu polimer pun yang optimal secara universal untuk semua aplikasi kateter multi-lumen. PEBA dan poliuretan unggul dalam aplikasi yang bergantung pada fleksibilitas seperti ujung kateter distal dan sistem drainase jaringan lunak, di mana kesesuaian terhadap anatomi lebih penting daripada kekakuan struktural. MENGINTIP dan polimida melayani ujung spektrum yang berlawanan - aplikasi di mana pipa harus menahan gaya tekan dan lateral tanpa perubahan dimensi, seperti poros pemandu kateter dan jalur infus bertekanan tinggi. Bagi banyak kateter, solusi optimal melibatkan penggabungan dua atau lebih bahan melalui ekstrusi bersama atau segmen terikat berurutan, masing-masing disesuaikan dengan tuntutan mekanis dari lokasi anatomisnya. Radar Kesesuaian Material Multi-Lumen: Properti Teknik Utama Fleksibilitas Kekuatan kimia. Perlawanan Biokompatibilitas Sterilisasi PEBA MENGINTIP Poliuretan Skala skor: 0-100 (indeks kinerja teknik yang dinormalisasi) Bagan radar membandingkan tiga polimer tabung multi-lumen yang paling banyak digunakan dalam lima dimensi kinerja teknik. Bagan radar di atas secara visual menangkap mengapa pendekatan multi-material sangat umum dalam desain kateter multi-lumen. PEBA dan poliuretan mendominasi sumbu fleksibilitas — penting untuk bagian distal perangkat yang menavigasi anatomi yang berliku-liku — sementara PEEK menempati posisi teratas dalam hal kekuatan, ketahanan terhadap bahan kimia, dan kompatibilitas sterilisasi. Tidak ada satu pun poligon material yang dapat mencakup kelima sumbu secara optimal, itulah sebabnya mengapa hal ini dialami Tabung Multi-Lumen Medis Manufacturer tim mengusulkan campuran bahan atau strategi poros tersegmentasi daripada solusi polimer tunggal untuk program kateter yang kompleks. Memahami matriks trade-off ini merupakan hal mendasar untuk mencapai efektivitas Tabung Multi-Lumen Medis Material Selection selama pengembangan perangkat. Itu Manufaktur Tabung Multi-Lumen Proses Memahami Manufaktur Tabung Multi-Lumen Process membantu teknisi perangkat menetapkan spesifikasi desain yang realistis, mengantisipasi rentang toleransi dimensi, dan mengevaluasi kemampuan pemasok secara cerdas. Proses intinya adalah ekstrusi presisi, namun kompleksitas geometri multi-lumen menuntut kecanggihan teknik yang jauh lebih tinggi dibandingkan produksi tabung lumen tunggal. Proses Ekstrusi Langkah demi Langkah untuk Tabung Multi-Lumen Desain dan Fabrikasi Mati: Cetakan ekstrusi khusus dibuat dengan mesin presisi untuk menentukan profil tabung luar dan semua bentuk lumen internal. Desain cetakan adalah langkah hulu yang paling kritis - kesalahan dalam geometri cetakan merambat langsung ke kesalahan dimensi pada tabung akhir. Untuk profil multi-lumen yang kompleks, desain cetakan biasanya melibatkan pemodelan aliran komputasi untuk memprediksi perilaku lelehan polimer dan mengoreksi efek pembengkakan cetakan. Pengeringan dan Peracikan Polimer: Resin polimer tingkat medis dikeringkan hingga tingkat kelembapan terkontrol sebelum ekstrusi untuk mencegah degradasi hidrolitik dan cacat permukaan. Untuk tabung multi-lumen yang diekstrusi bersama, dua atau lebih ekstruder memasukkan polimer yang berbeda secara bersamaan ke dalam cetakan gabungan. Ekstrusi dan Kalibrasi: Itu polymer melt is forced through the die under controlled temperature and pressure, forming the continuous tube profile. A calibrator immediately downstream of the die controls the outer diameter and roundness while the tube is still in its semi-molten state. Internal lumen dimensions are maintained by pressurized air or mandrels running through the die pins. Pendinginan dan Pengangkutan: Itu extrudate passes through a water cooling trough at controlled temperature to set the final dimensions. A puller haul-off unit maintains consistent line speed, which directly controls wall thickness — faster haul-off produces thinner walls and smaller outer diameters. Pengukuran Dimensi Sebaris: Sistem mikrometri laser mengukur diameter luar secara terus menerus selama produksi, memberikan data real-time ke sistem kontrol proses. Ketebalan dinding dan dimensi lumen diukur dengan penampang sampel berkala menggunakan mikroskop optik. Pemotongan, Penggulungan, dan Pasca Pemrosesan: Tabung yang sudah jadi dipotong sesuai panjang tertentu atau digulung ke dalam gulungan. Operasi pasca-pemrosesan — pembentukan ujung, pelubangan, pengikatan, pelapisan, atau penandaan laser — dilakukan sebagaimana disyaratkan oleh desain perangkat. Layanan Ekstrusi Multi-Lumen Khusus biasanya mencakup semua langkah pasca-pemrosesan dalam jejak produksi yang sama. Aliran Produksi Tabung Multi-Lumen Die Desain Polimer Persiapan Ekstrusi dan Ukuran Pendinginan dan Pengangkutan sebaris Inspeksi Pasca- Prosesing Itu six-stage production flow for precision multi-lumen medical tubing from die fabrication through post-processing. Itu production flow diagram illustrates how multi-lumen tubing manufacturing is a tightly coupled, sequential process where quality at each stage determines the feasibility of the next. Die design is the rate-limiting step for new profiles — design cycles for complex multi-lumen dies may take four to eight weeks, after which the extrusion and inline inspection stages can operate at high throughput. For device manufacturers evaluating suppliers for Tabung Multi-Lumen Medis OEM , meminta bukti kemampuan desain cetakan dan dokumentasi validasi proses (IQ/OQ/PQ) merupakan pembeda yang dapat diandalkan antara ekstruder generalis dan produsen pipa medis spesialis. Aplikasi Klinis: Dimana Tabung Multi-Lumen Memberikan Nilai Unik Tabung multi-lumen bukanlah peningkatan umum dibandingkan desain lumen tunggal — ini adalah arsitektur yang dibuat khusus untuk skenario klinis di mana akses multi-fungsi secara simultan melalui satu titik penyisipan memberikan manfaat prosedural atau pasien yang terukur. Area penerapan berikut mewakili penggunaan dengan volume tertinggi dan pertumbuhan tercepat Tabung Kateter Multi-Lumen dalam praktik klinis saat ini. Adopsi Tabung Multi-Lumen berdasarkan Aplikasi Klinis (Indeks Volume Relatif) Kateter Vena Sentral (CVC) 92 Sistem Kateter Balon 84 Sistem Pengiriman Obat dan Infus 76 Kateter Hemodialisis 68 Kateter Akses Neurovaskular 55 Kateter Pemetaan Elektrofisiologi 42 Indeks volume relatif (0-100) berdasarkan data aplikasi industri; bukan angka pangsa pasar absolut. Skor kateter vena sentral tertinggi pada indeks adopsi yaitu 92, yang mencerminkan standar klinis desain CVC triple-lumen selama puluhan tahun untuk ICU dan perawatan perioperatif di mana pemberian cairan IV secara bersamaan, pengambilan sampel darah, dan pemberian obat melalui port terpisah merupakan kebutuhan alur kerja sehari-hari. Sistem kateter balon menempati peringkat kedua di peringkat 84 - pada dasarnya setiap kateter balon over-the-wire yang digunakan dalam intervensi jantung koroner, perifer, dan struktural memerlukan setidaknya poros lumen ganda yang memisahkan lumen kawat pemandu dari lumen inflasi balon. Itu Tabung Multi-Lumen Untuk Kateter Balon segmen ini sangat menuntut karena lumen inflasi harus menjaga integritasnya di bawah tekanan melebihi 10-20 atmosfer selama siklus inflasi yang berulang. Tabung Multi-Lumen untuk Sistem Pengiriman Obat Tabung Multi-Lumen Untuk Sistem Pengiriman Obat mewakili salah satu segmen aplikasi dengan pertumbuhan tercepat, didorong oleh perluasan pemberian terapi bertarget, protokol obat kombinasi, dan sistem infus loop tertutup. Pada port infus onkologi, desain lumen ganda memungkinkan pemberian dua agen obat yang tidak kompatibel secara bersamaan melalui saluran terpisah yang hanya bertemu di ujung distal – mencegah interaksi kimia di dalam badan kateter. Dalam manajemen nyeri, kateter epidural multi-lumen memungkinkan infus kombinasi anestesi lokal dan opioid melalui saluran terpisah dengan kontrol laju independen. Masing-masing aplikasi ini memerlukan pipa yang menjaga integritas lumen, konsistensi dimensi, dan ketahanan terhadap bahan kimia sepanjang siklus penggunaan klinis secara penuh. Dinding Tipis dan Tabung Multi-Lumen Berdiameter Kecil: Rekayasa di Batasnya Tabung Multi-Lumen Dinding Tipis Untuk Kateter mewakili kategori yang paling menuntut dalam ekstrusi multi-lumen, di mana perancang secara bersamaan meminimalkan diameter luar, memaksimalkan ukuran lumen individu, dan menjaga integritas struktural di septa antar lumen. Dalam tabung lumen ganda dengan diameter luar 1,0 mm, septum yang memisahkan kedua lumen mungkin hanya setebal 80-120 mikron — dinding yang sangat tipis sehingga variasi proses apa pun menyebabkannya runtuh atau menjadi eksentrik, sehingga menyebabkan tabung tidak dapat digunakan. Tabung Multi-Lumen Medis Diameter Kecil dalam rentang OD 0,5-2,0 mm digunakan dalam kateter neurointervensional, aplikasi perangkat pediatrik, dan instrumen oftalmologi di mana anatomi akses membatasi perangkat pada profil yang sangat kecil. Untuk mencapai geometri lumen yang konsisten pada dimensi ini memerlukan toleransi pin cetakan di bawah 5 mikron, keseragaman suhu leleh dalam plus atau minus 1 derajat Celcius di seluruh permukaan cetakan, dan stabilitas kecepatan pengangkutan di bawah variasi 0,1%. Ini adalah persyaratan teknik presisi yang hanya dapat dipenuhi secara konsisten oleh ekstruder pipa medis spesialis dengan peralatan yang dirancang khusus. Ketebalan Dinding Septum Minimum berdasarkan Diameter Luar untuk Tabung Multi-Lumen Medis 0 100 200 300 400um 80um, 1.0mm->100um, 1.5mm->120um, 2.0mm->150um, 3.0mm->200um, 5.0mm->300um, 8.0mm->380um --> 155, 100->147.5, 120->140, 150->129, 200->110, 300->72.5, 380->42.5 --> 80um OD 0,5 mm 100um OD 1.0mm 120um OD 1,5 mm 150um OD 2.0mm 200um OD 3.0mm 300um OD 5.0mm 380um OD 8.0mm Nilai ketebalan dinding septum minimum merupakan indikasi untuk pipa PEBA dual-lumen; minimum sebenarnya bergantung pada material dan jumlah lumen. Itu column chart makes an important engineering relationship visible: as outer diameter decreases, the minimum achievable septum wall thickness also decreases — but the rasio Ketebalan septum terhadap OD tabung sebenarnya meningkat untuk diameter kecil, yang berarti bahwa sebagian besar luas penampang yang tersedia harus dialokasikan untuk dinding struktural daripada ruang lumen fungsional pada skala kecil. Pada OD 0,5 mm, septum 80um menggunakan sekitar 16% diameter tabung, sedangkan pada OD 8mm, septum 380um hanya mewakili 5% diameter. Ini adalah kendala mendasar Tabung Multi-Lumen Medis Diameter Kecil desain yang harus diperhitungkan oleh para insinyur perangkat ketika menentukan diameter lumen untuk aplikasi mikro-kateter. Ekstrusi Multi-Lumen Khusus: Dari Spesifikasi Desain hingga Produksi Berkualitas Layanan Ekstrusi Multi-Lumen Khusus mencakup seluruh perjalanan mulai dari spesifikasi desain hingga pasokan produksi yang memenuhi syarat, dan memahami proses ini membantu produsen perangkat menetapkan jadwal proyek dan ekspektasi dokumentasi yang sesuai. Tidak seperti pembelian pipa siap pakai, ekstrusi multi-lumen khusus dimulai dengan fase desain kolaboratif di mana tim teknik produsen pipa meninjau persyaratan perangkat dan mengusulkan spesifikasi pipa yang menyeimbangkan kinerja klinis dengan kelayakan produksi. Tabung Multi-Lumen Medis Market Demand Growth Index (2019 = 100) 100 120 140 160 180 2019 2020 2021 2022 2023 2025 2027E 178, 106->166.2, 113->150.6, 124->128.9, 139->99.2, 161->57.3, 182->15.7 --> 178, 102->174, 106->166, 112->154, 120->138, 133->112, 148->84 --> Diproyeksikan Tabung Medis Multi-Lumen Tabung Medis Lumen Tunggal Indeks pertumbuhan 2019=100; nilai yang diproyeksikan berdasarkan analisis CAGR industri hingga tahun 2027. Itu dual-line growth chart above captures a critical market dynamic: permintaan tabung multi-lumen tumbuh sekitar 11-14% CAGR — hampir dua kali lipat dibandingkan pipa lumen tunggal yang sebesar 5-7% — didorong oleh meningkatnya kompleksitas fungsional perangkat berbasis kateter generasi berikutnya. Setiap kategori terapi invasif minimal baru yang memasuki praktik klinis – ablasi kateter robotik, perbaikan katup transkateter, pemberian obat endovaskular – cenderung memerlukan arsitektur poros multi-lumen yang tidak dapat didukung oleh desain lumen tunggal. Pertumbuhan permintaan struktural ini menjadikan kapasitas dan kualifikasi spesialis Tabung Multi-Lumen Medis Manufacturer memfasilitasi pembeda yang semakin kompetitif bagi perusahaan perangkat yang membangun rantai pasokan multi-tahun. Apa yang Diharapkan dari Timeline Pengembangan Ekstrusi Kustom Tabel 2: Garis waktu proyek umum untuk pengembangan pipa multi-lumen khusus mulai dari spesifikasi hingga rilis produksi Fase Kegiatan Durasi Khas Desain Review Tinjauan spesifikasi, rekomendasi DFM, konfirmasi material 1-2 minggu Desain dan Fabrikasi Die Rekayasa cetakan, permesinan, uji coba awal 4-8 minggu Ekstrusi Prototipe Produksi sampel, kualifikasi dimensi, iterasi 2-4 minggu Proses Validation (OQ/PQ) Proses capability demonstration, SPC establishment 3-6 minggu Rilis Produksi Paket dokumentasi, lot produksi pertama, pasokan komersial 2-3 minggu Itu development timeline above reflects the practical reality that custom multi-lumen extrusion programs require three to five months from specification sign-off to first production lot for most profiles. Die design and fabrication is the longest individual phase and the one with the greatest variability depending on profile complexity. Device manufacturers who initiate tubing development concurrent with early catheter prototyping — rather than waiting for device design freeze — consistently achieve faster overall program timelines and avoid the schedule risk of late-discovered tubing specification changes. Ningbo Linstant Polymer Materials Co., Ltd., didirikan pada tahun 2014 dengan lebih dari 400 karyawan , menawarkan terintegrasi Tabung Multi-Lumen Medis Khusus pengembangan dan produksi melalui platform tabung medis OEM/ODM. Dengan keahlian mendalam dalam ekstrusi polimer, pelapisan, dan pasca-pemrosesan, perusahaan memberikan rekomendasi desain konstruktif yang berakar pada pemahaman mendalam tentang sifat bahan polimer dan persyaratan aplikasi kateter — membantu produsen perangkat beralih dari konsep ke pasokan berkualitas dengan lebih sedikit iterasi dan dokumentasi proses yang lebih kuat di setiap tahap. Spesifikasi Desain Utama yang Harus Ditentukan Insinyur Sebelum mendekati a Tabung Multi-Lumen Medis Manufacturer untuk program ekstrusi khusus, teknisi perangkat harus memiliki jawaban yang jelas terhadap pertanyaan spesifikasi berikut. Masukan yang tidak lengkap pada permulaan proyek adalah penyebab paling umum dari siklus iterasi prototipe dan penundaan waktu dalam pengembangan tabung multi-lumen. Jumlah dan fungsi lumen: Tentukan dengan tepat berapa banyak lumen yang dibutuhkan dan apa yang dibawa masing-masing lumen — kawat pemandu, cairan pemompa, obat-obatan, irigasi, kabel listrik, gas, atau aspirasi. Fungsi menentukan ukuran lumen minimum dan persyaratan peringkat tekanan. Diameter luar dan profil perangkat total: Tentukan OD maksimum yang diperbolehkan dalam milimeter atau ukuran Prancis, berdasarkan anatomi akses dan kompatibilitas selubung pengantar. ID lumen minimum untuk setiap saluran: Berdasarkan objek terbesar yang harus melewati setiap lumen — OD kawat pemandu, pemasangan port balon, atau penghitungan laju aliran yang diperlukan pada penurunan tekanan tertentu. Persyaratan bahan: Modulus fleksibilitas yang diinginkan pada setiap bagian poros, kompatibilitas kimia dengan cairan yang melewati setiap lumen, dan metode sterilisasi yang digunakan dalam proses pembuatan perangkat. Panjang dan profil poros: Total panjang kateter, apakah diperlukan profil kekakuan yang seragam atau meruncing, dan apakah segmen material yang berbeda diperlukan sepanjang panjang poros. Toleransi dimensi: Toleransi OD, ID, dan ketebalan dinding yang dapat diterima yang harus dipenuhi oleh pipa untuk perakitan perangkat dan fungsi klinis. Toleransi yang lebih ketat dapat dicapai namun memerlukan validasi proses yang lebih ekstensif dan dapat memperpanjang waktu tunggu pengembangan. Pertanyaan yang Sering Diajukan Q1: Apa perbedaan antara pipa multi-lumen dan pipa lumen tunggal? Tabung lumen tunggal memiliki satu saluran internal, sedangkan tabung multi-lumen berisi dua atau lebih saluran internal terpisah dalam satu badan tabung luar. Desain multi-lumen memungkinkan satu kateter mengalirkan cairan secara bersamaan, membawa kawat pemandu, dan melakukan inflasi atau aspirasi – fungsi yang memerlukan beberapa perangkat atau sisipan terpisah. Q2: Bahan apa yang paling umum digunakan untuk tabung multi-lumen medis? Itu most commonly used materials include PEBA (polyether block amide), nylon (PA12), polyurethane, PEEK, and polyimide. Material selection depends on the flexibility, strength, chemical resistance, and sterilization requirements of the specific catheter application. Many designs combine two or more materials in segmented shafts or co-extruded layers. Q3: Berapa banyak lumen yang dapat dimasukkan dalam satu tabung? Dalam praktiknya, sebagian besar poros kateter multi-lumen medis mengandung dua hingga lima lumen, dengan desain lumen ganda dan tiga yang paling umum. Jumlah lumen yang lebih tinggi dapat dilakukan tetapi memerlukan diameter luar yang semakin besar untuk mempertahankan ketebalan dinding septum dan area aliran lumen yang memadai, sehingga membatasi penggunaannya dalam aplikasi akses profil kecil. Q4: Dapatkah tabung multi-lumen disesuaikan untuk desain kateter tertentu? Ya. Produsen tabung medis OEM berpengalaman menawarkan ekstrusi khusus profil multi-lumen dengan OD tertentu, ID lumen individual, geometri lumen, bahan, dan ketebalan dinding. Program khusus biasanya memerlukan waktu tiga hingga lima bulan sejak penandatanganan spesifikasi hingga pasokan produksi yang memenuhi syarat, bergantung pada kompleksitas profil dan persyaratan validasi. Q5: Toleransi apa yang dapat dicapai untuk pipa multi-lumen berdiameter kecil? Untuk ekstrusi multi-lumen medis yang presisi, toleransi OD plus atau minus 0,010 mm dan keseragaman ketebalan dinding septum dalam plus atau minus 5-10 mikron dapat dicapai dalam lingkungan produksi yang terkontrol dengan baik. Spesifikasi ini memerlukan mikrometri laser inline, kontrol proses SPC, dan perkakas cetakan berkualitas yang dipertahankan hingga toleransi sub-5 mikron. Q6: Apakah tabung multi-lumen kompatibel dengan semua metode sterilisasi standar? Kompatibilitas tergantung pada polimer yang dipilih. Gas EO dan iradiasi gamma kompatibel dengan sebagian besar bahan tabung multi-lumen medis termasuk PEBA, nilon, polimida, dan poliuretan. Sterilisasi autoklaf uap terbatas pada bahan dengan stabilitas termal lebih tinggi, terutama PEEK dan konstruksi berbasis PTFE tertentu. Metode sterilisasi harus dikonfirmasi selama pemilihan bahan, bukan setelahnya.
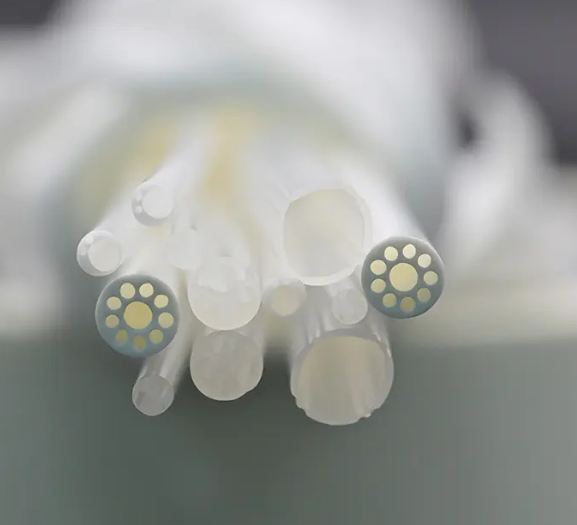
 HUBUNGI KAMI
Jika Anda tertarik dengan produk kami, silakan hubungi kami
- DETAIL KONTAK
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- Informasi yang disediakan di situs ini ditujukan hanya untuk digunakan di negara dan wilayah di luar Republik Rakyat Tiongkok.
- PRODUK
- Tabung Ekstrusi Medis
- Tabung Bertulang Medis
- Polimida
- MENGINTIP
- Tabung Balon
- Mikro Kateter
- Proses Sekunder
- Tabung Penyusut Panas
- Tabung Medis Fluoropolimer
- Endoskopi
- Selubung Akses Tekanan Negatif
- Memandu Kateter
- Kateter Angiografi
- Tabung Jalinan Tekanan Tinggi
- Proses Perawatan Permukaan Tabung Medis
- PUSAT BERITA
- Berita Industri
- Berita Perusahaan
- TERMINAL SELULER

