Sangkar fusi tulang belakang, pelapis mikrokateter, bantalan pompa, dan cincin penjepit semikonduktor semuanya dapat dipotong dari polimer krem yang sama. Polimer tersebut adalah MENGINTIP, dan jawaban singkat untuk "apa itu MENGINTIP" adalah ini: ini adalah termoplastik rekayasa semi-kristal dalam keluarga poliaryletherketone yang mempertahankan kekuatan mekanik yang berguna hingga sekitar 250 °C, mengabaikan sebagian besar bahan kimia, dan dapat diekstrusi, dicetak, atau dikerjakan dengan mesin. Jawaban yang lebih panjang adalah di mana proyek berhasil atau gagal, karena pemilihan kadar, kristalinitas, dan jendela pemrosesan menentukan apakah properti lembar data bertahan hingga bagian selesai. MENGINTIP Kimia Secara Biasa Polieter eter keton mengambil namanya dari tulang punggungnya: cincin benzena aromatik yang dihubungkan oleh dua ikatan eter dan satu ikatan keton, berulang dalam pola yang teratur. Keteraturan tersebut memungkinkan rantai dikemas ke dalam wilayah kristal, biasanya 25 hingga 35 persen volume tergantung pada bagaimana bagian tersebut didinginkan dan dianil. Fase kristal memberikan kekakuan, ketahanan lelah dan ketahanan pelarut; fase amorf memberikan ketangguhan. Dua angka membingkai segalanya. Suhu transisi gelas berada pada sekitar 143 °C, di mana fase amorf mulai melunak. Titik lelehnya sekitar 343 °C, itulah sebabnya peralatan pemrosesan MENGINTIP harus bekerja mendekati suhu 380 °C. Di antara kedua angka tersebut, MENGINTIP berperilaku seperti benda padat yang kaku dan tahan mulur dibandingkan plastik kenyal, itulah sebabnya PEEK menggantikan logam pada suku cadang aus dan komponen implan. Satu detail peraturan yang patut disebutkan sejak awal: MENGINTIP tidak mengandung fluor. Ini bukan fluoropolimer dan bukan PFAS. Pada saat zat per dan polifluoroalkil menghadapi tekanan peraturan yang berat, fakta tersebut telah membuat lebih dari satu tim desain menjauh dari PTFE dan menuju PEEK. Profil Properti di Balik Reputasi Angka-angka yang dipublikasikan untuk cluster PEEK yang tidak terisi secara ketat di seluruh pemasok, sehingga membuat penulisan spesifikasi lebih mudah dibandingkan untuk komoditas plastik. Nilai khas untuk MENGINTIP yang tidak terisi pada suhu kamar; nilai pengisian, bantalan, dan implan berbeda. Properti Nilai khas Apa artinya dalam desain Kepadatan 1,30–1,32 gram/cm³ Sekitar seperenam berat baja untuk volume yang sama Transisi kaca (Tg) ≈143 °C Kekakuan mulai turun di atas titik ini Titik lebur (Tm) ≈343 °C Menyetel jendela pemrosesan lelehan mendekati 350–400 °C Suhu layanan berkelanjutan ≈250 °C di udara Batas penahan beban jangka panjang, bergantung pada kemiringan Kekuatan tarik 90–100MPa Sebanding dengan beberapa paduan aluminium per satuan berat Modulus lentur 3,6–4,1 IPK Lebih dekat ke tulang kortikal dibandingkan titanium Penyerapan air ≈0,15% (24 jam), ≈0,5% jenuh Dimensi sedikit berubah secara in vivo; mengizinkannya Sifat mudah terbakar UL 94 V-0 pada 1,5 mm, asap rendah Berguna di interior pesawat dan kereta api Ketahanan terhadap bahan kimia Tidak larut dalam pelarut umum Hanya diserang oleh asam sulfat pekat Suhu layanan kontinu maksimum tipikal (°C) Polimida (PI) 300 PTFE 260 PEEK 250 PPS 220 PCTFE 120 Perkiraan nilai dari lembar data polimer yang diterbitkan; batas nyata tergantung pada beban, medium dan ketebalan dinding. Baca angka-angka ini sebagai lantai, bukan langit-langit. Tingkat pengisian kaca sebesar 30 persen meningkatkan modulus dan mengurangi ekspansi termal; kadar karbon menambah ketahanan aus dan konduktivitas listrik; penambahan barium sulfat membuat MENGINTIP radiopak ketika dokter perlu melihatnya di bawah fluoroskopi. MENGINTIP vs PTFE, Polimida dan PPS Perbandingan luas nilai yang tidak terisi; setiap keluarga memiliki banyak varian spesialisasi. Properti PEEK PTFE Polimida PPS Penggunaan terus menerus (°C) ≈250 ≈260 ≈300 ≈220 Kekuatan tarik (MPa) 90–100 20–30 90–110 75–85 Ketahanan aus Luar biasa Buruk Bagus Bagus Lelehan bisa diproses Ya Sulit Tidak Ya Mengandung fluor Tidak Ya Tidak Tidak Biaya bahan relatif Tinggi Sedang Tinggi Sedang Pilih PTFE ketika gesekan dan kelembaman mendominasi dan beban mekanis ringan; aliran dinginnya di bawah kompresi adalah mode kegagalan yang biasa. Pilih polimida ketika suhu melebihi batas yang dapat ditampung oleh PEEK dan bagiannya tipis, seperti lapisan penguat kateter, namun ingatlah bahwa bahan tersebut tidak dapat diproses dengan meleleh. Pilih PPS ketika biaya menentukan keputusan dan paparan bahan kimia tetap moderat. Pilih MENGINTIP ketika salah satu komponen harus memikul beban struktural, bertahan dalam sterilisasi berulang kali, dan tetap radiolusen pada saat yang bersamaan. Dari Resin hingga Bagian Jadi MENGINTIP menyerap kelembapan yang cukup sehingga harus dikeringkan sebelum dicairkan, biasanya 150 °C selama tiga jam atau lebih dalam pengering pengering. Pemrosesan lelehan kemudian berjalan antara 350 dan 400 °C dengan suhu cetakan atau cetakan sekitar 170–200 °C, dan anil di atas transisi kaca membangun kristalinitas yang menghasilkan sifat yang Anda tentukan. Lewati anil dan Anda mendapatkan bagian yang terlihat benar dan kinerjanya di bawah ekspektasi. Empat rute mencakup sebagian besar produksi: ekstrusi menjadi batangan, film dan pipa; cetakan injeksi geometri kompleks; cetakan kompresi dari lempengan besar; dan pemesinan dari bentuk stok. Tabung medis biasanya berasal dari ekstrusi atau permesinan, dan pembahasan toleransi penting sejak awal — gambar medis biasanya menyebutkan toleransi diameter dalam dalam kisaran ±0,02 hingga ±0,05 mm, yang dapat dicapai tetapi harus diperiksa dengan metode yang tepat. Tinggi-Precision PEEK Tubing for Medical Applications Tabung PEEK presisi dengan diameter dalam dari 0,10 hingga 23,00 mm dan toleransi OD yang ketat untuk ukuran kecil, cocok untuk kateter dan komponen endoskopi. Lihat Produk → Tabung penyusut panas adalah alat yang terpisah namun terkait: selongsong PEEK atau FEP menyusut di atas poros kateter selama reflow, menekan lapisan menjadi satu tanpa menambahkan dinding luar permanen. MENGINTIP Heat Shrink Tubing untuk Komponen Sensitif Selongsong PEEK heat-shrink dengan rasio 1,3/1,4 dan suhu pemulihan 170–190°C, cocok untuk melindungi komponen sensitif dan sambungan penting dalam rakitan medis. Lihat Produk → Dimana PEEK Mendapatkan Harganya dalam Alat Kesehatan Tiga properti membawa sebagian besar kasus medis. Pertama, radiolusensi: komponen PEEK yang tidak terisi tidak terlihat pada sinar-X dan menghasilkan artefak MRI yang jauh lebih sedikit dibandingkan titanium, sehingga pencitraan di sekitarnya tetap bersih. Kedua, modulus: sekitar 3,6 GPa, PEEK lebih dekat ke tulang kortikal dibandingkan paduan logam, sehingga mengurangi pelindung stres pada perangkat tulang belakang dan trauma. Ketiga, stabilitas sterilisasi: MENGINTIP mentoleransi siklus gamma, etilen oksida dan uap tanpa menguning atau rapuh yang mempengaruhi polimer yang lebih murah. Dalam pekerjaan kateter, PEEK muncul sebagai segmen poros dengan kekakuan tinggi, pelapis berikat jalinan, dan alternatif hipotube yang memerlukan isolasi listrik atau termal. Jika Anda ingin melihat lebih dalam bagaimana material berperilaku dalam bentuk tabung, berikut ikhtisarnya MENGINTIP tabung mencakup praktik ketebalan dinding, kelurusan dan toleransi. Machined PEEK juga melayani pengembangan perangkat: implan percobaan, perlengkapan sterilisasi, pegangan instrumen, dan peralatan pengujian yang tidak boleh menggores atau mencemari benda yang dipegangnya. Suku Cadang MENGINTIP dengan Mesin Presisi untuk Peralatan Medis Suku cadang MENGINTIP dengan mesin presisi untuk implan percobaan, perlengkapan sterilisasi, gagang instrumen, dan komponen perangkat medis, dengan kekerasan tinggi, ketahanan terhadap korosi, dan biokompatibilitas. Lihat Produk → Biaya, Lead Time dan Risiko Substitusi Senyawa PEEK biasanya harganya jauh lebih mahal per kilogramnya dibandingkan POM, PBT, atau nilon, dan lot kelas implan dengan kemampuan penelusuran penuh berada di atas harga tersebut. Harga jarang menjadi faktor penentu pada komponen kecil, namun mendominasi pada perumahan besar. Dua konsekuensi praktis menyusul. Rancang ketebalan dinding yang sebenarnya Anda perlukan, bukan ketebalan yang Anda warisi dari bagian logam. Dan konfirmasikan bahwa grade tersedia dalam bentuk yang Anda perlukan sebelum desain dibekukan, karena grade khusus sering kali memiliki waktu tunggu yang lebih lama dan jumlah minimum yang lebih tinggi dibandingkan stok alami yang tidak terisi. Risiko yang tenang adalah substitusi. MENGINTIP terlihat mirip dengan beberapa polimer krem yang lebih murah, dan pemasok diketahui mengirimkan kualitas yang belum terverifikasi ketika permintaan melonjak. Mintalah ketertelusuran lot, sertifikat analisis terhadap kadar pastinya, dan konfirmasi sumber resin. Lima Pemeriksaan Sebelum MENGINTIP Menggambar Konfirmasikan suhu layanan sebenarnya, termasuk perjalanan singkat, daripada mengutip angka utama 250 °C. Putuskan apakah bagian tersebut memerlukan anil, dan siapa yang bertanggung jawab untuk itu. Buat daftar setiap bahan kimia yang akan dihubungi bagian tersebut; MENGINTIP tahan terhadap spektrum luas tetapi tidak universal. Sebutkan metode pemeriksaan beserta toleransinya, terutama untuk diameter dalam tabung. Sesuaikan tingkatan dengan aplikasi: tingkatan industri, medis, dan implan tidak dapat dipertukarkan. Tentang Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. didirikan pada tahun 2014 dan sejak itu berkembang menjadi perusahaan teknologi tinggi tingkat nasional dengan lebih dari 500 anggota staf profesional. Perusahaan berkomitmen untuk melampaui peran pemasok komponen tradisional, berupaya untuk menjadi bagian integral dari produk pelanggannya. Dari pencocokan yang tepat selama fase desain kolaboratif hingga jaminan keandalan selama produksi, LINSTANT terintegrasi secara mendalam ke dalam rantai nilai inti produk pelanggannya, mengubah teknologi kateter menjadi keunggulan kompetitif inti untuk produk mereka. Melalui inovasi teknologi berkelanjutan dan kontrol kualitas yang ketat, kami mampu menyediakan solusi sistem kateter khusus yang lebih aman, tepat, dan lebih berteknologi maju bagi perusahaan perangkat medis. Kapasitas ekstrusi, cetakan injeksi, dan pemesinan PEEK kami berada di sampingnya Layanan OEM dan ODM untuk pembuat perangkat yang membutuhkan mitra manufaktur, bukan katalog. MENGINTIP: Pertanyaan yang Sering Diajukan Q1. Untuk apa plastik PEEK digunakan? Segel, bantalan, komponen pompa dan katup, braket dirgantara, suku cadang semikonduktor, sangkar tulang belakang, kerangka gigi, dan pipa kateter — di mana pun panas, keausan, atau paparan bahan kimia tidak termasuk plastik rekayasa biasa. Q2. Berapa suhu yang bisa ditahan PEEK? Sekitar 250 °C terus menerus di udara untuk kadar tidak terisi, dengan titik leleh mendekati 343 °C. Perjalanan singkat di atas batas berkelanjutan dapat dilakukan tetapi memerlukan validasi khusus aplikasi. Q3. Apakah MENGINTIP lebih kuat dari logam? Tidak secara absolut — kekuatan tarik 100 MPa jauh di bawah baja tahan karat. Namun per satuan berat PEEK bersaing dengan aluminium, dan tidak pernah menimbulkan korosi atau luka las. Q4. Apakah MENGINTIP itu PFAS atau fluoropolimer? Tidak. MENGINTIP tidak mengandung fluor, sehingga tidak termasuk dalam diskusi pembatasan fluoropolimer dan PFAS. Itulah alasan utama beberapa tim beralih dari PTFE. Q5. Apakah PEEK bersifat biokompatibel dan bermutu medis? Nilai PEEK medis dan implan tersedia dan biasanya diuji sesuai ISO 10993 dan USP Kelas VI. Nilai industri tidak boleh menggantikannya. Q6. Berapa biaya MENGINTIP? Harga majemuk biasanya jauh lebih tinggi daripada plastik rekayasa komoditas, dan kualitas implan juga lebih mahal. Toleransi yang ketat dan volume yang kecil semakin menaikkan harga suku cadang. .article-section{font-family:-apple-system,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;color:#2b2b2b;line-height:1.7;margin-bottom:24px;box-sizing:border-box;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background:#eef4fa;text-align:left;font-size:15px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;font-size:15px;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.sec-lead{background:#f4f8fb;border-left:4px solid #0f5c8c;padding:16px 18px;}.sec-lead p:last-child{margin-bottom:0;}.sec-data{background:#fbfcfe;border:1px solid #e4ecf3;border-radius:8px;padding:16px 18px;}.sec-compare{background:#f7f9f4;border:1px solid #e3e8db;border-radius:8px;padding:16px 18px;}.sec-med{background:#f6f9fc;border-radius:8px;padding:16px 18px;}.sec-checks{background:#fdf8f3;border:1px solid #f0e3d5;border-radius:8px;padding:16px 18px;}.sec-about{background:#eef4f8;border-top:3px solid #0f5c8c;padding:18px;}.chart-wrap{width:440px;max-width:100%;margin:0 auto 18px;padding:14px;background:#f7fafc;border:1px solid #e2eaf1;border-radius:8px;box-sizing:border-box;}.chart-title{font-size:13px;font-weight:bold;color:#0f5c8c;margin-bottom:10px;}.chart-note{font-size:11px;color:#7a8794;margin-top:8px;line-height:1.5;}.bar-row{display:flex;align-items:center;margin-bottom:8px;}.bar-label{flex:0 0 104px;font-size:12px;color:#33404d;}.bar-track{flex:1;height:16px;background:#e3ebf2;border-radius:3px;overflow:hidden;}.bar-fill{display:block;height:16px;background:#9db8cf;}.bar-fill.hl{background:#0f5c8c;}.bar-value{flex:0 0 40px;text-align:right;font-size:12px;color:#33404d;}.w100{width:100%;}.w87{width:87%;}.w83{width:83%;}.w73{width:73%;}.w40{width:40%;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#f2f7fb;border:1px solid #d7e5f1;border-left:4px solid #0f5c8c;border-radius:6px;padding:14px;}.faq-q{font-size:15px;font-weight:bold;color:#0f5c8c;margin-bottom:8px;}.faq-item p{font-size:15px!important;margin-bottom:0!important;color:#37424e;}@media (max-width:640px){.chart-wrap{width:100%;}.faq-grid{grid-template-columns:1fr;}.bar-label{flex:0 0 88px;font-size:11px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
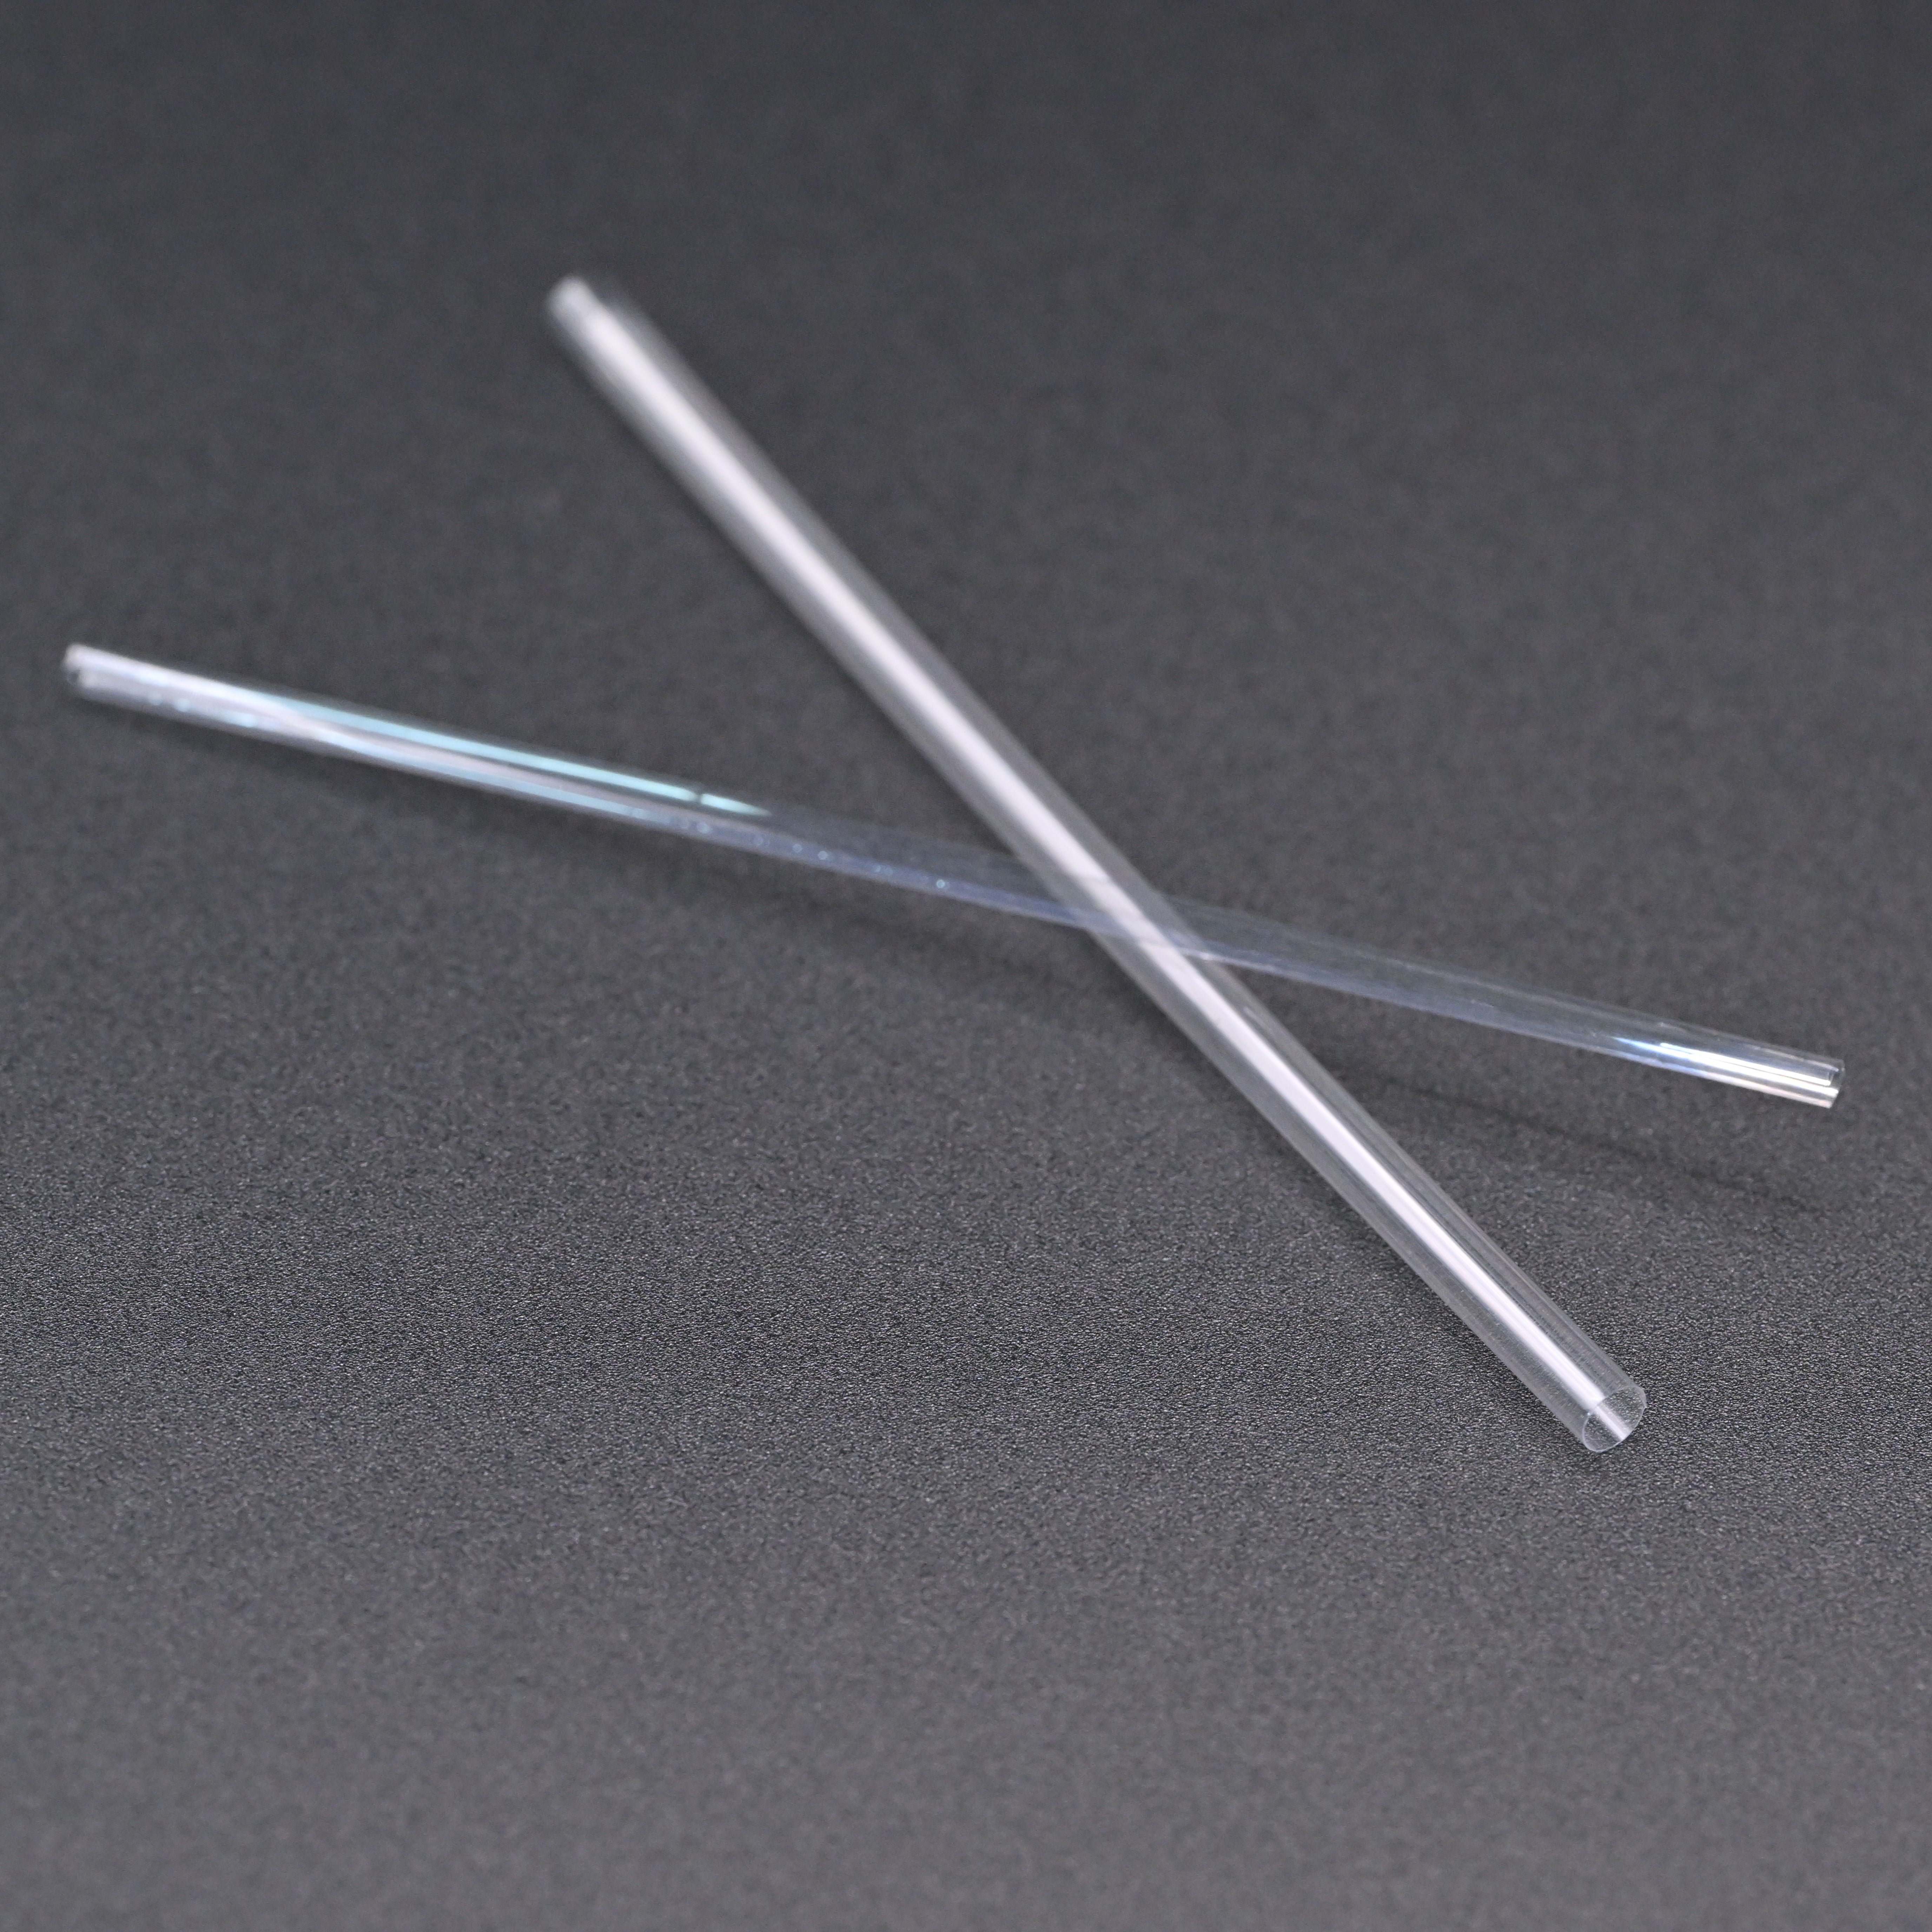
04Nov-2026Apa itu MENGINTIP? Sifat Utama, Nilai, dan Aplikasi Medis Dijelaskan
-
20Oct-2026CDMO Pembuatan Kateter yang Dapat Dikemudikan: Poros Pengontrol, Tip, dan PerakitanKateter yang dapat dikemudikan dapat lulus uji defleksi bangku dan masih terasa samar di dalam pembuluh yang berliku. Penyebab umumnya bukan hanya karena gagangnya saja; itu adalah akumulasi variasi pada poros, tulangan, ikatan ujung, jalur kawat tarik dan metode inspeksi. Kesimpulan praktisnya: pilihlah CDMO pembuat kateter yang dapat dikendalikan dan memiliki antarmuka tersebut di bawah satu sistem kualitas, daripada mengoordinasikan empat pemasok dan berharap tumpukannya tetap dalam toleransi. Apa yang Sebenarnya Dikendalikan oleh CDMO Pabrikan Kateter yang Dapat Dikendalikan Dalam program kateter yang dapat dikendalikan, CDMO bukanlah vendor tabung dengan bangku perakitan. Itu harus memiliki transfer desain, ekstrusi, penguatan, reflow, pembentukan ujung, integrasi pegangan, pengembangan metode pengujian, validasi proses dan produksi serial. Cakupan tersebut penting karena defleksi adalah keluaran tingkat sistem. Perubahan pada pelumasan liner, ketegangan jalinan, atau perawatan perekat dapat menggerakkan kurva perjalanan gaya sehingga pegangannya tidak lagi sesuai dengan harapan dokter. Tabel di bawah ini adalah daftar periksa yang berguna selama kualifikasi pemasok. Minta setiap kandidat untuk menandai langkah mana yang dilakukan sendiri, langkah mana yang disubkontrakkan, dan bagaimana parameter proses penting dikontrol pada saat serah terima. Tabel 1. Antarmuka proses di mana kinerja kateter yang dapat dikontrol menang atau kalah. Tahap proses Mode kegagalan umum Apa yang harus dikontrol oleh CDMO Ekstrusi Penyimpangan ID/OD, ovalitas, ikatan liner lemah Suhu leleh, kecepatan penarikan, pengukuran laser, SPC, dan ketertelusuran lot Penguatan Variasi pitch jalinan, celah koil, terminasi longgar Ketegangan kawat, cakupan, pitch, penahan ujung, dan inspeksi dalam proses Aliran ulang dan pengikatan Jaket menipis, perekat wicking, ikatan ujung lemah Profil termal, dukungan mandrel, kontrol pengawetan, dan pengujian pengelupasan Tangani dan tarik kawat Serangan balik, gesekan tinggi, kekusutan kawat Radius perutean, pretensi, pelumasan, penghentian perjalanan, dan pengujian perakitan penuh Rilis inspeksi Lulus pemeriksaan visual tetapi terasa buruk saat digunakan Sudut defleksi, histeresis perjalanan gaya, respons torsi, uji kebocoran dan partikulat Pertanyaan yang lebih kuat bukanlah “Bisakah Anda membuat kateter ini?” namun “Tunjukkan kepada saya peta proses, atribut kritis terhadap kualitas, dan metode pengujian yang akan Anda gunakan untuk membuktikan kemampuan pengulangan defleksi.” CDMO yang dapat menjawab dengan data, perlengkapan, dan ketertelusuran biasanya lebih siap untuk transfer desain dibandingkan CDMO yang menjawab dengan katalog. Desain untuk Kemampuan Manufaktur Dimulai Dengan Poros, Bukan Pegangannya Kateter yang dapat dikemudikan adalah jalur gaya: pegangan, kawat tarik, cincin jangkar, koil atau jalinan kompresi, liner, jaket dan ujung. Kawat penarik tidak bekerja sendiri. Ini mengencangkan struktur distal dan menekan poros; jika liner mengalami gesekan yang tidak konsisten atau jaket merayap, pegangannya akan terasa kencang sementara ujungnya tertinggal. Hilangnya gerakan sering kali disalahkan pada pegangannya, tetapi akar masalahnya ada di hulu. Desain poros harus ditinjau ulang sebelum perkakas dipotong. CDMO perlu menentukan ketebalan dinding, sudut jalinan, celah koil, kopling reflow, panjang lahan ikatan, dan radius perutean kawat tarik sebagai jendela yang terkontrol, bukan nominal tunggal. Di sinilah pemilihan material menjadi praktis. Lapisan polimida dan PTFE, jaket PEEK, PEBA, TPU, dan fluoropolimer masing-masing menghadirkan keseimbangan kekakuan, pelumasan, daya rekat, dan kompatibilitas sterilisasi yang berbeda. Konstruksi poros yang dapat dikemudikan (skema) Jaket luar Kepang atau gulungan Lapisan gesekan rendah Lumen kawat tarik Zona ikatan tip Bukan untuk mengukur; hanya untuk diskusi tinjauan desain. Tinjauan DFM yang berguna menguji desain terhadap proses. Bisakah jalinannya diakhiri tanpa gumpalan? Dapatkah ikatan ujung diperiksa tanpa memotong bagiannya? Dapatkah lumen kawat penarik dibilas dan diuji kebocorannya? Jika jawabannya tidak, maka desain tersebut belum siap untuk dipindahkan ke produksi, terlepas dari seberapa baik prototipe tersebut dibelokkan. Ekstrusi dan Penguatan Mengatur Jendela Defleksi Ekstrusi menentukan diameter dalam dan luar, konsentrisitas dinding, dan ikatan lapisan yang diwarisi oleh bangunan lainnya. Penguatan kemudian menentukan bagaimana poros tersebut membawa torsi dan kompresi. Sudut kepang, jumlah kawat, celah kumparan, dan cakupan bukanlah detail kosmetik. Jalinan yang lebih rapat dapat meningkatkan respons torsi tetapi mengurangi jangkauan ujung; kumparan yang lebih lembut mungkin terasa halus tetapi kehilangan kemampuan mendorong. Jawaban yang tepat bergantung pada anatomi, jalur akses, dan mekanisme penanganan. Profil perusahaan LINSTANT mencantumkan 15 jalur ekstrusi yang diimpor, 8 jalur ekstrusi MENGINTIP, dan hampir 100 mesin pengepang, pegas, dan pelapis. Aset-aset tersebut penting ketika suatu program memerlukan koekstrusi, poros multi-lumen, penguatan yang dikepang atau digulung, dan perawatan permukaan dalam satu rantai pasokan. Mereka juga membuat iterasi rekayasa awal lebih mudah untuk dijadwalkan, karena tahapan poros, penguatan, dan pelapisan tidak harus berpindah antar vendor terpisah untuk setiap pembangunan. Tabung yang Diperkuat Jalinan untuk Poros Kateter Jalinan logam atau serat yang tertanam di antara lapisan mendukung tekanan ledakan, kekuatan kolom, dan transmisi torsi, sehingga relevan untuk poros kateter yang diperkuat dan pembuatan selubung yang dapat dikendalikan. Lihat Produk → Selubung yang Dapat Dikemudikan untuk Defleksi Distal yang Dapat Disesuaikan Pasangkan penguat poros yang dikepang dengan ujung distal yang dapat disesuaikan, ujung membulat, dan lapisan PTFE; cocok untuk elektrofisiologi, akses vaskular dan urologi di mana defleksi yang tepat penting. Lihat Produk → Untuk selubung yang dapat dikemudikan dan kateter yang dapat dibelokkan, poros yang diperkuat dan ujung yang dapat dibelokkan harus dikembangkan secara bersamaan. Pemasok yang dapat menyetel jalinan, koil, dan reflow dalam jendela proses yang sama lebih baik ditempatkan untuk menjaga gaya defleksi tetap konsisten dari satu lot ke lot lainnya. Integrasi Ikatan Tip, Aliran Ulang, dan Pegangan: Tempat Munculnya Gerakan yang Hilang Ujung distal adalah bagian yang paling sering diperiksa dari kateter yang dapat dikemudikan dan seringkali merupakan bagian yang paling tidak dapat ditoleransi. Reflow dapat menipiskan jaket pada tanah berikat; perekat dapat masuk ke dalam lumen; cincin tarik dapat bermigrasi di bawah beban siklik. Setiap terbitan mungkin lolos pemeriksaan visual namun mengubah kurva perjalanan gaya. CDMO harus mengendalikan profil termal, penyangga mandrel, pengawetan perekat, dan inspeksi garis ikatan sebagai proses yang divalidasi. Integrasi pegangan memperkenalkan serangkaian variabel lain: pretensi kawat tarik, radius perutean, pelumasan, penghentian perjalanan, dan pelepas regangan. Pegangan yang terasa halus di bangku dapat menimbulkan reaksi balik setelah sterilisasi atau pengiriman jika jalur kawat tidak dibatasi. Oleh karena itu, tim pabrikan harus menguji seluruh rakitan, bukan hanya porosnya. Sudut defleksi versus pergerakan pegangan, histeresis, kekuatan pengelupasan ikatan ujung, kebocoran, ledakan, dan kebersihan partikulat termasuk dalam rencana pelepasan yang sama. Mikro Kateter untuk Pembuluh Kecil dan Akses Neurovaskular Kateter kecil yang diperkuat dengan transisi kekerasan dan diameter yang dapat disesuaikan serta ujung membulat; relevan untuk platform neurovaskular dan koroner yang mengutamakan rasa dan presisi distal. Lihat Produk → Untuk platform berbasis mikrokateter, tumpukan toleransi menjadi semakin sulit. Perubahan kecil pada gesekan liner atau ketebalan ikatan ujung dapat mendominasi rasa di ujung distal. Itulah sebabnya CDMO dengan pengalaman mikrokateter internal berguna selama peninjauan desain, tidak hanya pada produksi serial. Kontrol Kualitas Khusus untuk Perangkat yang Dapat Dikemudikan Sertifikat umum ISO 13485:2016 diperlukan tetapi tidak cukup. Jejak audit harus menghubungkan masukan desain dengan pengendalian proses dan uji pelepasan. Untuk kateter yang dapat dikemudikan, hal ini berarti mengukur atribut yang memengaruhi kontrol: rentang defleksi, histeresis perjalanan gaya, respons torsi, radius kekusutan, kekuatan ikatan ujung, kebocoran, dan kebersihan partikulat. Bukti yang berguna meliputi: R&R pengukur untuk perlengkapan defleksi, bukan hanya sertifikat kalibrasi. IQ/OQ/PQ untuk reflow, bonding, pelapisan dan perakitan pegangan. Ketertelusuran lot mulai dari lot polimer hingga sub-perakitan jadi. Ubah kontrol yang memicu validasi ulang ketika liner, jalinan, atau perekat berubah. Catatan deviasi dan CAPA yang menunjukkan bagaimana penyimpangan dibendung. Jangan menerima pemeriksaan akhir yang hanya memeriksa tampilan dan sudut defleksi tunggal. Kateter yang dapat dikemudikan dapat lulus tes tersebut dan masih memiliki umpan balik sentuhan yang buruk. Metode pelepasannya harus menangkap jalur gaya, karena itulah yang dirasakan dokter. Penskalaan Dari Pembangunan Klinis ke Volume Komersial Peningkatan skala memperlihatkan ketergantungan tersembunyi pada operator, perlengkapan, dan penyesuaian informal. Sebuah proses yang mengandalkan perasaan seorang teknisi untuk pengawetan perekat atau ketegangan jalinan belum siap untuk volume komersial. CDMO harus membekukan jendela proses, memenuhi syarat perlengkapan, menetapkan batas SPC dan menentukan bagaimana penyimpangan ditangani sebelum lot komersial pertama. Klaim kapasitas hanya berguna bila terhubung ke produk. LINSTANT melaporkan ruang bersih GMP seluas hampir 20.000 meter persegi, 15 jalur ekstrusi impor, 8 jalur ekstrusi MENGINTIP, 2 jalur cetakan injeksi, hampir 100 mesin kepang, pegas dan pelapis, serta 40 set pengelasan dan pembentukan. Bagan di bawah ini merangkum sumber daya peralatan yang dilaporkan. Sumber daya proses LINSTANT (data perusahaan) Jumlah peralatan dilaporkan di profil perusahaan Garis ekstrusi yang diimpor 15 MENGINTIP garis ekstrusi 8 Mengepang / pegas / pelapis ≈100 Set pengelasan/pembentukan 40 Angka jalinan/pegas/pelapis merupakan perkiraan; jumlah lainnya seperti yang dilaporkan. Pertanyaan praktisnya adalah bagaimana aset tersebut memenuhi syarat untuk kateter tertentu yang dapat dikemudikan. Mintalah studi kemampuan proses, daftar perlengkapan, rencana kompatibilitas sterilisasi dan rencana darurat untuk kegagalan satu titik. Ini merupakan prediktor kinerja peluncuran yang lebih baik dibandingkan jumlah kapasitas judul. Dimana LINSTANT Cocok dalam Program Kateter yang Dapat Dikemudikan Ningbo LINSTANT Polymer Materials Co., Ltd. didirikan pada tahun 2014 dan sejak itu berkembang menjadi perusahaan teknologi tinggi tingkat nasional dengan lebih dari 500 anggota staf profesional. Perusahaan berkomitmen untuk melampaui peran pemasok komponen tradisional, berupaya untuk menjadi bagian integral dari produk pelanggannya. Dari pencocokan yang tepat selama fase desain kolaboratif hingga jaminan keandalan selama produksi, LINSTANT terintegrasi secara mendalam ke dalam rantai nilai inti produk pelanggannya, mengubah teknologi kateter menjadi keunggulan kompetitif inti untuk produk mereka. Melalui inovasi teknologi berkelanjutan dan kontrol kualitas yang ketat, kami mampu menyediakan solusi sistem kateter khusus yang lebih aman, tepat, dan lebih berteknologi maju bagi perusahaan perangkat medis. Penempatan tersebut relevan untuk pembuatan kateter yang dapat dikemudikan karena pekerjaannya berada di antara penyediaan komponen dan perakitan perangkat akhir. Model OEM/ODM LINSTANT mencakup ekstrusi, penguatan, pemrosesan sekunder, dan subperakitan kateter, dengan kontrol ruang bersih ISO 13485:2016 dan GMP. Tim yang memerlukan CDMO untuk berpartisipasi dalam transfer desain dapat meninjau Halaman pengembangan kateter OEM/ODM sebelum tinjauan teknis pertama. FAQ: Pembuatan Kateter yang Dapat Dikemudikan dan Pemilihan CDMO Q1. Apa yang dilakukan CDMO pembuat kateter yang dapat dikemudikan? Perusahaan ini mengelola transfer desain, ekstrusi, penguatan, pengikatan ujung, integrasi pegangan, validasi, dan produksi serial dalam satu sistem kualitas, bukan hanya memasok pipa. Q2. Apa perbedaan kateter yang dapat dikemudikan dengan kateter pemandu? Kateter pemandu menyediakan saluran yang stabil; kateter yang dapat dikemudikan menambahkan kawat tarik atau ujung yang dapat dibelokkan sehingga dokter dapat secara aktif membentuk ujung distal. Beberapa platform menggabungkan kedua fungsi tersebut. Q3. Bahan apa yang digunakan pada poros kateter yang dapat dibelokkan? Pilihan umum mencakup pelapis polimida atau PTFE, jalinan baja tahan karat atau penguat kumparan, dan jaket PEEK, PEBA, TPU, atau fluoropolimer. Pemilihan tergantung pada kekakuan, pelumasan, daya rekat dan sterilisasi. Q4. Bagaimana Anda memvalidasi defleksi ujung dan kelelahan kawat tarik? Bangun perlengkapan yang mengukur sudut defleksi versus gerakan pegangan, histeresis, dan beban kawat tarik siklik. Ikat metode untuk merancang masukan, dengan pengukuran R&R dan validasi proses berdasarkan ISO 13485. Q5. Dapatkah CDMO mendukung pembangunan dan peningkatan skala klinis bervolume rendah? Ya, jika jendela proses yang sama digunakan dari lot percontohan hingga komersial. Tanyakan bagaimana perlengkapan, operator, SPC, dan kontrol perubahan dikelola antar fase. Q6. Apa yang harus saya tanyakan sebelum mentransfer desain kateter yang dapat dikemudikan? Mintalah peta proses, atribut penting terhadap kualitas, validasi bond dan reflow, kepemilikan metode pengujian, ketertelusuran, dan rencana pengendalian perubahan untuk liner, jalinan, dan perekat. Jika Anda membandingkan CDMO manufaktur kateter yang dapat dikemudikan dengan selubung, mikrokateter, atau platform pemandu yang dapat dibelokkan, mulailah dengan peta proses, bukan brosur. Tim teknik LINSTANT dapat meninjau konstruksi poros, perkuatan, pengikatan ujung, dan rencana inspeksi berdasarkan masukan desain Anda. Hubungi LINSTANT untuk mendiskusikan program kateter yang dapat dikemudikan. .article-section { background: #ffffff; border: 1px solid #e5e7eb; border-radius: 12px; padding: 20px; margin-bottom: 18px; color: #1f2937; line-height: 1.6;}.article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; color: #0f172a;}.article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; color: #0f172a;}.article-section p { font-size: 16px !important; margin-bottom: 12px;}.article-section ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.article-section ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside;}.article-section li { list-style: inherit; font-size: 16px; margin-bottom: 6px;}.article-section table { display: table !important;}.article-section thead { display: table-header-group !important;}.article-section tbody { display: table-row-group !important;}.article-section tr { display: table-row !important;}.article-section th { display: table-cell !important;}.article-section td { display: table-cell !important;}.article-section table { width: 100%; border-collapse: collapse; margin-bottom: 16px;}.article-section table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080;}.article-section th { font-weight: bold; border: 1px solid #cccccc; padding: 8px; background: #f1f5f9; text-align: left;}.article-section td { border: 1px solid #cccccc; padding: 8px; vertical-align: top;}.intro-section { background: #f8fafc; border-left: 4px solid #1d4ed8;}.chart-wrap { width: 440px; margin: 0 auto 16px; padding: 8px; background: #f8fafc; border: 1px solid #e2e8f0; border-radius: 10px; box-sizing: border-box;}.chart-wrap svg { display: block; width: 100%; height: auto;}.company-card { background: #f0f9ff; border-color: #bae6fd;}.faq-grid { display: grid; grid-template-columns: 1fr 1fr; gap: 12px;}.faq-item { background: #f8fafc; border: 1px solid #dbeafe; border-left: 4px solid #2563eb; border-radius: 10px; padding: 14px;}.faq-item h3 { color: #1e3a8a; margin-bottom: 8px;}.faq-item p { color: #334155; margin-bottom: 0;}.cta-section { background: #0f172a; border-color: #0f172a;}.cta-section p { color: #e2e8f0;}.cta-section a { color: #fde68a; font-weight: bold;}@media screen and (max-width: 640px) { .article-section { padding: 16px; } .chart-wrap { width: 100%; } .faq-grid { grid-template-columns: 1fr; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
28Oct-2026Panduan Tabung HPLC: Cara Memilih Diameter Dalam, Bahan, Kelengkapan dan Kualitas LubangMetode rutin mulai membagi puncak beberapa menit setelah teknisi servis menukar jalur transfer 0,005 in dengan panjang pipa 0,017 yang kebetulan ada di tasnya. kolom, fase gerak dan gradien tidak dapat disentuh. Volume ekstra sekitar 40 mikroliter antara injektor dan kepala kolom sudah cukup untuk merusak diskon. Itulah versi singkat dari hal-hal yang penting dalam pipa HPLC: diameter bagian dalam, kualitas potongan, dan tata rias yang pas menentukan hasil lebih dari sekadar nama pada koil. Materi yang menentukan apakah analit Anda dapat bertahan dari kontak dengan jalur aliran. Bagian di bawah ini membahas cara memilih masing-masing variabel, seperti mode kegagalan yang umum, dan cara menentukan pipa polimer untuk rakitan fluida dan perangkat medis. Apa yang Dilakukan Tabung HPLC di Dalam Jalur Aliran Tabung dalam kromatografi cair melakukan tiga pekerjaan sekaligus. Ini mengandung sistem tekanan, menjaga volume ekstra kolom tetap rendah, dan tidak dapat menyerap, mengkatalisis, atau larut ke dalam aliran yang melewatinya. Sambungan yang sempurna secara kimia tetapi secara fisik terlalu lebar akan memperluas puncak; sambungan yang sempit dan lembam tetapi potongannya buruk akan bocor karena tekanan. Panduan pemilihan vendor memberi nomor pada dua persyaratan pertama. Untuk kolom lubang sempit berefisiensi tinggi, pipa ID 0,12 mm (sekitar 0,005 in) adalah rekomendasi standar, sedangkan kolom konvensional 4,6 mm dengan ID 0,17 mm (0,007 in). Apa pun yang lebih lebar menambah volume campuran yang tidak dapat dibatalkan oleh kolom. Pompa Injektor Kolom Detektor Lari yang lebih pendek dengan ID yang lebih kecil menjaga puncak tetap tajam Setiap segmen ruangan antara injektor dan kolom menambah volume sebelum sampel mencapai fase diam. Aritmatika tidak kenal ampun. Saluran ID 0,020 menampung sekitar 203 mikroliter per meter, sedangkan ID 0,005 menampung 12,7 mikroliter per meter. Oleh karena itu, garis lebar sepuluh sentimeter menambah kira-kira 20 mikroliter, yaitu sekitar 1,2 persen dari volume rongga 1,6 mL dari kolom 150 x 4,6 mm yang dikemas dengan partikel 5 mikrometer. letakkan 20 mikroliter yang sama pada kolom 150 x 2,1 mm dan volumenya mendekati 6 persen dari volume kosong, yang cukup untuk menurunkan resolusi pada puncak elusi awal. Diameter Dalam: Variabel yang Menggerakan Puncak Anda ID yang lebih kecil berarti dispersi yang lebih sedikit namun tekanan balik yang lebih tinggi, dan hukumannya sangat berat karena penurunan tekanan berskala dengan tingkat empat radius internal. Mengurangi sebagian ID akan mengalikan penurunan tekanan sebesar enam belas untuk aliran dan panjang yang sama. Dua bagan di bawah menunjukkan kedua sisi trade-off tersebut untuk ukuran koneksi pada umumnya. Penurunan tekanan per meter pipa (udara, 1 mL/mnt, 25 °C) 0,005 inci (127 mikron) 337 psi 0,007 inci (178 mikron) 88 psi 0,010 inci (254 mikron) 21 psi 0,020 inci (508 mikron) 1,3 psi 0,030 inci (762 mikron) 0,26 psi Batangan menggunakan skala logaritmik karena rentang lebih dari tiga kali lipat. Angka dihitung dari hubungan Hagen-Poiseuille untuk udara pada 25 °C; fase gerak nyata dengan viskositas lebih tinggi menaikkan setiap nilai secara proporsional. Volume internal saluran pipa, berdasarkan diameter dalam Volume (µL) 400 300 200 100 0 0 0.5 1.0 1.5 2.0 Panjang tabung (m) Volume bertambah secara linier terhadap panjang tetapi dengan kuadrat diameter dalam. 0,005 dalam ID: 12,7 µL/m 0,010 dalam ID: 50,7 µL/m 0,020 dalam ID: 202,7 µL/m Cocokkan ID dengan format kolom: 0,005 hingga 0,007 inci untuk kolom 4,6 mm, dan 0,005 inci atau lebih sempit untuk format 2,1 mm dan lebih kecil. Usahakan setiap putaran sesingkat yang dimungkinkan oleh tata letak instrumen, karena volume dan tekanan turun seiring dengan bertambahnya panjang. Gunakan satu ID ujung ke ujung jika memungkinkan; segmen lebar di sebelah segmen sempit berfungsi sebagai ruang pencampuran. Ingatlah bahwa penurunan tekanan meningkat seiring dengan viskositas fase gerak, sehingga kolom dingin atau perubahan viskos mencapai batas pompa lebih cepat. Materi: Apa yang Diberikan Setiap Pilihan Tidak ada bahan pipa yang menang di setiap sumbu. Baja tahan karat adalah standarnya karena menahan tekanan dan mencakup hampir semua pelarut, namun dapat menyerap atau mengkatalisis analit yang sensitif terhadap logam. Tabung polimer memecahkan masalah tersebut tetapi menghilangkan ruang tekanan, dan fluoropolimer menimbulkan tantangan mulur dan penerimaan yang tidak pernah terpikirkan oleh pengguna baja. Rentang kerja adalah nilai tipikal; konfirmasikan kesesuaian tekanan dan pelarut dengan pipa pemasok untuk ID, ketebalan dinding, dan suhu yang tepat. Bahan tabung Peran yang khas Tekanan kerja Peringatan praktis 316 baja tahan karat Analisis koneksi dan standar UHPLC Secara rutin digunakan dalam ratusan hingga ribuan batangan dengan ferrules yang cocok Analit yang peka terhadap logam dapat teradsorpsi atau bereaksi; ferrule yang tidak cocok menyebabkan kebocoran atau volume mati MENGINTIP Jalur aliran biokompatibel dan bebas logam Biasanya beberapa ratus bar, turun seiring kenaikan suhu dan ID Batas kompatibilitas pelarut dengan beberapa pelarut terklorinasi dan DMSO; langit-langit lebih rendah dari baja PTFE dan FEP Transfer tekanan rendah dan layanan korosif Hanya tekanan rendah, jauh di bawah 30 bar di sebagian besar konfigurasi Merangkak di bawah beban yang berkelanjutan; Intinya harus dipotong lurus untuk menutup Silika leburan berlapis polimida Koneksi dengan efisiensi tinggi dan dispersi rendah Tekanan tinggi bila dipenuhi dengan benar Rapuh; lapisan yang rusak atau ujung potongan yang menyebabkan kerusakan Peringkat tekanan Kelambanan kimia Fleksibilitas Pemotongan dan flanging Transparansi Kekuatan relatif dari tiga jalur material aliran yang paling umum, diukur berdasarkan kriteria yang menentukan ketahanan metode sehari-hari. 316 baja tahan karat MENGINTIP PTFE/FEP Pilihan antara dua pekerja keras polimer cukup umum sehingga layak untuk dibandingkan; kami menyimpan rincian bahasa sederhana Tabung PTFE versus MENGINTIP untuk tim yang masih memutuskan. Jawaban singkatnya adalah MENGINTIP menang dalam hal tekanan dan stabilitas dimensi, dan PTFE menang dalam hal ketahanan terhadap bahan kimia dan biaya per meter yang rendah. Perlengkapan, Ferrule, dan Kualitas Kaset Produsen fitting mengurangi sebagian besar keluhan pipa HPLC menjadi dua penyebab utama: kebocoran dan volume mati. Keduanya biasanya menelusuri kembali ke tempat yang sama, sebuah ferrule yang tidak menutup ujung tabung atau ujung yang tidak persegi terhadap sumbunya. Potong dengan pemotong pipa yang dibuat khusus, bukan dengan pisau atau pemotong samping; ujung yang miring atau terkubur tidak akan tersegel, dan torsi sebesar apa pun tidak dapat diperbaiki. Tempatkan ferrule pada sambungan pertama dan satukan pasangan mur-dan-ferrule; ferrule yang digunakan kembali pada port yang berbeda adalah sumber kebocoran yang dapat diandalkan. Ikuti rutinitas pengetatan pabrikan. Mur polimer berubah bentuk secara permanen jika terlalu dikencangkan, dan ferrule baja yang hanya dikencangkan dengan tangan akan tergelincir di bawah tekanan. Perhatikan dudukan ferrule untuk melihat volume mati: jika tabung turun sebelum ferrule terpasang, celah yang tersisa menjadi ruang pencampuran tepat di kolom depan. Uji tekanan dengan tirai sebagai pengganti kolom sebelum Anda melakukan metode nyata pada sambungan baru. Menentukan Tabung Polimer untuk Rakitan Fluida dan Medis Bahan yang digunakan dalam jalur aliran HPLC, PEEK, PTFE, FEP, PFA dan polimida, adalah kelompok polimer yang sama yang ditentukan oleh produsen perangkat medis untuk poros kateter, pelapis dan independensi yang diperkuat. Tumpang overlap ini bukanlah sebuah kebetulan: kedua aplikasi ini memberikan toleransi dimensi yang ketat, potongan yang rapi, dan konsistensi batch-to-batch. Ningbo LINSTANT Polymer Materials Co., Ltd. mengekstrusi bahan-bahan tersebut dengan tepat. Katalog pipa kami mencakup pipa MENGINTIP, pipa polimida, PTFE dan ekstrusi fluoropolimer lainnya, konstruksi multilapis dan multilumen, serta poros yang diperkuat atau dikepang, dengan operasi sekunder seperti pemotongan, penjungkirkan, dan penyusutan panas tersedia dalam alur kerja yang sama. Persyaratan toleransi tipikal pada ID dan ketebalan dinding dibahas pada tahap kutipan daripada asumsi, karena variasi 0,02 mm lebih penting pada kaca 0,5 mm dibandingkan pada saluran pembuangan 12 mm. MENGINTIP Tubing untuk Aplikasi Medis dan Dirgantara Suhu Tinggi Tabung MENGINTIP menawarkan toleransi yang ketat, stabilitas suhu tinggi, dan biokompatibilitas untuk aplikasi medis kardiovaskular, tulang belakang, dan kebutuhan medis lainnya. Lihat Produk → Tabung Ekstrusi PTFE untuk Kateter dan Sistem Pengiriman Tabung ekstrusi PTFE menggabungkan pelumasan, ketahanan terhadap bahan kimia, dan biokompatibilitas, sehingga relevan untuk kateter, sistem pengiriman intravaskular, dan aksesori sekali pakai. Lihat Produk → Tabung Polimida Medis untuk Komponen Kateter Diameter Kecil Tabung polimida medis mendukung dinding tipis, diameter dalam kecil, dan tahan suhu tinggi untuk kateter, elektrofisiologi, dan sistem pengiriman stent. Lihat Produk → Tim perangkat medis juga menggunakan kromatografi cair selama pengendalian kualitas, misalnya saat mengukur lapisan obat pada permukaan balon atau memeriksa sisa monomer setelah sterilisasi. Pipa di dalam jalur fluida instrumen tersebut dan pipa di dalam perangkat yang diuji berasal dari ilmu material yang sama, itulah alasannya kami memperlakukan konsistensi dimensi dan ketertelusuran sebagai satu masalah, bukan dua masalah. Jika proyek Anda memerlukan ekstrusi khusus, pelapisan, atau perakitan yang sepenuhnya dialihdayakan, kami Layanan pengembangan OEM dan ODM mencakup dukungan desain hingga produksi serial di bawah sistem mutu ISO 13485:2016. Tentang Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. didirikan pada tahun 2014 dan sejak itu berkembang menjadi perusahaan teknologi tingkat tinggi nasional dengan lebih dari 500 anggota staf profesional. Perusahaan berkomitmen untuk melampaui tingkat pemasok komponen tradisional, berupaya untuk menjadi bagian integral dari produk pelanggannya. Dari pen cocokan yang tepat selama fase desain kolaboratif hingga jaminan kualitas selama produksi, LINSTANT terintegrasi secara mendalam ke dalam rantai nilai inti produk pelanggannya, mengubah teknologi kateter menjadi keunggulan kompetitif inti untuk produk mereka. Melalui inovasi teknologi berkelanjutan dan kontrol kualitas yang ketat, kami mampu menyediakan solusi sistem kateter khusus yang lebih aman, tepat, dan lebih berteknologi maju bagi perusahaan perangkat medis. Pertanyaan Yang Sering Diajukan Tentang Tabung HPLC Q1. Berapa diameter dalam terbaik untuk pipa HPLC? Gunakan ID 0,005 hingga 0,007 inci untuk kolom 4,6 mm dan 0,005 inci atau lebih sempit untuk format 2,1 mm. Selalu pilih ID terkecil yang dapat didukung oleh tekanan pompa. Q2. Pipa MENGINTIP versus pipa baja tahan karat, mana yang harus saya gunakan? MENGINTIP untuk analit yang sensitif terhadap logam dan jalur biokompatibel, baja tahan karat yang memerlukan tekanan maksimum dan toleransi pelarut. Periksa kompatibilitas pelarut sebelum beralih. Q3. Tekanan apa yang dapat ditangani oleh pipa PEEK? Umumnya beberapa ratus bar, dengan batas pastinya bergantung pada ID, ketebalan dinding, dan suhu. Itu selalu lebih rendah dari sambungan baja tahan karat yang cocok. Q4. Bagaimana cara memotong pipa HPLC tanpa menimbulkan volume mati? Gunakan pemotong pipa khusus, periksa dengan pembesaran, dan buang potongan apa pun yang memiliki duri atau bevel. Ferrule dudukan ujung persegi dengan benar. Q5. Mengapa sering ferrule HPLC harus diganti? Gantilah setiap kali koneksi dipindahkan ke port lain, atau saat ada tanda-tanda gangguan pertama. Ferrules adalah barang habis pakai, bukan perangkat keras permanen. Q6. Mengapa puncaknya mengecil setelah mengganti pipa? Biasanya volume kolom ekstra dari ID yang lebih lebar, jangka panjang, atau celah di kursi ferrule. Ukur volume dan perpendek jalur sebelum menyentuh metode. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#123a5e;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#1f6feb;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section a{color:#1f6feb;}.section-lead{border-left:4px solid #1f6feb;background:#f6f9fd;padding:16px 18px;border-radius:6px;}.chart-card{background:#f7f9fc;border:1px solid #e2e9f2;border-radius:8px;padding:16px;margin-bottom:20px;}.viz{width:440px;margin:0 auto 16px;}.viz svg{display:block;width:440px;height:auto;margin:0 auto;}.viz figcaption{font-size:14px;color:#6b7a8c;text-align:center;margin-top:6px;}.bar-row{display:flex;align-items:center;gap:8px;margin-bottom:8px;}.bar-label{width:120px;font-size:12px;color:#33475b;}.bar-track{flex:1;background:#eaeff6;border-radius:3px;height:14px;}.bar{display:block;height:14px;border-radius:3px;background:#3b7ebf;}.bar-1{width:88%;}.bar-2{width:74%;}.bar-3{width:58%;}.bar-4{width:28%;}.bar-5{width:10%;}.bar-value{width:60px;text-align:right;font-size:12px;color:#33475b;}.chart-note{font-size:13px!important;color:#6b7a8c;margin-bottom:0;}.legend{display:flex;flex-wrap:wrap;justify-content:center;gap:14px;font-size:13px;color:#33475b;margin-bottom:0;text-align:center;}.dot{display:inline-block;width:12px;height:12px;border-radius:2px;margin-right:6px;}.dot-green{background:#0f9d58;}.dot-blue{background:#1f6feb;}.dot-orange{background:#d97706;}.dot-slate{background:#6b7a8c;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#eef4fb;border:1px solid #d7e3f2;border-radius:8px;padding:14px;}.faq-item:nth-child(even){background:#f2f8f3;border-color:#d9e8dc;}.faq-item h3{color:#123a5e;margin-bottom:8px;}.faq-item p{margin-bottom:0;}.about-card{background:#f2f6fb;border-top:4px solid #1f6feb;border-radius:8px;padding:18px;}a[data-product-card="true"]{display:block;border:1px solid #dbe3ee;border-left:4px solid #1f6feb;border-radius:6px;padding:16px;margin:10px 0 14px;background:#f7f9fc;}@media (max-width:640px){.viz{width:100%;}.viz svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
21Oct-2026Pilihan Tabung UHPLC: ID PEEK, PTFE, dan FEP, Fitting, dan Volume MatiSistem UHPLC yang beroperasi pada 600 batang melalui pipa ID 0,005 inci dengan panjang 10 cm menampung sekitar 1,3 µL fase gerak di dalam saluran tersebut. Gantilah dengan pipa ID dengan panjang yang sama yaitu 0,020 inci dan saluran tersebut dapat menampung sekitar 20 µL. Tidak ada perubahan lain, namun lebatang puncak, retensi waktu, dan jumlah pelat yang terlihat semuanya berubah. Ini adalah kasus praktis untuk menangani pipa UHPLC sebagai komponen sistem daripada pipa ledeng: diameter penggerak internal dispersi, bahan penggerak kompatibilitas kimia, dan kualitas potongan menentukan apakah pas tersegel atau menangis. Berikut ini menjelaskan bagaimana ketiga faktor tersebut berinteraksi, angka mana yang termasuk dalam lembar spesifikasi, dan batasan realistis untuk pipa polimer dan baja tahan karat. Tabung UHPLC dan Anggaran Volume Kolom Ekstra Volume ekstra kolom adalah jumlah dari injektor, pipa antara injektor dan kolom, dan sel detektor. Literatur pemecahan masalah kromatografi umumnya menyarankan untuk menjaga jumlah tersebut di bawah kira-kira 10 hingga 15 µL ketika kolom diisi dengan partikel di bawah 2 µm, karena kolom tersebut menghasilkan puncak yang sangat sempit dan volume apa pun di luar kolom akan mengecerkan dan memperluasnya. Aturan praktisnya: pada ID 0,005 inci, jumper 10 cm mencakup sekitar 1,3 µL. Pada ID 0,020 inci, 10 cm yang sama menampung sekitar 20 µL. Volume tabung mudah untuk dihitung dan juga mudah untuk diremehkan: V = π r² L. Karena jari-jarinya dikuadratkan, menggandakan ID akan melipatgandakan volume pada panjang yang sama. Bagan di bawah ini menunjukkan arti seluruh ukuran lubang yang biasanya tersedia untuk pekerjaan analitis. Gambar 1. Volume ekstra kolom dalam pipa 100 mm (dihitung) 0,0025 masuk ID 0,32 μL 0,005 masuk ID 1,27 μL 0,010 masuk ID 5,07 μL 0,020 masuk ID 20,3 μL 0,030 masuk ID 45,6 μL Ukuran lubang versus volume yang ditahan pada panjang potongan 100 mm Volume dihitung dari V = π r² L; ID 0,0025 inci menampung kurang dari satu persen dari apa yang memiliki saluran 0,030 inci. Dua kebiasaan mengikuti. Jaga agar injektor-ke-kolom berjalan sependek yang dimungkinkan oleh geometri autosampler, karena jumper 5 cm dapat menampung seperempat dari jumlah yang dapat ditampung oleh jumper 20 cm pada ID yang sama. Dan jangan gunakan lubang tunggal di mana pun: sisi sistem bertekanan rendah, termasuk saluran masuk pompa, degasser, dan saluran limbah, dapat membawa pipa berukuran 0,020 inci atau lebih besar tanpa penalti, karena dispersi di sana tidak pernah mencapai detektor. Diameter Dalam: Pertukaran Kekuatan Keempat Pipa sempit mengurangi dispersi tetapi membutuhkan tekanan. Aliran melalui lubang kecil mengikuti hubungan Hagen-Poiseuille, dimana penurunan tekanan berbanding vertikal dengan pangkat empat jari-jari. Mengurangi sebagian ID akan mengalikan penurunan tekanan sebesar enam belas, itulah sebabnya beberapa sentimeter terakhir sebelum kolom merupakan bagian paling sensitif dari jalur aliran dan bagian yang paling mungkin melewati batas tekanan. Gambar 2. Penurunan tekanan pada pipa sepanjang 250 mm, udara pada suhu 20 °C (dihitung) 0 25 50 75 100 bar 0,0025 masuk ID 0,005 masuk ID Mengurangi sebagian ID akan mengalikan penurunan tekanan sebesar 16 0.1 0.4 0.7 1.0 laju aliran, mL/menit Dihitung dari hubungan Hagen-Poiseuille. Fase gerak nyata lebih kental, jadi bacalah ini sebagai perilaku relatif dan bukan prediksi absolut untuk metode tertentu. Rentang kerja yang bertahan dalam praktik rutin UHPLC: ID 0,0025 inci hingga 0,005 inci untuk jalur injektor-ke-kolom, di mana dispersi memiliki pengaruh terbesar pada bentuk puncak. 0,005 inci hingga 0,010 inci ID dari kolom ke detektor, di mana lubang yang sedikit lebih besar biasanya merupakan pilihan yang dapat diterima untuk tekanan punggung bawah. ID 0,020 inci dan lebih tinggi untuk saluran masuk pompa, limbah, dan saluran transfer tekanan rendah. Pilihan Bahan: MENGINTIP, PTFE, FEP, PFA, ETFE dan Stainless Steel Pemilihan materi biasanya bermuara pada dua pertanyaan: apa yang ada dalam fase gerak, dan apa yang terdeteksi. MENGINTIP: default bebas logam MENGINTIP adalah pilihan standar untuk pengoperasian injektor ke kolom pada pekerjaan yang sensitif terhadap logam. Bahan ini bersifat biokompatibel, tidak melepaskan besi atau nikel ke dalam jalur aliran, dan tahan terhadap buffer fosfat dan pasangan ion reagen yang menyebabkan masalah pada baja tahan karat. Ia juga memiliki batasan: MENGINTIP membengkak di DMSO, THF dan diklorometana, dan asam pekat menyerangnya. Lembar data untuk pipa MENGINTIP ID kecil biasanya mencantumkan peringkat tekanan antara sekitar 5.000 dan 7.000 psi (sekitar 345 hingga 480 bar) pada suhu ruangan, yang mencakup sebagian besar kondisi metode UHPLC. PTFE dan FEP: sisi tekanan rendah Fluoropolimer menutupi bagian jalur aliran di mana tekanannya rendah dan ketahanan terhadap bahan kimia paling penting. PTFE dan FEP secara efektif bersifat inert terhadap hampir setiap fase gerakan, lembut dan mudah dirutekan, dan merupakan bahan yang biasa digunakan untuk saluran masuk pompa, sambungan degasser, dan limbah. Batas atas tekanannya hanya sebagian kecil dari MENGINTIP, jadi ini bukan pengganti pelompat bertekanan tinggi. Tabung Ekstrusi PTFE untuk Aplikasi Medis dan Jalur Cairan Tabung fluoropolimer yang tahan bahan kimia untuk jalur aliran bertekanan rendah, dengan biokompatibilitas, suhu yang luas, dan penggunaan kateter atau sistem pengiriman. Lihat Produk → PFA dan ETFE: dimana suhu atau kekakuan penting PFA mempertahankan sifat mekaniknya pada suhu yang lebih tinggi dari FEP, yang penting jika pipa diletakkan dekat dengan kolom oven. ETFE lebih kaku dan lebih tahan abrasi dibandingkan PTFE dengan ketahanan kimia yang sebanding, sehingga sering dipilih untuk jalur yang ditangani berulang kali selama pemeliharaan. Tabung Ekstrusi Medis PFA untuk Jalur Cairan Analitik dan Industri Tabung fluoropolimer untuk mentransfer cairan food-grade dan koneksi analitis yang presisi, menggabungkan ketahanan terhadap bahan kimia dengan kinerja di dekat instrumentasi yang dipanaskan. Lihat Produk → Baja tahan karat: plafon bertekanan Baja tahan karat 316 dalam 1/16 inci. OD mencapai tekanan hingga sekitar 20.000 psi dengan sambungan yang dibuat dengan benar, itulah sebabnya sistem yang berjalan terus menerus di atas 1.000 bar biasanya tetap menggunakannya. Dampaknya nyata: ion logam dapat larut ke dalam fase gerak berkadar garam tinggi, dan analit yang dapat diadsorpsi oleh logam khelat pada dinding. Gambar 3. Perbandingan materi kualitatif, diberi skor 1 sampai 5 Kemampuan tekanan Ketahanan terhadap bahan kimia Fleksibilitas Efisiensi biaya Jalur aliran bebas logam MENGINTIP PTFE/FEP 316 SS Skor adalah penilaian rekayasa kualitatif yang dimaksudkan untuk mengalihkan pilihan, bukan pengganti lembar data material. Tabel 1. Bahan pipa yang digunakan dalam jalur aliran UHPLC, dengan trade-off yang paling sering menentukan pilihan. Bahan Rentang ID tipikal Tekanan kerja Catatan pelarut dan analit Paling cocok MENGINTIP 0,0025 hingga 0,030 inci. Biasanya dikutip 5.000 hingga 7.000 psi untuk ID kecil Pembengkakan pada DMSO, THF dan diklorometana; hindari asam pekat; bebas logam Garis injektor-ke-kolom, analit yang peka terhadap logam PTFE 0,010 hingga 0,062 inci. Tekanan rendah, di bawah beberapa ratus psi Ketahanan kimia terluas; lembut dan mudah diarahkan Saluran masuk pompa, limbah, transfer tekanan rendah FEP 0,010 hingga 0,062 inci. Tekanan rendah Kimia serupa dengan PTFE, dinding transparan Jalur limbah degasser dan detektor PFA 0,010 hingga 0,062 inci. Rendah hingga sedang Kelambanan fluoropolimer dengan stabilitas suhu tinggi yang lebih baik Garis dekat kolom oven ETFE 0,010 hingga 0,062 inci. Rendah hingga sedang Ketahanan kimia yang baik dengan kekakuan yang lebih tinggi Jalur diselesaikan selama pemeliharaan 316 baja tahan karat 0,0025 hingga 0,020 inci. Hingga sekitar 20.000 psi dengan perlengkapan yang benar Dapat melepaskan ion logam dengan metode kadar garam tinggi atau pemasangan ion Sistem berjalan di atas 1.000 bar Dimana pilihannya benar-benar dekat, bersaing berdampingan Tabung PTFE dan PEEK menuju daftar fase seluler Anda biasanya merupakan cara tercepat untuk menyelesaikannya. Toleransi, Kualitas dan Kelengkapan Dua item pada gambar pipa menentukan apakah suatu metode dapat dipindahkan dengan rapi antar instrumen: toleransi ID dan kualitas potongan. Toleransi ID ditulis sebagai angka absolut, misalnya /-0,0005 inci (sekitar /-13 µm), atau sebagai persentase nominal. Karena volume berukuran dengan diameter kuadratnya, toleransi langsung diubah menjadi volume ayunan, dan ayunan secara proporsional lebih besar pada lubang kecil dibandingkan pada lubang besar. Gambar 4. Perubahan volume akibat toleransi ID (skala volume dengan diameter kuadrat) /-20% /-40% /-10% /-20% 0,005 masuk ID /-0,0005 inci. 0,005 masuk ID /-0,001 inci. 0,010 masuk ID /-0,0005 inci. 0,010 masuk ID /-0,001 inci. Lubang nominal dan toleransi yang dinyatakan versus variasi volume yang dihasilkan Dihitung dari V ∝ d². Toleransi /-0,0005 inci pada lubang 0,005 inci sudah menggerakkan volume saluran sekitar dua puluh persen. Kualitas potongan adalah bagian kedua dari permasalahan. Sebuah tabung yang dipotong miring, atau dibiarkan dengan duri di atasnya, tidak dapat menempel tepat pada konektor port 10-32. Hasilnya adalah volume kecil yang terperangkap tepat di kolom depan, menyebabkan klasik dari lebar puncak ekstra yang tidak dapat dihilangkan oleh pengkondisian kolom sebanyak apa pun. Pemotong dengan pemandu bermata silet menghasilkan permukaan persegi dan bebas duri; pemotong diagonal tidak. Perlengkapan menyelesaikan perakitan. OD 1/16 inci adalah standar untuk port kerucut 10-32, dan mur PEEK yang rapat dengan jari adalah pilihan biasa untuk pipa PEEK karena dapat ditutup dengan Andal dan dapat digunakan kembali. Pengencangan yang berlebihan adalah kesalahan umum: polimer mengalir dengan dingin, lubang pada sambungan, dan secara diam-diam menambah tekanan balik dan volume mati. Apa yang Termasuk dalam Gambar Tubing Spesifikasi yang bertahan jika terjadi perubahan pemasok mencakup enam item: kualitas bahan dan pewarna, ID nominal dengan toleransi, OD, panjang potongan dengan toleransi, kondisi permukaan potongan, dan persyaratan kebersihan atau bahan yang dapat diekstraksi untuk mode deteksi yang diinginkan. Wajah berbentuk persegi dan bebas duri 0,005 masuk ID lumen OD 1/16 inci (1,59 mm) Dinding 0,029 inci (0,73 mm) Gambar 5. Tampilan tabung isometrik OD 1/16 inci dengan lumen ID 0,005 inci. Bagian muka yang terpotong dan dinding adalah dua fitur yang paling sering dibiarkan tidak ditentukan dan kemudian disalahkan pada kolom. OD dan ID adalah nomor yang pertama kali diperiksa pembeli, namun keduanya paling jarang ditulis dengan disertai toleransi. Pada lubang 0,005 inci, perbedaan antara /-0,0005 inci dan toleransi yang tidak ditentukan adalah dua puluh persen ayunan volume saluran, yang cukup besar untuk menggeser retensi waktu ketika pipa diganti antar instrumen. Sisi Manufaktur: Toleransi Ekstrusi Adalah Produknya Ningbo LINSTANT Polymer Materials Co., Ltd. didirikan pada tahun 2014 dan sejak itu berkembang menjadi perusahaan teknologi tingkat tinggi nasional dengan lebih dari 500 anggota staf profesional. Perusahaan berkomitmen untuk melampaui tingkat pemasok komponen tradisional, berupaya untuk menjadi bagian integral dari produk pelanggannya. Dari pencocokan yang tepat selama fase desain kolaboratif hingga jaminan kerahasiaan selama produksi, LINSTANT berintegrasi secara mendalam ke dalam rantai nilai inti produk pelanggannya, mengubah teknologi kateter menjadi keunggulan kompetitif inti untuk produk mereka. Melalui inovasi teknologi berkelanjutan dan kontrol kualitas yang ketat, kami mampu menyediakan solusi sistem kateter khusus yang lebih aman, tepat, dan lebih berteknologi maju bagi perusahaan perangkat medis. Bagi siapa pun yang menentukan pipa polimer presisi, kemampuan yang relevan adalah sebagai berikut: fasilitas ruang bersih yang sesuai dengan GMP seluas hampir 20.000 m², 15 jalur ekstrusi impor dengan ekstrusi bersama tunggal, ganda, dan rangkap tiga, delapan jalur ekstrusi PEEK khusus, sertifikasi ISO 13485:2016, dan OEM/ODM program yang bekerja dari gambar dan tumpukan toleransi, bukan dari nomor katalog. Pertanyaan Yang Sering Diajukan Tentang Tabung UHPLC Q1. Apa itu pipa UHPLC dan apa bedanya dengan pipa HPLC? Pekerjaan yang sama, angka yang lebih ketat. Sistem UHPLC beroperasi pada tekanan yang lebih tinggi dengan kolom di bawah 2 µm, sehingga garis biasanya antara injektor dan kolom memiliki ID yang lebih kecil, biasanya 0,0025 hingga 0,005 in., dan toleransi ID yang lebih ketat dibandingkan saluran HPLC konvensional. Q2. Tabung ID apa yang harus saya gunakan untuk UHPLC? Gunakan 0,0025 hingga 0,005 inci dari injektor ke kolom, 0,005 hingga 0,010 inci dari kolom ke detektor, dan 0,020 inci atau lebih besar pada sisi bertekanan rendah seperti saluran masuk pompa dan limbah. Q3. Apakah tabung PEEK cocok untuk UHPLC? Ya, untuk sebagian besar kondisi metode, dan ini merupakan jawaban umum ketika jalur aliran harus bebas logam. Periksa penyelesaian kompatibilitas terlebih dahulu, karena PEEK membengkak dalam DMSO, THF, dan diklorometana, dan tetap berada di dalam peringkat tekanan untuk ID spesifik. Q4. MENGINTIP atau tabung stainless steel untuk UHPLC? Baja tahan karat menangani tekanan tertinggi, hingga sekitar 20.000 psi dengan pemasangan yang benar, namun dapat melepaskan ion logam dan berinteraksi dengan reagen pasangan ion. MENGINTIP bersifat inert dan biokompatibel, dengan batas tekanan yang lebih rendah dan batas pelarutan. Q5. Bagaimana cara memotong pipa PEEK tanpa menimbulkan volume mati? Gunakan pemotong dengan pemandu bermata silet sehingga permukaannya berbentuk persegi dan bebas duri, lalu periksa konektor sebelum memasangnya. Potongan yang miring atau tertimbun tidak akan menempel rata pada port cone dan meninggalkan volume yang terperangkap di kolom depan. Q6. Mengapa waktu retensi berubah setelah saya mengganti pipa? Biasanya perubahan volume ekstra kolom atau toleransi ID. Garis yang lebih panjang atau lubang yang lebih besar menambah volume dan memperluas puncak; lubang di luar toleransi menghasilkan hal yang sama dengan kurang dapat diprediksi, itulah sebabnya toleransi termasuk dalam pesanan pembelian. .article-section{background:#ffffff;border-radius:10px;padding:20px 24px;margin:0 0 18px 0;box-shadow:0 1px 3px rgba(16,42,80,0.08);}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;border-left:6px solid #0f6fb8;padding-left:12px;color:#12314f;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0f3862;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;width:100%;border-collapse:collapse;margin:12px 0;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f2f7fc;color:#12314f;text-align:left;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section:nth-of-type(1){border-top:4px solid #0f6fb8;}.article-section:nth-of-type(2){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(3){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:nth-of-type(4){border-top:4px solid #7a4fd0;background:#faf8ff;}.article-section:nth-of-type(5){border-top:4px solid #0f6fb8;background:#f5f9fd;}.article-section:nth-of-type(6){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(7){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:last-of-type{border-top:4px solid #0f6fb8;background:#eef6ff;}.key-fact{background:#0f6fb8;color:#ffffff;border-radius:8px;padding:14px 18px;font-size:16px;margin-bottom:14px;}.chart-figure{width:440px;margin:18px auto;text-align:center;}.chart-figure svg{display:block;width:440px;height:auto;margin:0 auto;}.chart-caption{font-size:13px;color:#5d7086;text-align:center;margin-top:8px;}.faq-grid{display:grid;grid-template-columns:repeat(2,minmax(0,1fr));gap:14px;}.faq-item{background:#ffffff;border:1px solid #cfe0f2;border-radius:10px;padding:14px 16px;}.faq-item h3{margin-bottom:8px;}.faq-item p{margin-bottom:0;font-size:15px!important;}.faq-item:nth-child(4n 1){border-left:5px solid #0f6fb8;}.faq-item:nth-child(4n 2){border-left:5px solid #12a37a;}.faq-item:nth-child(4n 3){border-left:5px solid #b8860b;}.faq-item:nth-child(4n 4){border-left:5px solid #7a4fd0;}@media (max-width:640px){.chart-figure{width:100%;}.chart-figure svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
14Oct-2026MENGINTIP Cetakan Injeksi: Panduan Suhu, Perkakas dan Kontrol CacatCetakan injeksi MENGINTIP bukanlah pengganti yang sama untuk komputer, ABS, atau nilon. Prosesnya memerlukan cetakan yang disimpan pada suhu 150–200 °C, resin dikeringkan hingga tingkat kelembapan yang diukur dalam ratusan ppm, dan lelehan yang tetap berada di atas 360 °C dari nosel hingga rongga terakhir. Penuhi ketiga kondisi tersebut dan bagian-bagiannya akan mempertahankan dimensinya melalui siklus autoklaf yang berulang; melewatkan satu bagian dan bagian tersebut sering kali terlihat sempurna di media dan gagal beberapa minggu kemudian. Contoh umum: hub luer MENGINTIP yang membentuk lolos pemeriksaan dimensi, kemudian diambil kembali pada akar benang setelah tiga siklus sterilisasi uap pada suhu 134 °C. Tidak ada yang berubah di dalam sel kecuali pendingin yang menurunkan suhu alat hingga 90 °C pada hari-hari hangat. Kulit membeku secara amorf, inti terus menyusut, dan tegangan sisa menemukan sudut paling tajam di bagian tersebut. Satu cerita tersebut berisi sebagian besar hal yang membuat cetakan MENGINTIP berbeda dari rekayasa plastik sehari-hari — bahan tersebut memberi penghargaan pada kontrol dan hukuman terhadap jalan pintas. Mengapa MENGINTIP Melanggar Asumsi Pencetakan Standar MENGINTIP meleleh pada suhu sekitar 343 °C dan transisi kacanya mendekati 143 °C, sehingga jarak antara mengalir dan membeku menjadi sempit. Resin biasa dicetak menjadi alat yang disimpan pada suhu antara 30 °C dan 80 °C. Alat PEEK biasanya dijalankan pada suhu 150–200 °C, dan kadar kristalinitas tinggi terkadang didorong lebih tinggi. Dua konsekuensi praktis menyusul. Pertama, perkakas menjadi rakitan yang dipanaskan dan bukannya balok baja: pemanas radiator atau oli, pelat isolasi, dan tunjangan ekspansi termal pada penutup, semuanya harus dirancang sejak awal. Kedua, siklus waktu diperpanjang — 30 hingga 60 detik adalah normal untuk bagian dinding yang sederhana, dan bagian yang tebal akan bertahan lebih lama, karena bagian tersebut tidak dapat dikeluarkan sampai inti cukup dingin untuk mempertahankan bentuknya. PP/PE 30–60 ABS 60–80 komputer 80–120 PEEK 150–200 Suhu permukaan cetakan pada umumnya berkisar berdasarkan kelompok polimer, dalam °C. Panjang batang menunjukkan titik tengah. Jendela Proses, Angka demi Angka Proses jendela hanya berguna ketika angka-angka tersebut dituliskan dan kemudian ditantang dengan uji coba nyata. Nilai di bawah ini merupakan titik awal umum untuk nilai MENGINTIP yang tidak terisi; senyawa berisi serat mengubah perilaku tekanan dan penyusutan, dan setiap alat harus divalidasi sendiri. Parameter awal untuk cetakan injeksi PEEK yang tidak terisi. Konfirmasikan terhadap lembar data pemasok resin sebelum melakukan uji coba. Parameter Titik awal yang khas Mengapa itu penting Pengeringan resin 150 °C selama 3–6 jam, Pengering pengering, titik embun di bawah −40 °C Kelembapan mendorong garis-garis perak, rongga, dan cacat permukaan Suhu leleh 360–400 °C Di bawah suhu sekitar 350 °C lelehan terlalu kaku untuk mengisi dinding tipis Suhu cetakan 150–200 °C Pengungkit terbesar pada dimensi kristalinitas, mulur, dan stabilitas Kecepatan injeksi Sedang hingga tinggi, diprofilkan Pemuatan lambat menimbulkan pukulan pendek; pengisian yang tidak terkendali menyebabkan pengaliran dan pembakaran Menahan tekanan Bergantung pada rongga, biasanya 60–100 MPa Mengkompensasi penyusutan yang tinggi; tekanan yang berlebihan mengunci stres Tekan punggung 5–15 pisau Menjaga pemaksaan sekrup pada sekrup tetap terkendali Kecepatan sekrup Rendah, sekitar 50–80 rpm Pergeseran yang tinggi akan menurunkan lelehan dan menghasilkan bintik hitam anil Naik bertahap hingga suhu sekitar 200 °C, tahan 2–4 jam, dinginkan perlahan Menghilangkan sisa stres sebelum sterilisasi dan perakitan Keputusan Perkakas yang Tidak Dapat Diperbaiki Nanti Viskositas lelehan PEEK tetap tinggi bahkan pada suhu 400 °C, sehingga alat harus digunakan di tempat lelehannya paling tipis. Inilah poin-poin yang paling sering menentukan apakah suatu proyek berjalan atau dihentikan. Gerbang: bidik diameter minimal 1 mm pada komponen medis kecil. Gerbang dengan titik di bawah yang menggeser lelehan dan meninggalkan garis las yang lemah. Pelari: bulat penuh, pendek dan terlindungi dengan baik. Pelari panas dengan nosel yang dipanaskan menjaga sariawan agar tidak membeku di antara injeksi. Baja: kadar kaca dan karbon bersifat abrasif. Baja perkakas yang diperkeras dan jalur aliran yang dipol mengurangi keausan dan bintik hitam. Penyusutan: MENGINTIP yang tidak terisi biasanya berada di dekat 1,2–1,5% linier. Nilai yang terisi serat menyusut lebih sedikit pada arah aliran dan lebih banyak pada arah aliran, sehingga tata letak rongga harus mengikuti orientasi serat. Draf dan jari-jari: Draf 1–2°, jari-jari besar dan tidak ada sudut dalam yang tajam. MENGINTIP peka terhadap takik, dan tegangan sisa melayang tepat di sana. Pelat rongga yang dipanaskan 150–200 °C Nozel pelari panas Gerbang Bagian rongga Tampilan isometrik dari alat MENGINTIP: pelat rongga yang dipanaskan, nosel pelari panas yang memberi gerbang makan besar, dan rongga bagian yang tersembunyi. Kristalinitas, Annealing, dan Properti yang Sebenarnya Anda Kirimkan Suhu cetakan bukan hanya mengatur waktu siklus. Ini menentukan struktur kristal di bagian yang Anda kirimkan. Perkakas panas memungkinkan rantai polimer tersusun pada bagian tersebut mendingin, menghasilkan kulit kristal dengan kekakuan yang lebih tinggi, ketahanan aus yang lebih baik, dan ketahanan yang lebih kuat terhadap serangan kimia. Alat dingin membekukan kulit dalam keadaan amorf: lebih keras dan lebih ulet dalam jangka pendek, namun rentan terhadap perubahan dimensi saat pertama kali bagian tersebut terkena panas sterilisasi, karena kulit yang beku kemudian mencoba mengkristal — saat digunakan, bukan di cetakan. Annealing menutup kekenyangan itu. Peningkatan bertahap hingga suhu sekitar 200 °C, dihilangkan selama dua hingga empat jam, dan pendinginan perlahan akan meredakan tekanan yang menumpuk selama pengisian dan pengepakan. Untuk komponen yang menghadap implan atau komponen berpresisi tinggi, langkah tersebut bukan opsional; itu adalah bagian dari spesifikasi. rendah sedang tinggi sangat tinggi 60 °C 120 °C 170 °C 200 °C Tren skema kristalinitas yang dapat dicapai terhadap suhu cetakan untuk tingkat MENGINTIP yang mengkristal lambat. Hanya bersifat indikatif; nilai sebenarnya tergantung pada tingkat dan laju pendinginan. Cacat, Akar Penyebab dan Perbaikan Sebagian besar persetujuan MENGINTIP terbagi dalam enam kelompok, dan masing-masing kelompok mengacu pada latar tertentu, bukan pada materi itu sendiri. Cacat cetakan MENGINTIP yang umum dipetakan ke penyebab yang paling mungkin dan tindakan perbaikan yang harus dicoba terlebih dahulu. Cacat kemungkinan penyebabnya Tindakan korektif pertama Tembakan pendek Leleh terlalu dingin, pengisian terlalu lambat, gerbang terlalu kecil Naikkan suhu barel, buat pengisian profil lebih cepat, perbesar gerbangnya Garis-garis atau rongga perak Kelembapan dalam resin Keringkan pada suhu 150 °C selama 3–6 jam dan verifikasi titik embun pengering Bintik hitam atau bekas luka bakar Terlalu panas, sekrup hang, tekanan punggung tinggi Bersihkan, turunkan tekanan punggung dan kecepatan sekrup, periksa sekrup Warpage setelah sterilisasi Cetakan dingin, tanpa air, pendinginan tidak seimbang Naikkan suhu cetakan, tambahkan dan dinginkan secara bertahap Garis las yang lemah Suhu rendah pada lasan atau kontaminasi Naikkan suhu leleh dan jamur, pindahkan gerbangnya Retak di bagian rusuk dan sudut Pengepakan berlebih, sudut tajam, alat dingin Kurangi tekanan penahan, tambahkan jari-jari, naikkan suhu cetakan Dari Bagian MENGINTIP yang Dibentuk hingga Sistem Kateter yang Selesai Pada perangkat invasif minimal, PEEK biasanya muncul ketika panas, transmisi, dan presisi bertemu: hub luer, komponen pegangan dan katup, badan konektor, sambungan cetakan berlebih, dan elemen penguat yang harus bertahan dalam sterilisasi uap berulang kali pada suhu 134 °C tanpa kehilangan kecocokannya. Cetakan cetakan bentuk-bentuk diskrit itu; ekstrusi mencakup geometri tubular yang melewati perangkat yang sama. Kedua rute tersebut harus memenuhi persyaratan terhadap target kristalinitas dan kebersihan yang sama, itulah alasannya program medis semakin banyak yang izin dari satu pemasok. Ningbo LINSTANT Polymer Materials Co., Ltd. didirikan pada tahun 2014 dan sejak itu berkembang menjadi perusahaan teknologi tingkat tinggi nasional dengan lebih dari 500 anggota staf profesional. Perusahaan berkomitmen untuk melampaui tingkat pemasok komponen tradisional, berupaya untuk menjadi bagian integral dari produk pelanggannya. Dari pen cocokan yang tepat selama fase desain kolaboratif hingga jaminan kualitas selama produksi, LINSTANT terintegrasi secara mendalam ke dalam rantai nilai inti produk pelanggannya, mengubah teknologi kateter menjadi keunggulan kompetitif inti untuk produk mereka. Melalui inovasi teknologi berkelanjutan dan kontrol kualitas yang ketat, kami mampu menyediakan solusi sistem kateter khusus yang lebih aman, tepat, dan lebih berteknologi maju bagi perusahaan perangkat medis. Di sisi manufaktur, LINSTANT mengoperasikan bengkel bersih yang mematuhi GMP seluas hampir 20.000 m² di bawah sistem mutu ISO 13485:2016, dengan 15 jalur ekstrusi impor, 8 jalur ekstrusi PEEK khusus, 2 jalur cetakan injeksi, dan sekitar 40 set pengelasan dan pembentukan. Perpaduan tersebut memungkinkan konektor PEEK yang terbentuk dan poros ekstrusinya dikembangkan satu sama lain alih-alih dicocokkan — alasan mengapa pipa PEEK telah menjadi titik fokus dalam desain perangkat invasif minimal, seperti yang dibahas dalam diskusi kami tentang mengapa tabung PEEK panas di medtech . Jika suatu komponen memerlukan fitur cetakan dan toleransi mesin yang ketat, atau prototipe yang diperlukan sebelum perkakas dipotong, proses sekunder menjembatani pemotongan tersebut. Untuk tim yang lebih memilih menyerahkan seluruh spesifikasi daripada membaginya ke vendor, Pengembangan OEM/ODM mencakup pencocokan desain, perkakas, pencetakan, ekstrusi, dan penyelesaian dalam satu sistem mutu. MENGINTIP Cetakan Injeksi: Pertanyaan yang Sering Diajukan Q1. Untuk cetakan apa injeksi PEEK digunakan pada peralatan medis? PEEK yang dibentuk digunakan untuk hub luer, badan konektor, pegangan, bagian katup, dan komponen penguat — di mana pun perangkat harus mempertahankan dimensi melalui siklus autoklaf pada suhu 134 °C dan tahan terhadap paparan bahan kimia berulang kali. Q2. Berapa suhu cetakan yang dibutuhkan PEEK? Sebagian besar grade yang tidak terisi dijalankan dengan permukaan cetakan antara 150 °C dan 200 °C. Di bawah kisaran tersebut, kulit membeku secara amorf, kristalinitas turun dan bagian menjadi rentan terhadap distorsi dan distorsi pasca sterilisasi. Q3. Bisakah PEEK dicetak pada mesin cetak injeksi standar? Sepanjang ya, asalkan laras mencapai suhu 400 °C, sekrup dan katup periksa tahan aus, Pengering dapat menahan titik embun yang rendah, dan alat dapat dipanaskan dan diisolasi. Retrofit adalah hal biasa; alat yang dingin tidak. Q4. Mengapa MENGINTIP perlu dikeringkan dan dianil? Kelembapan yang terserap menyebabkan garis-garis perak, rongga dan cacat permukaan, sehingga resin dikeringkan pada suhu 150 °C selama 3–6 jam. Annealing pada suhu sekitar 200 °C dengan pendinginan lambat mengurangi tekanan internal sebelum bagian tersebut mengalami sterilisasi atau beban perakitan. Q5. MENGINTIP cetakan injeksi atau permesinan CNC — mana yang lebih baik? Pemesinan sesuai dengan prototipe dan volume rendah karena tidak ada biaya perkakas. Cetakan menang ketika permintaan tahunan mencapai beberapa ribu bagian atau geometri mempunyai fitur yang tidak praktis untuk mesin, seperti potongan internal dan tulang rusuk halus. Q6. Apakah cetakan PEEK injeksi bersifat biokompatibel dan dapat disterilkan? PEEK memiliki sejarah panjang dalam aplikasi implan dan instrumen, namun kualitasnya penting. Tentukan resin medis atau tingkat implan dengan dokumentasi pendukung dan pengujian ISO 10993, dan validasi terhadap sterilisasi uap, etilen oksida, gamma, atau e-beam sesuai kebutuhan. .article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section .chart{width:440px;margin:0 auto 20px;padding:14px 14px 10px;border:1px solid #dde3e8;border-radius:6px;background:#fbfcfd;box-sizing:border-box;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .chart figcaption{font-size:13px;line-height:1.5;color:#5a6672;text-align:center;margin-top:10px;}.article-section .bars{display:flex;flex-direction:column;gap:9px;}.article-section .bar-item{display:flex;align-items:center;font-size:13px;color:#33414d;}.article-section .bar-name{flex:0 0 80px;}.article-section .bar-track{flex:1;height:14px;background:#eceff3;border-radius:3px;overflow:hidden;margin-right:8px;}.article-section .bar-fill{display:block;height:100%;}.article-section .bar-f1{width:23%;background:#a8bcc7;}.article-section .bar-f2{width:35%;background:#8aa9b8;}.article-section .bar-f3{width:50%;background:#5f8ba1;}.article-section .bar-f4{width:88%;background:#c0562f;}.article-section .bar-num{flex:0 0 56px;text-align:right;font-size:12px;}.article-section .cols{display:flex;align-items:flex-end;justify-content:space-around;height:150px;}.article-section .col{display:flex;flex-direction:column;justify-content:flex-end;align-items:center;width:70px;}.article-section .col-val{font-size:12px;color:#33414d;margin-bottom:4px;}.article-section .col-bar{display:block;width:44px;border-radius:3px 3px 0 0;}.article-section .col-h1{height:48px;background:#a9c9c1;}.article-section .col-h2{height:78px;background:#78ab9f;}.article-section .col-h3{height:104px;background:#4b8a7c;}.article-section .col-h4{height:118px;background:#2c6257;}.article-section .col-axis{display:flex;justify-content:space-around;border-top:1px solid #ccd5db;margin-top:6px;padding-top:4px;}.article-section .col-axis span{width:70px;text-align:center;font-size:12px;color:#5a6672;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fa;border-left:4px solid #2f6f8f;border-radius:4px;padding:12px;}.article-section .faq-item h3{color:#1d4e6b;}.article-section .faq-item p{color:#3a4750;margin-bottom:0;}.article-section .faq-item:nth-child(even){background:#f8f3f1;border-left-color:#c0562f;}.article-section .faq-item:nth-child(even) h3{color:#8f3f21;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
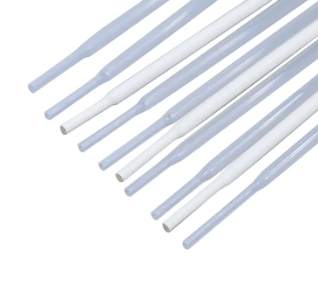
-
10Oct-2026Penjelasan Ekstrusi Kateter: Toleransi, Bahan dan Kontrol ProsesAyunan dengan ketebalan dinding 0,03 mm terlihat tidak berbahaya pada gambar. Di bangku cadangan, itu berubah menjadi kekusutan pada lengkung aorta, balon yang tidak dapat dilacak, atau katup hemostasis yang menetes. Berdasarkan pengalaman kami, sebagian besar keluhan kinerja kateter berasal dari garis ekstrusi dan bukan pada desain kateter. Jawaban singkatnya: ekstrusi kateter menentukan pita toleransi yang dapat Anda pertahankan, kekuatan ikatan yang tersedia di bagian bawah, dan seberapa dapat diulangnya perangkat yang sudah jadi dalam skala besar. Perbaiki jendela ekstrusi dan setiap langkah selanjutnya menjadi lebih mudah. Melakukan kesalahan dan pekerjaan tip, mempertahankan, atau merakit sebanyak apa pun tidak akan menyelamatkan perangkat. Panduan ini menjelaskan apa yang sebenarnya dikontrol oleh ekstrusi, variabel proses yang penting, polimer yang berperilaku berbeda pada sekrup yang sama, cacat yang muncul pertama kali, dan pemeriksaan kualitas yang menjaga proses yang divalidasi agar tidak menyimpang. Apa Kontrol Ekstrusi Kateter Sebelum Hal Lain Ekstrusi adalah langkah-langkah yang memperbaiki geometri yang ditetapkan oleh setiap proses lainnya. Jika sebuah poros keluar dari garis dengan variasi dinding 12 persen, tahap pembuatan jalinan, aliran ulang, dan pembentukan ujung akan mewarisi variasi tersebut dan memperkuatnya. Itulah sebabnya tim berpengalaman mengunci jendela ekstrusi sebelum mereka menyelesaikan desain kateter, bukan setelahnya. Lima keluaran paling penting pada poros intervensi tipikal: diameter luar, ketebalan dan konsentrisitas dinding, ovalitas, penyelesaian permukaan lumen dalam, dan stabilitas dimensi di seluruh spul. Tabel 1. Target komersial umum untuk serangkaian intervensi; batasan akhir harus berasal dari spesifikasi perangkat dan divalidasi di jalur Anda sendiri. Parameter Sasaran yang khas Mengapa hal ini penting di sektor hilir Diameter luar /-0,02 hingga /-0,05 mm pada pipa 1-3 mm Ukuran Perancis, sarung yang pas, penempatan kateter Ketebalan / konsentrisitas dinding Dalam 10% dari nominal dinding Resistensi ketegaran, tekanan pecah, konsistensi reflow ovalitas Persentase satu digit yang rendah Penyegelan katup, pembentukan ujung, sambungan bebas bocor Kekasaran permukaan bagian dalam Sub-mikron Ra pada lumen Ketertelusuran, volume siram, daya rekat lapisan Stabilitas spool-to-spool Pita yang sama secara keseluruhan Hasil peluncuran dan pemberian makan otomatis Poros berdinding tipis adalah tempat angka-angka ini menjadi sulit. Ketika dinding turun menuju 0,05 mm, lelehan memiliki lebih sedikit ruang untuk bersantai dan jendela tarik ke bawah menyempit dengan tajam. Tabung Medis Dinding Ultra Tipis untuk Transportasi Cairan Presisi Tabung medis ekstrusi ultra-tipis mendukung diameter dalam yang presisi dan pilihan material seperti TPU, Pebax, dan MENGINTIP untuk penggunaan invasif minimal dan saluran cairan. Lihat Produk → Garis Ekstrusi, Langkah demi Langkah Kebanyakan pipa kateter diproduksi dengan jalur sekrup tunggal atau sekrup ganda dengan cetakan judul bab dan ukuran kekosongan. Urutan di bawah ini adalah standar, tetapi setiap langkah membawa titik kontrol yang menentukan toleransi akhir. Pengeringan dan penanganan material. Resin higroskopis seperti kopolimer blok berbahan dasar poliamida dan TPU menyerap kelembapan. Pelet yang belum dikeringkan menghasilkan gelembung, gel, dan garis-garis permukaan yang hanya muncul beberapa jam setelah produksi dijalankan. Memberi makan dan melelehkan. Geometri sekrup dan rasio kompresi menentukan seberapa lembut polimer meleleh. Resin yang sensitif terhadap geser memerlukan zona kompresi bertahap untuk menghindari degradasi. Pengukuran stabilitas dan tekanan. Variasi tekanan leleh hampir secara langsung diterjemahkan ke dalam variasi diameter. Pompa gigi atau zona pengukuran yang menyetel roda dengan baik akan meratakan kurva tersebut. Crosshead mati dan draw-down. Dadu menentukan bentuknya; rasio penarikan antara pintu keluar cetakan dan ukuran tabung akhir menentukan dinding. Perubahan kecil di sini mengubah ketebalan dinding dengan cepat. Pendinginan dan ukuran. Tangki ukuran vakum dan kontrol suhu udara menentukan kebulatan dan kualitas permukaan. Pendinginan yang terlalu cepat akan membekukan stres di dinding. Lepas landas, mengukur dan berkelok-kelok. Ketegangan konstan mencegah stretch mark dan ovalitas; tangkapan pengukur in-line melayang sebelum gulungan penuh terbuang sia-sia. pelet ukuran vakum Umpan balik SPC kendalikan ketegangan ekstruder Mandi pendingin Pengukur OD laser Penarik lepas landas Pandangan isometrik dari garis pipa: polimer masuk pada ekstruder, lelehan terbentuk dalam cetakan crosshead, diukur dalam kondisi vakum, diukur dengan pengukur laser, dan ditarik pada tegangan konstan. Setiap blok adalah titik kontrol, bukan hanya sebuah mesin. Pilihan Materi Menulis Ulang Jendela Suhu Sekrup dan cetakan yang sama berperilaku sangat berbeda dengan resin baru. Kopolimer blok poliamida seperti Pebax dan TPU diproses dalam kisaran barel sedang, sementara MENGINTIP dan fluoropolimer memerlukan jalur khusus, perkakas tahan korosi, dan siklus pembersihan yang lebih lama. Mengalihkan garis dari MENGINTIP kembali ke elastomer suhu rendah jarang bersifat ekonomis, itulah sebabnya para ahli memisahkan kapasitas ekstrusi untuk polimer suhu tinggi. 0 100 200 300 400 210 200 230 350 380 Pebax TPU PVDF FEP MENGINTIP Setpoint bar yang representatif, derajat C Di luar suhu, profil properti setiap polimer menentukan arsitektur poros mana yang masuk akal. Bahan yang kaku dan tahan panas tidak secara otomatis merupakan pilihan terbaik untuk poros yang dapat dilacak. Kekakuan Tahan panas Pelumas Kemampuan mendorong Fleksibilitas MENGINTIP Pebax / TPU MENGINTIP dan polimida mendapat skor tinggi dalam hal kekakuan dan ketahanan panas; Pebax dan TPU mendapat nilai jelek yang tinggi. Kebanyakan poros modern memadukan dunia kedua melalui koekstrusi multi-lapisan, di mana lapisan luar yang lembut membawa lapisan hidrofilik dan lapisan dalam yang kaku membawa lumen. Untuk melihat lebih dekat bagaimana teknologi tersebut diterapkan dalam praktik, lihat ikhtisar ini koekstrusi kateter multilayer . Tabung Multi-Lapisan Medis untuk Kateter dan Pengiriman Obat Tabung ekstrusi multi-lapis menggabungkan biokompatibilitas bagian dalam dengan kekuatan atau perlindungan luar, mendukung kateter, infus, drainase, dan sistem penghantaran obat dengan toleransi yang ketat. Lihat Produk → Dari Mana Cacat Ekstrusi Sebenarnya Berasal Cacat jarang muncul secara acak. Dalam memecahkan masalah produksi, lima akar penyebab yang sama merupakan penyebab sebagian besar gulungan yang ditolak. Kelembapan dan pengeringan bahan 34% Profil suhu dan desain sekrup 26% Tekanan mati dan penarikan 18% Pendinginan, kekosongan, dan lepas landas 14% Penanganan, penggulungan dan operasi sekunder 8% Distribusi ilustratif berdasarkan pola pemecahan masalah umum dalam produksi tabung medis, bukan statistik industri yang diukur. Diameter penyimpangan biasanya menunjukkan ketidakstabilan tekanan leleh atau ketidaksesuaian kecepatan lepas landas. Gel dan bintik hitam menunjukkan pembersihan yang tidak lengkap, resin terdegradasi di zona mati, atau kelembapan. Eksentrisitas dinding sering kali berasal dari pemusatan cetakan atau kekosongan yang tidak seimbang pada selongsong pengukur. Fraktur leleh dan kekasaran Ketika tingkat keluaran melebihi apa yang dapat ditangani oleh cetakan geometri pada suhu tersebut. Ovalitas pada gulungan adalah masalah ketegangan dan belitan, bukan masalah ekstrusi. Toleransi, Pengukuran In-Line, dan Kontrol Kualitas Proses yang tervalidasi bukanlah proses yang stabil selamanya. Pengaturan kekosongan, keausan cetakan, dan banyak resin baru dapat mengubah viskositas lelehan. Pengukuran berkelanjutan adalah satu-satunya perlindungan praktis. 8 4 0 -4 -8 Lingkaran kontrol tertutup Garis melayang 0 selai 2 jam 4 jam 6 jam 8 jam Diameter penyimpangan luar dalam mikron selama proses produksi Tindakan pengendalian praktis pada jalur ekstrusi kateter meliputi: pengukuran laser atau ultrasonik pada interval tetap, dicatat berdasarkan posisi spul. Kontrol proses statistik pada OD, dinding, dan ovalitas, dengan aturan reaksi, bukan inspeksi setelah kejadian. Kualifikasi instalasi, operasional dan kinerja pada setiap kombinasi cetakan dan resin baru. Ketertelusuran lot penuh mulai dari batch pelet hingga spool jadi, berdasarkan sistem mutu seperti ISO 13485. Kontrol perubahan terdokumentasi untuk penyesuaian apa pun yang menyentuh jendela yang divalidasi. Dari Tabung Ekstrusi hingga Kateter Selesai Ekstrusi biasanya merupakan operasi pertama dari beberapa operasi. Proses sekunder seperti tipping, flaring, hole punching, reflow bonding, jalinan dan laminasi heat-shrink inilah yang mengubah gulungan pipa menjadi poros kerja. Langkah-langkah ini sangat bergantung pada apa yang terjadi di bagian hulu: lumen yang sedikit keluar dari bentuk bulat tidak akan dapat menutup katup hemostasis dengan baik, dan dinding dengan tekanan yang membeku akan terdistorsi selama proses reflow. Tata letak lumen yang rumit menempatkan permintaan tertinggi pada langkah ekstrusi. Profil multilumen dengan dua, tiga atau lebih saluran memerlukan aliran seimbang melalui cetakan sehingga setiap lumen mempertahankan bentuk dan penampang secara keseluruhan. Tabung Medis Multi-Lumen untuk Desain Kateter yang Kompleks Tabung ekstrusi dengan beberapa saluran yang dapat disesuaikan memungkinkan akses simultan untuk kabel pemandu, obat-obatan, dan gas dalam aplikasi kateter koroner, dialisis, endoskopi, dan neurovaskular. Lihat Produk → Memilih Mitra Ekstrusi Bagi produsen perangkat, pemasok ekstrusi secara efektif merupakan bagian dari tim desain. Perbedaan antara vendor komponen dan mitra pengembangan terlihat pada seberapa awal mereka terlibat dan seberapa banyak jendela proses yang dapat mereka dokumentasikan untuk Anda. Ningbo LINSTANT Polymer Materials Co., Ltd. didirikan pada tahun 2014 dan sejak itu berkembang menjadi perusahaan teknologi tingkat tinggi nasional dengan lebih dari 500 anggota staf profesional. Perusahaan berkomitmen untuk melampaui tingkat pemasok komponen tradisional, berupaya untuk menjadi bagian integral dari produk pelanggannya. Dari pen cocokan yang tepat selama fase desain kolaboratif hingga jaminan kualitas selama produksi, LINSTANT terintegrasi secara mendalam ke dalam rantai nilai inti produk pelanggannya, mengubah teknologi kateter menjadi keunggulan kompetitif inti untuk produk mereka. Melalui inovasi teknologi berkelanjutan dan kontrol kualitas yang ketat, kami mampu menyediakan solusi sistem kateter khusus yang lebih aman, tepat, dan lebih berteknologi maju bagi perusahaan perangkat medis. Basis produksi mencakup hampir 20.000 meter persegi ruang bersih yang sesuai dengan GMP, dengan 15 jalur ekstrusi impor yang mendukung koekstrusi satu, dua, dan tiga lapis, delapan jalur PEEK khusus, dua jalur cetakan injeksi, dan sekitar 100 unit pengepang, penggulung, dan pelapis. Material Cakupan meliputi PEEK, polimida, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET, dan PVDF, dan rangkaian produknya mencakup pipa dasar hingga poros yang diperkuat dan pipa balon hingga kateter mikro dan kateter pemandu. Manajemen mutu disertifikasi ISO 13485:2016. Untuk tim yang membutuhkan dukungan desain daripada pipa siap pakai, itu Layanan OEM dan ODM meliputi pengembangan bersama, perkakas, proses validasi, dan produksi serial. Pertanyaan yang Sering Diajukan Q1. Apa itu ekstrusi kater? Ini adalah proses peleburan yang membentuk pelet polimer menjadi tabung kateter kontinu dengan diameter dalam, diameter luar, dan dinding tertentu. Ini menetapkan geometri yang bergantung pada semua langkah perakitan selanjutnya. Q2. Toleransi apa yang dapat dimiliki oleh ekstrusi kateter? Saluran yang dikontrol dengan baik biasanya memiliki diameter luar antara /-0,02 hingga /-0,05 mm dan dinding dalam kisaran 10 persen dari nominal, bergantung pada resin, ketebalan dinding, dan ukuran pipa. Q3. Polimer apa yang digunakan untuk ekstrusi tabung kateter? Pebax, TPU, PVDF, PET, polimida, MENGINTIP, PTFE, FEP, PFA dan ETFE adalah hal yang umum. Pilihan material menentukan suhu jendela, kekakuan poros, dan strategi pelapisan. Q4. Apa perbedaan antara ekstrusi lumen tunggal dan multilumen? Tabung lumen tunggal memiliki satu saluran. Tabung multilumen mengemas dua saluran atau lebih ke dalam satu profil, yang memerlukan aliran cetakan seimbang sehingga setiap lumen mempertahankan penampang melintangnya. Q5. Bagaimana Anda mencegah kekusutan pada pipa kateter yang diekstrusi? Dinding konsentris, ketebalan dinding yang konsisten, durometer yang tepat atau lapisan penguat yang dikepang, dan proses reflow yang terkontrol semuanya meningkatkan ketahanan terhadap kekusutan. Q6. Dapatkah pipa ekstrusi dipasok sebagai bagian dari rakitan kateter OEM lengkap? Ya. Pemasok ekstrusi dengan kemampuan pemrosesan sekunder dapat mengirimkan poros berakhir, terikat, dikepang atau dilapisi, atau mendukung pengembangan kateter khusus penuh dari tahap desain hingga produksi serial. .article-section{margin-bottom:28px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;}.article-section table{border-collapse:collapse;width:100%;margin-bottom:12px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .chart{width:440px;margin:0 auto 12px auto;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .company-block{background:#f5f9fd;border:1px solid #dbe4ee;border-left:4px solid #2b6cb0;border-radius:6px;padding:16px;margin-bottom:12px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fd;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-q{font-weight:bold;color:#1a365d;margin-bottom:6px;}.article-section .faq-a{color:#3b4a59;margin-bottom:0;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 HUBUNGI KAMI
Jika Anda tertarik dengan produk kami, silakan hubungi kami
- DETAIL KONTAK
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- Informasi yang disediakan di situs ini ditujukan hanya untuk digunakan di negara dan wilayah di luar Republik Rakyat Tiongkok.
- PRODUK
- Tabung Ekstrusi Medis
- Tabung Bertulang Medis
- Polimida
- MENGINTIP
- Tabung Balon
- Mikro Kateter
- Proses Sekunder
- Tabung Penyusut Panas
- Tabung Medis Fluoropolimer
- Endoskopi
- Selubung Akses Tekanan Negatif
- Memandu Kateter
- Kateter Angiografi
- Tabung Jalinan Tekanan Tinggi
- Proses Perawatan Permukaan Tabung Medis
- PUSAT BERITA
- Berita Industri
- Berita Perusahaan
- TERMINAL SELULER

