

Anda berada pada tahap akhir dalam merancang kateter pemandu baru. Porosnya mendorong dengan baik, bentuk lengkung menahan lintasannya, tetapi ujungnya tetap mengikuti simulasi anatomi pada tikungan pertama. Dalam kebanyakan kasus, masalahnya bukan pada desain poros atau campuran polimer, melainkan pada tahap pembentukan ujungnya.
Pembentukan ujung bukanlah operasi penyelesaian kosmetik. Ini adalah proses yang menentukan apakah suatu perangkat dapat dengan aman menavigasi pembuluh darah yang berliku-liku, melewati lesi yang sempit, atau mengakses cabang distal tanpa menyebabkan trauma. Bagi teknisi perangkat medis, pesannya sederhana: dapatkan tip yang benar terlebih dahulu, dan perangkat lainnya akan berpeluang berfungsi.
Apa itu Pembentukan Ujung Kateter?
Pembentukan ujung kateter adalah operasi sekunder berbasis panas. Tabung pra-ekstrusi ditempatkan ke dalam alat pembentuk, dipanaskan hingga polimer melunak, dibentuk kembali sesuai geometri target, dan kemudian didinginkan untuk mengunci bentuknya. Prosesnya dikendalikan oleh empat variabel independen:
- Suhu pemanasan dan profil ramp
- Kesenjangan cetakan dan waktu tinggal
- Gaya aksial, vakum, atau tekanan udara internal
- Laju pendinginan dan deviasi pasca pendinginan
Pada tingkat praktis, pembentukan ujung mengambil ujung distal kateter dan mengubahnya menjadi bentuk lancip, kubah, suar, atau melengkung. Pemilihan geometri mengikuti fungsi klinis yang diinginkan. Lancip lembut membantu melacak kawat pemandu, ujung kubah melindungi dinding pembuluh, dan ujung melengkung membantu mengarahkan perangkat.
Dimana Pembentukan Tip Berada dalam Aliran Produksi
Pembentukan ujung biasanya terjadi setelah ekstrusi dan pengepang, dan sebelum perakitan hub atau akhirnya komponen terikat. Artinya setiap cacat yang ditemukan selama pembentukan ujung juga akan mempengaruhi hasil di bagian hulu. Desain proses yang disiplin mencegah pengulangan pengerjaan ulang.
Ilustrasi isometrik cetakan pembentuk ujung kateter, menunjukkan tabung, geometri ujung, zona pemanasan, dan bagian atas/bawah cetakan.
Mengapa Kualitas Pembentukan Tip Tidak Dapat Diabaikan
Pembentukan ujung kateter mempengaruhi lebih dari sekedar penampilan perangkat. Hal ini mempunyai akibat langsung terhadap:
- Keamanan pembuluh darah. Tepi tajam atau duri pada ujungnya dapat membedah dinding pembuluh darah atau menyebabkan embolisasi.
- Keterlacakan dan kemampuan lintas. Bentuk lancip yang baik menerjemahkan torsi dan gaya dorong secara lebih efisien melintasi jalur yang berliku.
- Kompatibilitas kawat pemandu dan perangkat. Geometri ujung mengontrol seberapa mudah kawat atau perangkat lain melewati lumen.
- Kinerja pencitraan. Ujung yang berkedip atau tidak teratur dapat menimbulkan artefak pada pemeriksaan fluoroskopi atau OCT.
- Ketahanan perakitan. Penyimpangan pada dimensi ujung menyulitkan pengikatan penanda radiopak atau bergabung dengan bagian distal.
Singkatnya, pembentukan ujung adalah garis pertahanan terakhir antara perangkat yang bagus dan desain yang bagus. Kesadaran tersebut mendorong mengapa produsen terkemuka berinvestasi dalam karakterisasi proses untuk langkah ini.
Memilih Bahan untuk Pembentukan Tip
Pemilihan material mendorong jendela proses lebih dari variabel lainnya. Setiap keluarga polimer memiliki perilaku termal, kekuatan leleh, dan profil penyusutannya sendiri.
Polimer Pekerja Keras: Pebax, TPU, dan Nilon
Pebax (polyether block amide) adalah bahan yang paling umum digunakan untuk ujung kateter lunak. Kisaran kekerasan pantainya dari 25D hingga 72D memungkinkan para insinyur menyeimbangkan fleksibilitas dan transfer torsi. Suhu jendela pembentuk umumnya antara 150°C dan 210°C, yang cukup rendah untuk mengurangi kerusakan termal namun cukup tinggi untuk membentuk ujungnya dengan cepat.
TPU (poliuretan termoplastik) menawarkan ketahanan abrasi yang sangat baik dan dapat diformulasikan dengan bahan pengisi radiopak. Tip TPU biasanya terbentuk pada kisaran 160–220°C. Kekuatan lelehnya yang lebih rendah memerlukan celah cetakan yang lebih rapat untuk menghindari kendur.
Nilon (poliamida) memberikan kekuatan kolom yang lebih tinggi dan sering digunakan pada tip yang menuntut struktur. Namun, sensitivitas terhadap kelembapan dapat menyebabkan cacat permukaan, sehingga pengondisian udara kering sangat penting sebelum terbentuk.
Opsi Kinerja Tinggi: MENGINTIP dan Polimida
MENGINTIP adalah pilihan yang sangat baik untuk perangkat yang membutuhkan kekuatan lelah dan ketahanan suhu yang tinggi. Pembentukan ujung MENGINTIP memerlukan suhu cetakan pada kisaran 340–400°C. Karena MENGINTIP mengembang lebih dari plastik rekayasa standar, celah cetakan harus lebih longgar untuk mencegah lengket atau sakit.
Polimida tidak dapat dicairkan. Nilainya terletak pada poros berdinding tipis dan tahan panas. Untuk pembentukan ujung, produsen biasanya mengandalkan teknik perekat atau berbasis pelarut.
Fluoropolimer: Gesekan Rendah, Kemampuan Bentuk Terbatas
PTFE dan FEP menawarkan pelumasan dan ketahanan kimia terbaik, namun tidak mengalir dalam cetakan pembentuk ujung standar. PTFE tidak dapat dicairkan sama sekali. Dalam praktiknya, ujung fluoropolimer diperoleh dengan merekatkan bagian distal dengan gesekan rendah yang terpisah atau dengan menggunakan teknologi heat-shrink.
| Bahan | Kekerasan Pantai | Membentuk Suhu | Risiko Utama |
|---|---|---|---|
| Pebax | 25D–72D | 150–210°C | Degradasi termal |
| TPU | 80A–95A | 160–220°C | Meleleh kendur |
| Nilon | 30D–65D | 170–230°C | Sensitivitas kelembaban |
| MENGINTIP | 80D–90D | 340–400°C | Terlalu panas/lengket |
| Polimida | Kaku | Tidak dapat dibentuk | Masalah adhesi |
| PTFE/FEP | 50D–55D | Tidak dapat dibentuk meleleh | Tidak ada pemrosesan leleh |
 Tabung Balon Presisi untuk Kateter Medis Tabung balon dengan toleransi ketat hingga ±0,01 mm dan opsi multilapis hingga tekanan semburan 55 atm. Cocok untuk kateter dilatasi balon dalam prosedur kardiovaskular dan invasif minimal, menawarkan sifat mekanik yang konsisten. Lihat Produk →
Kisaran suhu adalah nilai umum untuk polimer tingkat medis, yang dirangkum dari referensi teknik umum dan data rekayasa proses LINSTANT.
Ketika tip harus bekerja dengan balon, pilihan kelas tabung balon mempengaruhi keseluruhan perakitan. Banyak insinyur mencari mitra yang dapat memasok tabung balon dengan respons pembentukan ujung yang konsisten. Portofolio tabung balon medis LINSTANT mencakup opsi satu lapis, dua lapis, dan tiga lapis karena ujungnya adalah tempat bertemunya struktur dinding yang berbeda.
Tip Umum yang Membentuk Cacat dan Cara Mencegahnya
Dalam lingkungan produksi, cacat pembentuk ujung terbagi dalam beberapa kelompok yang berulang. Mengenalinya sejak dini dapat mencegah kerusakan sistematis.
| Cacat | Akar Penyebab | Penanggulangan |
|---|---|---|
| Duri / kilat | Celah cetakan terlalu besar atau suhu terlalu tinggi | Kurangi celah, turunkan suhu, sesuaikan laju pendinginan |
| Inkonsistensi dimensi | Pemanasan yang tidak merata atau variasi batch material | Kualifikasi ulang profil panas, verifikasi lot material |
| Variasi ketebalan dinding | Cetakan tidak sejajar atau tabung eksentrik | Sejajarkan perkakas, periksa konsentrisitas tabung |
| Permukaan kusam atau bergelombang | Laju pendinginan salah atau waktu tunggu berlebihan | Persingkat waktu tinggal, optimalkan kurva pendinginan |
| Ujung tertutup/runtuh | Vakum berlebih atau tekanan berlebih | Seimbangkan tekanan internal dan ventilasi |
| Garis pengelasan | Aliran tabrakan depan di ujung multi-layer | Sesuaikan geometri cetakan atau kombinasi bahan |
Untuk kateter mikro, kontrol pembentukan ujung bahkan lebih sulit karena ketebalan dinding seringkali di bawah 0,2 mm. Variasi suhu 5°C dapat mengubah ujung lancip yang bersih menjadi lembut dan tidak berfungsi. Pembentukan ujung kateter mikro yang tepat biasanya melibatkan pemanasan inframerah atau RF dengan pemantauan suhu loop tertutup.
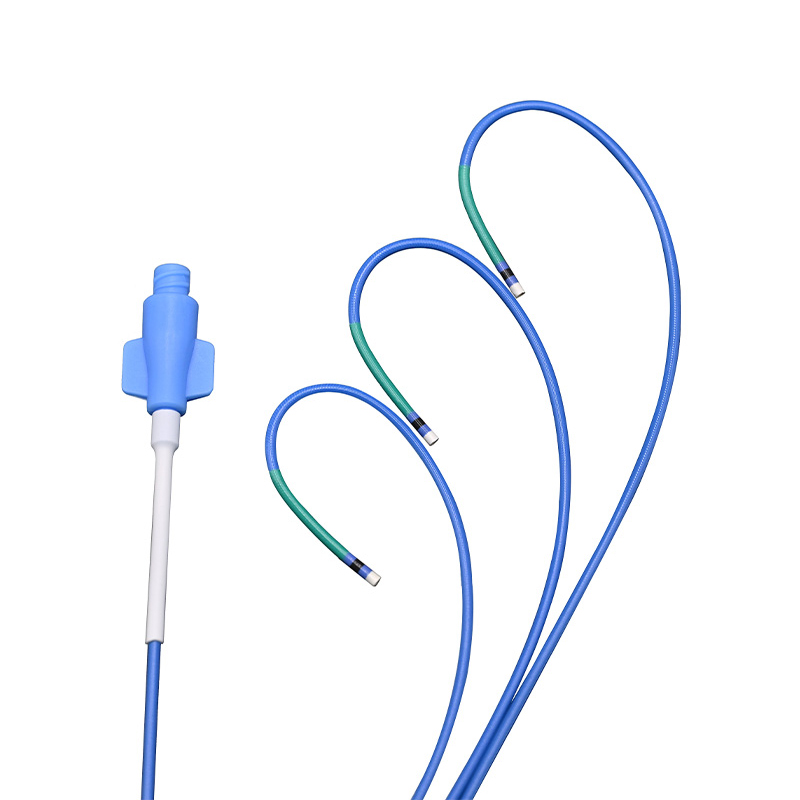
 Kateter Mikro yang Diperkuat untuk Bedah Minimal Invasif Kateter mikro dengan diameter luar di bawah 1 mm, kekerasan yang dapat disesuaikan, dan perubahan diameter untuk menavigasi pembuluh darah yang berliku. Ujungnya yang membulat mengurangi trauma, sehingga ideal untuk perawatan neurointervensi, kardiovaskular, dan tumor. Lihat Produk →
Saat Anda bekerja dengan pipa PEEK, risiko panas berlebih sangat besar. Perkakas canggih diperlukan untuk membentuk MENGINTIP tanpa hangus atau kehilangan sifat mekaniknya. Untuk detail tentang materi khusus ini, lihat artikel kami di ujung membentuk tabung medis MENGINTIP .
Tentang LINSTANT: Mitra Sistem Kateter Khusus
Ningbo LINSTANT Polymer Materials Co., Ltd. didirikan pada tahun 2014 dan sejak itu berkembang menjadi perusahaan teknologi tinggi tingkat nasional dengan lebih dari 500 anggota staf profesional. Perusahaan berkomitmen untuk melampaui peran pemasok komponen tradisional, berupaya untuk menjadi bagian integral dari produk pelanggannya. Dari pencocokan yang tepat selama fase desain kolaboratif hingga jaminan keandalan selama produksi, LINSTANT terintegrasi secara mendalam ke dalam rantai nilai inti produk pelanggannya, mengubah teknologi kateter menjadi keunggulan kompetitif inti untuk produk mereka.
Melalui inovasi teknologi berkelanjutan dan kontrol kualitas yang ketat, kami mampu menyediakan solusi sistem kateter khusus yang lebih aman, tepat, dan lebih berteknologi maju bagi perusahaan perangkat medis.
LINSTANT mengoperasikan ruang bersih yang memenuhi standar GMP seluas hampir 20.000 m², dengan 15 jalur ekstrusi impor, 8 jalur ekstrusi PEEK khusus, 2 jalur cetakan injeksi, dan hampir 100 set peralatan pengepang, pegas, pelapis, dan pengelasan. Kapasitas ini mendukung produksi percontohan skala kecil dan pengiriman volume berkelanjutan.
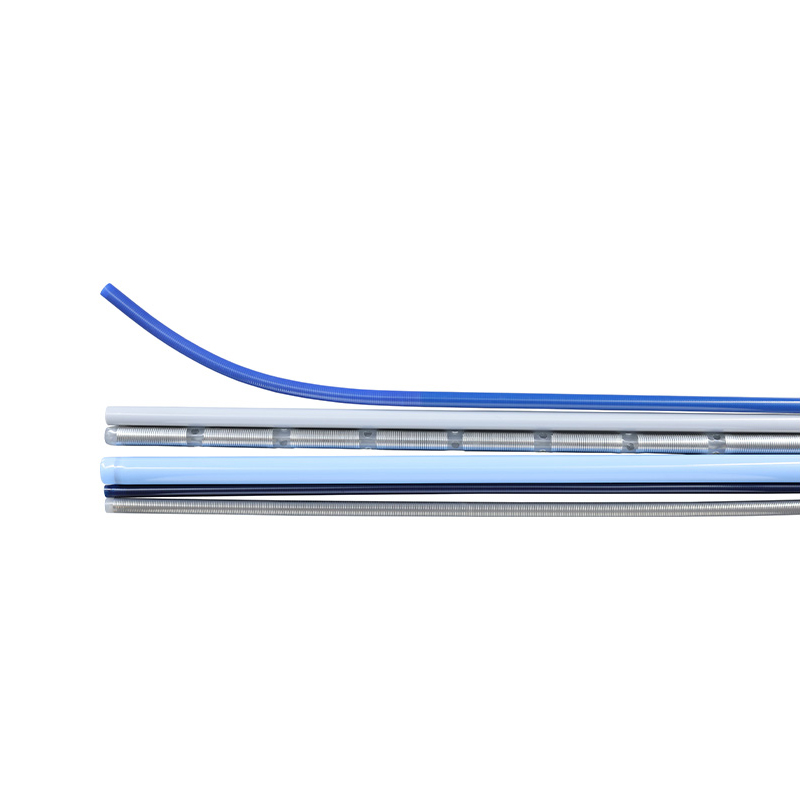
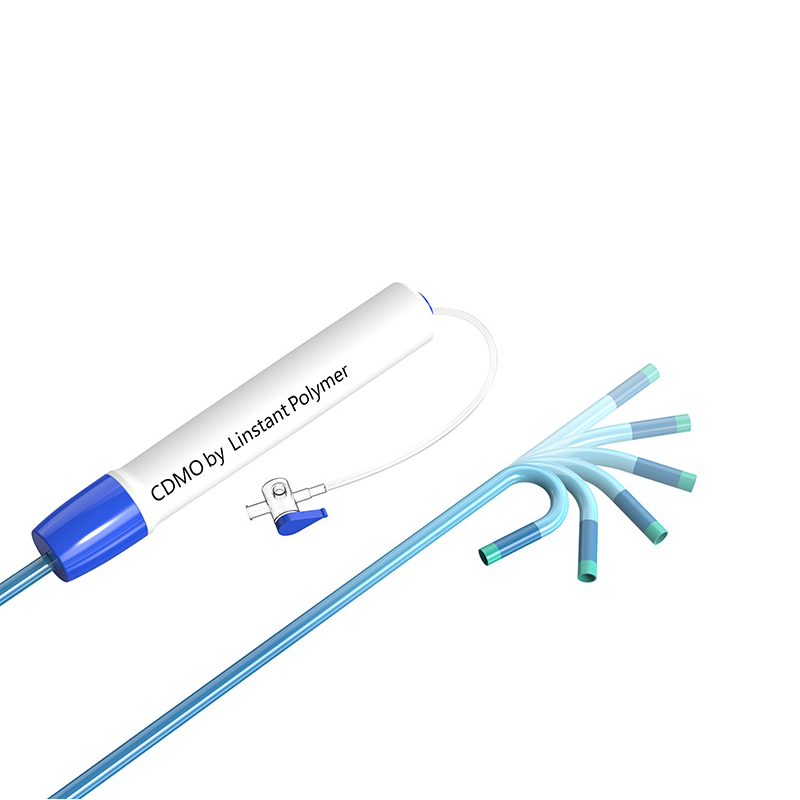
 Kateter Pemandu Torsi Tinggi dengan Struktur Jalinan Kateter pemandu dilengkapi dengan kekerasan multi-tahap, ujung distal yang lembut, dan poros yang dikepang untuk torsi dan stabilitas yang unggul. Dinding ultra-tipis dan lapisan dalam PTFE memastikan pengiriman perangkat lancar, didukung oleh produksi ruang bersih yang sesuai dengan GMP. Lihat Produk →
Dari Menggambar hingga Produksi: Cara Menskalakan Desain Pembentuk Tip
Membawa spesifikasi pembentukan ujung ke dalam produksi membutuhkan lebih dari sekedar cetakan. Hal ini memerlukan karakterisasi proses, inspeksi artikel pertama, dan parameter produksi yang terkontrol. Mitra yang baik akan menentukan jendela proses, mendokumentasikan parameter proses penting, dan mendukung aktivitas validasi.
LINSTANT Layanan OEM/ODM mencakup keseluruhan jalur mulai dari pemilihan material dan perkakas hingga uji coba dan produksi serial. Bagi tim perangkat Eropa dan Amerika Utara, keuntungannya adalah adanya pemasok tunggal dengan ekstrusi internal dan pemrosesan sekunder, sehingga mengurangi risiko transfer dan mempersingkat waktu tunggu.
Pertanyaan Yang Sering Diajukan Tentang Pembentukan Tip Kateter
Q1. Apa yang membentuk ujung kateter?
Kateter tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety.
Q2. Bahan apa yang paling cocok untuk membentuk ujung?
Pebax, TPU, nilon, dan MENGINTIP biasa digunakan. Polimida dan PTFE biasanya memerlukan ikatan perekat atau metode mekanis daripada pembentukan panas.
Q3. Apa yang menyebabkan cacat pembentukan ujung?
Pemanasan yang tidak merata, keselarasan cetakan yang buruk, tekanan berlebih, dan kualitas material yang tidak kompatibel adalah penyebab paling umum dari masalah gerinda, kilatan, atau dimensi.
Q4. Bagaimana cara memeriksa kualitas pembentukan tip?
Inspeksi optik, pengukuran dimensi, pengujian kebocoran, dan pengujian tekanan ledakan biasanya digabungkan untuk memverifikasi ujung yang terbentuk.
Q5. Apakah LINSTANT menawarkan pembentukan tip khusus?
Ya. Program OEM/ODM LINSTANT mendukung pembentukan tip khusus mulai dari tahap desain hingga pengembangan perkakas dan produksi volume.
Q6. Apa perbedaan antara tip dan pembentukan tip?
Tipping umumnya mengacu pada pembentukan awal ujung tabung, sedangkan pembentukan tip mencakup definisi profil distal penuh, termasuk pemanasan, pembentukan, pendinginan, dan penyelesaian.