

Cetakan injeksi MENGINTIP bukanlah pengganti yang sama untuk komputer, ABS, atau nilon. Prosesnya memerlukan cetakan yang disimpan pada suhu 150–200 °C, resin dikeringkan hingga tingkat kelembapan yang diukur dalam ratusan ppm, dan lelehan yang tetap berada di atas 360 °C dari nosel hingga rongga terakhir. Penuhi ketiga kondisi tersebut dan bagian-bagiannya akan mempertahankan dimensinya melalui siklus autoklaf yang berulang; melewatkan satu bagian dan bagian tersebut sering kali terlihat sempurna di media dan gagal beberapa minggu kemudian.
Contoh umum: hub luer MENGINTIP yang membentuk lolos pemeriksaan dimensi, kemudian diambil kembali pada akar benang setelah tiga siklus sterilisasi uap pada suhu 134 °C. Tidak ada yang berubah di dalam sel kecuali pendingin yang menurunkan suhu alat hingga 90 °C pada hari-hari hangat. Kulit membeku secara amorf, inti terus menyusut, dan tegangan sisa menemukan sudut paling tajam di bagian tersebut. Satu cerita tersebut berisi sebagian besar hal yang membuat cetakan MENGINTIP berbeda dari rekayasa plastik sehari-hari — bahan tersebut memberi penghargaan pada kontrol dan hukuman terhadap jalan pintas.
Mengapa MENGINTIP Melanggar Asumsi Pencetakan Standar
MENGINTIP meleleh pada suhu sekitar 343 °C dan transisi kacanya mendekati 143 °C, sehingga jarak antara mengalir dan membeku menjadi sempit. Resin biasa dicetak menjadi alat yang disimpan pada suhu antara 30 °C dan 80 °C. Alat PEEK biasanya dijalankan pada suhu 150–200 °C, dan kadar kristalinitas tinggi terkadang didorong lebih tinggi.
Dua konsekuensi praktis menyusul. Pertama, perkakas menjadi rakitan yang dipanaskan dan bukannya balok baja: pemanas radiator atau oli, pelat isolasi, dan tunjangan ekspansi termal pada penutup, semuanya harus dirancang sejak awal. Kedua, siklus waktu diperpanjang — 30 hingga 60 detik adalah normal untuk bagian dinding yang sederhana, dan bagian yang tebal akan bertahan lebih lama, karena bagian tersebut tidak dapat dikeluarkan sampai inti cukup dingin untuk mempertahankan bentuknya.
Jendela Proses, Angka demi Angka
Proses jendela hanya berguna ketika angka-angka tersebut dituliskan dan kemudian ditantang dengan uji coba nyata. Nilai di bawah ini merupakan titik awal umum untuk nilai MENGINTIP yang tidak terisi; senyawa berisi serat mengubah perilaku tekanan dan penyusutan, dan setiap alat harus divalidasi sendiri.
| Parameter | Titik awal yang khas | Mengapa itu penting |
|---|---|---|
| Pengeringan resin | 150 °C selama 3–6 jam, Pengering pengering, titik embun di bawah −40 °C | Kelembapan mendorong garis-garis perak, rongga, dan cacat permukaan |
| Suhu leleh | 360–400 °C | Di bawah suhu sekitar 350 °C lelehan terlalu kaku untuk mengisi dinding tipis |
| Suhu cetakan | 150–200 °C | Pengungkit terbesar pada dimensi kristalinitas, mulur, dan stabilitas |
| Kecepatan injeksi | Sedang hingga tinggi, diprofilkan | Pemuatan lambat menimbulkan pukulan pendek; pengisian yang tidak terkendali menyebabkan pengaliran dan pembakaran |
| Menahan tekanan | Bergantung pada rongga, biasanya 60–100 MPa | Mengkompensasi penyusutan yang tinggi; tekanan yang berlebihan mengunci stres |
| Tekan punggung | 5–15 pisau | Menjaga pemaksaan sekrup pada sekrup tetap terkendali |
| Kecepatan sekrup | Rendah, sekitar 50–80 rpm | Pergeseran yang tinggi akan menurunkan lelehan dan menghasilkan bintik hitam |
| anil | Naik bertahap hingga suhu sekitar 200 °C, tahan 2–4 jam, dinginkan perlahan | Menghilangkan sisa stres sebelum sterilisasi dan perakitan |
Keputusan Perkakas yang Tidak Dapat Diperbaiki Nanti
Viskositas lelehan PEEK tetap tinggi bahkan pada suhu 400 °C, sehingga alat harus digunakan di tempat lelehannya paling tipis. Inilah poin-poin yang paling sering menentukan apakah suatu proyek berjalan atau dihentikan.
- Gerbang: bidik diameter minimal 1 mm pada komponen medis kecil. Gerbang dengan titik di bawah yang menggeser lelehan dan meninggalkan garis las yang lemah.
- Pelari: bulat penuh, pendek dan terlindungi dengan baik. Pelari panas dengan nosel yang dipanaskan menjaga sariawan agar tidak membeku di antara injeksi.
- Baja: kadar kaca dan karbon bersifat abrasif. Baja perkakas yang diperkeras dan jalur aliran yang dipol mengurangi keausan dan bintik hitam.
- Penyusutan: MENGINTIP yang tidak terisi biasanya berada di dekat 1,2–1,5% linier. Nilai yang terisi serat menyusut lebih sedikit pada arah aliran dan lebih banyak pada arah aliran, sehingga tata letak rongga harus mengikuti orientasi serat.
- Draf dan jari-jari: Draf 1–2°, jari-jari besar dan tidak ada sudut dalam yang tajam. MENGINTIP peka terhadap takik, dan tegangan sisa melayang tepat di sana.
Kristalinitas, Annealing, dan Properti yang Sebenarnya Anda Kirimkan
Suhu cetakan bukan hanya mengatur waktu siklus. Ini menentukan struktur kristal di bagian yang Anda kirimkan. Perkakas panas memungkinkan rantai polimer tersusun pada bagian tersebut mendingin, menghasilkan kulit kristal dengan kekakuan yang lebih tinggi, ketahanan aus yang lebih baik, dan ketahanan yang lebih kuat terhadap serangan kimia. Alat dingin membekukan kulit dalam keadaan amorf: lebih keras dan lebih ulet dalam jangka pendek, namun rentan terhadap perubahan dimensi saat pertama kali bagian tersebut terkena panas sterilisasi, karena kulit yang beku kemudian mencoba mengkristal — saat digunakan, bukan di cetakan.
Annealing menutup kekenyangan itu. Peningkatan bertahap hingga suhu sekitar 200 °C, dihilangkan selama dua hingga empat jam, dan pendinginan perlahan akan meredakan tekanan yang menumpuk selama pengisian dan pengepakan. Untuk komponen yang menghadap implan atau komponen berpresisi tinggi, langkah tersebut bukan opsional; itu adalah bagian dari spesifikasi.
Cacat, Akar Penyebab dan Perbaikan
Sebagian besar persetujuan MENGINTIP terbagi dalam enam kelompok, dan masing-masing kelompok mengacu pada latar tertentu, bukan pada materi itu sendiri.
| Cacat | kemungkinan penyebabnya | Tindakan korektif pertama |
|---|---|---|
| Tembakan pendek | Leleh terlalu dingin, pengisian terlalu lambat, gerbang terlalu kecil | Naikkan suhu barel, buat pengisian profil lebih cepat, perbesar gerbangnya |
| Garis-garis atau rongga perak | Kelembapan dalam resin | Keringkan pada suhu 150 °C selama 3–6 jam dan verifikasi titik embun pengering |
| Bintik hitam atau bekas luka bakar | Terlalu panas, sekrup hang, tekanan punggung tinggi | Bersihkan, turunkan tekanan punggung dan kecepatan sekrup, periksa sekrup |
| Warpage setelah sterilisasi | Cetakan dingin, tanpa air, pendinginan tidak seimbang | Naikkan suhu cetakan, tambahkan dan dinginkan secara bertahap |
| Garis las yang lemah | Suhu rendah pada lasan atau kontaminasi | Naikkan suhu leleh dan jamur, pindahkan gerbangnya |
| Retak di bagian rusuk dan sudut | Pengepakan berlebih, sudut tajam, alat dingin | Kurangi tekanan penahan, tambahkan jari-jari, naikkan suhu cetakan |
Dari Bagian MENGINTIP yang Dibentuk hingga Sistem Kateter yang Selesai
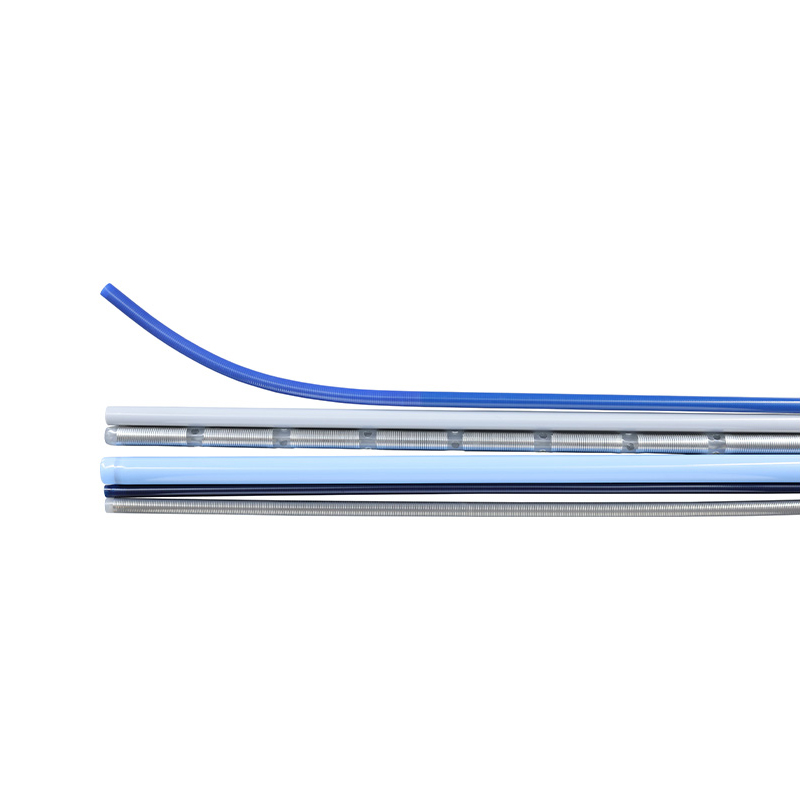
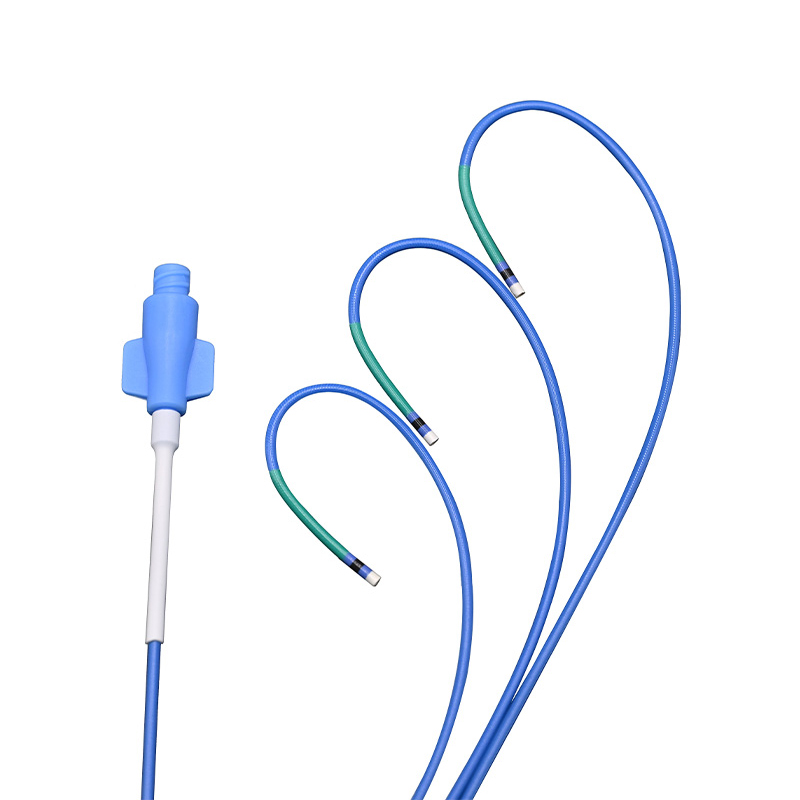
Pada perangkat invasif minimal, PEEK biasanya muncul ketika panas, transmisi, dan presisi bertemu: hub luer, komponen pegangan dan katup, badan konektor, sambungan cetakan berlebih, dan elemen penguat yang harus bertahan dalam sterilisasi uap berulang kali pada suhu 134 °C tanpa kehilangan kecocokannya. Cetakan cetakan bentuk-bentuk diskrit itu; ekstrusi mencakup geometri tubular yang melewati perangkat yang sama. Kedua rute tersebut harus memenuhi persyaratan terhadap target kristalinitas dan kebersihan yang sama, itulah alasannya program medis semakin banyak yang izin dari satu pemasok.
Ningbo LINSTANT Polymer Materials Co., Ltd. didirikan pada tahun 2014 dan sejak itu berkembang menjadi perusahaan teknologi tingkat tinggi nasional dengan lebih dari 500 anggota staf profesional. Perusahaan berkomitmen untuk melampaui tingkat pemasok komponen tradisional, berupaya untuk menjadi bagian integral dari produk pelanggannya. Dari pen cocokan yang tepat selama fase desain kolaboratif hingga jaminan kualitas selama produksi, LINSTANT terintegrasi secara mendalam ke dalam rantai nilai inti produk pelanggannya, mengubah teknologi kateter menjadi keunggulan kompetitif inti untuk produk mereka. Melalui inovasi teknologi berkelanjutan dan kontrol kualitas yang ketat, kami mampu menyediakan solusi sistem kateter khusus yang lebih aman, tepat, dan lebih berteknologi maju bagi perusahaan perangkat medis.
Di sisi manufaktur, LINSTANT mengoperasikan bengkel bersih yang mematuhi GMP seluas hampir 20.000 m² di bawah sistem mutu ISO 13485:2016, dengan 15 jalur ekstrusi impor, 8 jalur ekstrusi PEEK khusus, 2 jalur cetakan injeksi, dan sekitar 40 set pengelasan dan pembentukan. Perpaduan tersebut memungkinkan konektor PEEK yang terbentuk dan poros ekstrusinya dikembangkan satu sama lain alih-alih dicocokkan — alasan mengapa pipa PEEK telah menjadi titik fokus dalam desain perangkat invasif minimal, seperti yang dibahas dalam diskusi kami tentang mengapa tabung PEEK panas di medtech .
Jika suatu komponen memerlukan fitur cetakan dan toleransi mesin yang ketat, atau prototipe yang diperlukan sebelum perkakas dipotong, proses sekunder menjembatani pemotongan tersebut. Untuk tim yang lebih memilih menyerahkan seluruh spesifikasi daripada membaginya ke vendor, Pengembangan OEM/ODM mencakup pencocokan desain, perkakas, pencetakan, ekstrusi, dan penyelesaian dalam satu sistem mutu.
MENGINTIP Cetakan Injeksi: Pertanyaan yang Sering Diajukan
Q1. Untuk cetakan apa injeksi PEEK digunakan pada peralatan medis?
PEEK yang dibentuk digunakan untuk hub luer, badan konektor, pegangan, bagian katup, dan komponen penguat — di mana pun perangkat harus mempertahankan dimensi melalui siklus autoklaf pada suhu 134 °C dan tahan terhadap paparan bahan kimia berulang kali.
Q2. Berapa suhu cetakan yang dibutuhkan PEEK?
Sebagian besar grade yang tidak terisi dijalankan dengan permukaan cetakan antara 150 °C dan 200 °C. Di bawah kisaran tersebut, kulit membeku secara amorf, kristalinitas turun dan bagian menjadi rentan terhadap distorsi dan distorsi pasca sterilisasi.
Q3. Bisakah PEEK dicetak pada mesin cetak injeksi standar?
Sepanjang ya, asalkan laras mencapai suhu 400 °C, sekrup dan katup periksa tahan aus, Pengering dapat menahan titik embun yang rendah, dan alat dapat dipanaskan dan diisolasi. Retrofit adalah hal biasa; alat yang dingin tidak.
Q4. Mengapa MENGINTIP perlu dikeringkan dan dianil?
Kelembapan yang terserap menyebabkan garis-garis perak, rongga dan cacat permukaan, sehingga resin dikeringkan pada suhu 150 °C selama 3–6 jam. Annealing pada suhu sekitar 200 °C dengan pendinginan lambat mengurangi tekanan internal sebelum bagian tersebut mengalami sterilisasi atau beban perakitan.
Q5. MENGINTIP cetakan injeksi atau permesinan CNC — mana yang lebih baik?
Pemesinan sesuai dengan prototipe dan volume rendah karena tidak ada biaya perkakas. Cetakan menang ketika permintaan tahunan mencapai beberapa ribu bagian atau geometri mempunyai fitur yang tidak praktis untuk mesin, seperti potongan internal dan tulang rusuk halus.
Q6. Apakah cetakan PEEK injeksi bersifat biokompatibel dan dapat disterilkan?
PEEK memiliki sejarah panjang dalam aplikasi implan dan instrumen, namun kualitasnya penting. Tentukan resin medis atau tingkat implan dengan dokumentasi pendukung dan pengujian ISO 10993, dan validasi terhadap sterilisasi uap, etilen oksida, gamma, atau e-beam sesuai kebutuhan.