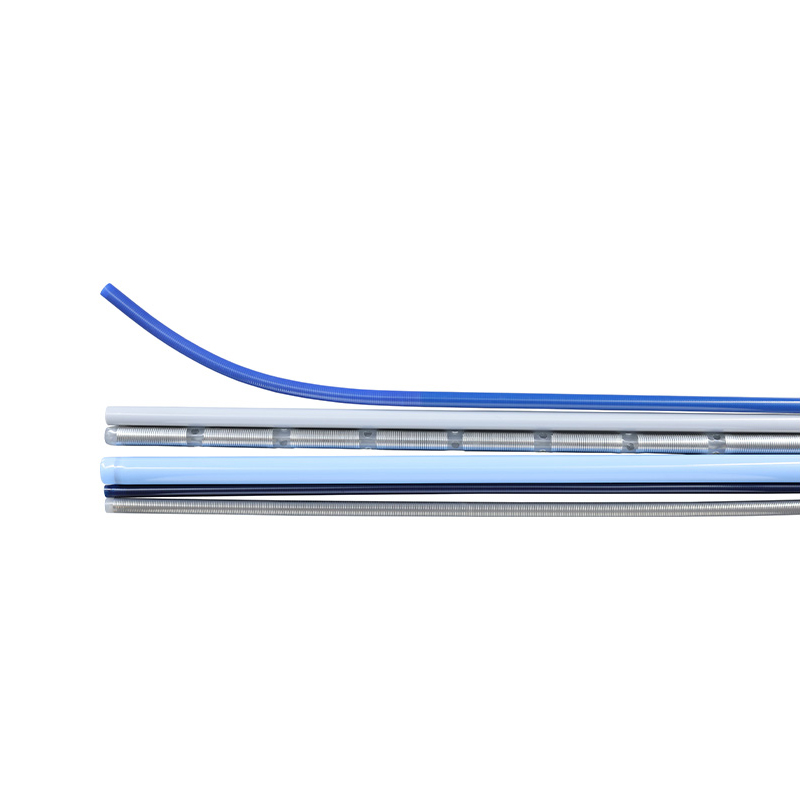


Ayunan dengan ketebalan dinding 0,03 mm terlihat tidak berbahaya pada gambar. Di bangku cadangan, itu berubah menjadi kekusutan pada lengkung aorta, balon yang tidak dapat dilacak, atau katup hemostasis yang menetes. Berdasarkan pengalaman kami, sebagian besar keluhan kinerja kateter berasal dari garis ekstrusi dan bukan pada desain kateter.
Jawaban singkatnya: ekstrusi kateter menentukan pita toleransi yang dapat Anda pertahankan, kekuatan ikatan yang tersedia di bagian bawah, dan seberapa dapat diulangnya perangkat yang sudah jadi dalam skala besar. Perbaiki jendela ekstrusi dan setiap langkah selanjutnya menjadi lebih mudah. Melakukan kesalahan dan pekerjaan tip, mempertahankan, atau merakit sebanyak apa pun tidak akan menyelamatkan perangkat.
Panduan ini menjelaskan apa yang sebenarnya dikontrol oleh ekstrusi, variabel proses yang penting, polimer yang berperilaku berbeda pada sekrup yang sama, cacat yang muncul pertama kali, dan pemeriksaan kualitas yang menjaga proses yang divalidasi agar tidak menyimpang.
Apa Kontrol Ekstrusi Kateter Sebelum Hal Lain
Ekstrusi adalah langkah-langkah yang memperbaiki geometri yang ditetapkan oleh setiap proses lainnya. Jika sebuah poros keluar dari garis dengan variasi dinding 12 persen, tahap pembuatan jalinan, aliran ulang, dan pembentukan ujung akan mewarisi variasi tersebut dan memperkuatnya. Itulah sebabnya tim berpengalaman mengunci jendela ekstrusi sebelum mereka menyelesaikan desain kateter, bukan setelahnya.
Lima keluaran paling penting pada poros intervensi tipikal: diameter luar, ketebalan dan konsentrisitas dinding, ovalitas, penyelesaian permukaan lumen dalam, dan stabilitas dimensi di seluruh spul.
| Parameter | Sasaran yang khas | Mengapa hal ini penting di sektor hilir |
|---|---|---|
| Diameter luar | /-0,02 hingga /-0,05 mm pada pipa 1-3 mm | Ukuran Perancis, sarung yang pas, penempatan kateter |
| Ketebalan / konsentrisitas dinding | Dalam 10% dari nominal dinding | Resistensi ketegaran, tekanan pecah, konsistensi reflow |
| ovalitas | Persentase satu digit yang rendah | Penyegelan katup, pembentukan ujung, sambungan bebas bocor |
| Kekasaran permukaan bagian dalam | Sub-mikron Ra pada lumen | Ketertelusuran, volume siram, daya rekat lapisan |
| Stabilitas spool-to-spool | Pita yang sama secara keseluruhan | Hasil peluncuran dan pemberian makan otomatis |
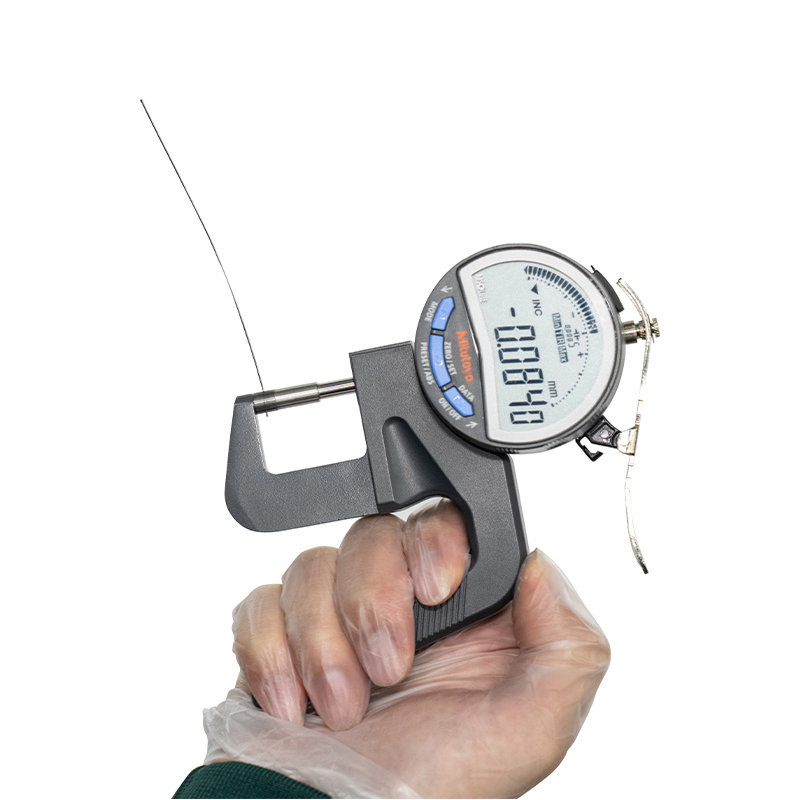
Poros berdinding tipis adalah tempat angka-angka ini menjadi sulit. Ketika dinding turun menuju 0,05 mm, lelehan memiliki lebih sedikit ruang untuk bersantai dan jendela tarik ke bawah menyempit dengan tajam.
 Tabung Medis Dinding Ultra Tipis untuk Transportasi Cairan Presisi Tabung medis ekstrusi ultra-tipis mendukung diameter dalam yang presisi dan pilihan material seperti TPU, Pebax, dan MENGINTIP untuk penggunaan invasif minimal dan saluran cairan. Lihat Produk →
Garis Ekstrusi, Langkah demi Langkah
Kebanyakan pipa kateter diproduksi dengan jalur sekrup tunggal atau sekrup ganda dengan cetakan judul bab dan ukuran kekosongan. Urutan di bawah ini adalah standar, tetapi setiap langkah membawa titik kontrol yang menentukan toleransi akhir.
- Pengeringan dan penanganan material. Resin higroskopis seperti kopolimer blok berbahan dasar poliamida dan TPU menyerap kelembapan. Pelet yang belum dikeringkan menghasilkan gelembung, gel, dan garis-garis permukaan yang hanya muncul beberapa jam setelah produksi dijalankan.
- Memberi makan dan melelehkan. Geometri sekrup dan rasio kompresi menentukan seberapa lembut polimer meleleh. Resin yang sensitif terhadap geser memerlukan zona kompresi bertahap untuk menghindari degradasi.
- Pengukuran stabilitas dan tekanan. Variasi tekanan leleh hampir secara langsung diterjemahkan ke dalam variasi diameter. Pompa gigi atau zona pengukuran yang menyetel roda dengan baik akan meratakan kurva tersebut.
- Crosshead mati dan draw-down. Dadu menentukan bentuknya; rasio penarikan antara pintu keluar cetakan dan ukuran tabung akhir menentukan dinding. Perubahan kecil di sini mengubah ketebalan dinding dengan cepat.
- Pendinginan dan ukuran. Tangki ukuran vakum dan kontrol suhu udara menentukan kebulatan dan kualitas permukaan. Pendinginan yang terlalu cepat akan membekukan stres di dinding.
- Lepas landas, mengukur dan berkelok-kelok. Ketegangan konstan mencegah stretch mark dan ovalitas; tangkapan pengukur in-line melayang sebelum gulungan penuh terbuang sia-sia.
Pandangan isometrik dari garis pipa: polimer masuk pada ekstruder, lelehan terbentuk dalam cetakan crosshead, diukur dalam kondisi vakum, diukur dengan pengukur laser, dan ditarik pada tegangan konstan. Setiap blok adalah titik kontrol, bukan hanya sebuah mesin.
Pilihan Materi Menulis Ulang Jendela Suhu
Sekrup dan cetakan yang sama berperilaku sangat berbeda dengan resin baru. Kopolimer blok poliamida seperti Pebax dan TPU diproses dalam kisaran barel sedang, sementara MENGINTIP dan fluoropolimer memerlukan jalur khusus, perkakas tahan korosi, dan siklus pembersihan yang lebih lama. Mengalihkan garis dari MENGINTIP kembali ke elastomer suhu rendah jarang bersifat ekonomis, itulah sebabnya para ahli memisahkan kapasitas ekstrusi untuk polimer suhu tinggi.
Di luar suhu, profil properti setiap polimer menentukan arsitektur poros mana yang masuk akal. Bahan yang kaku dan tahan panas tidak secara otomatis merupakan pilihan terbaik untuk poros yang dapat dilacak.
MENGINTIP dan polimida mendapat skor tinggi dalam hal kekakuan dan ketahanan panas; Pebax dan TPU mendapat nilai jelek yang tinggi. Kebanyakan poros modern memadukan dunia kedua melalui koekstrusi multi-lapisan, di mana lapisan luar yang lembut membawa lapisan hidrofilik dan lapisan dalam yang kaku membawa lumen. Untuk melihat lebih dekat bagaimana teknologi tersebut diterapkan dalam praktik, lihat ikhtisar ini koekstrusi kateter multilayer .
 Tabung Multi-Lapisan Medis untuk Kateter dan Pengiriman Obat Tabung ekstrusi multi-lapis menggabungkan biokompatibilitas bagian dalam dengan kekuatan atau perlindungan luar, mendukung kateter, infus, drainase, dan sistem penghantaran obat dengan toleransi yang ketat. Lihat Produk →
Dari Mana Cacat Ekstrusi Sebenarnya Berasal
Cacat jarang muncul secara acak. Dalam memecahkan masalah produksi, lima akar penyebab yang sama merupakan penyebab sebagian besar gulungan yang ditolak.
Distribusi ilustratif berdasarkan pola pemecahan masalah umum dalam produksi tabung medis, bukan statistik industri yang diukur.
- Diameter penyimpangan biasanya menunjukkan ketidakstabilan tekanan leleh atau ketidaksesuaian kecepatan lepas landas.
- Gel dan bintik hitam menunjukkan pembersihan yang tidak lengkap, resin terdegradasi di zona mati, atau kelembapan.
- Eksentrisitas dinding sering kali berasal dari pemusatan cetakan atau kekosongan yang tidak seimbang pada selongsong pengukur.
- Fraktur leleh dan kekasaran Ketika tingkat keluaran melebihi apa yang dapat ditangani oleh cetakan geometri pada suhu tersebut.
- Ovalitas pada gulungan adalah masalah ketegangan dan belitan, bukan masalah ekstrusi.
Toleransi, Pengukuran In-Line, dan Kontrol Kualitas
Proses yang tervalidasi bukanlah proses yang stabil selamanya. Pengaturan kekosongan, keausan cetakan, dan banyak resin baru dapat mengubah viskositas lelehan. Pengukuran berkelanjutan adalah satu-satunya perlindungan praktis.
Tindakan pengendalian praktis pada jalur ekstrusi kateter meliputi:
- pengukuran laser atau ultrasonik pada interval tetap, dicatat berdasarkan posisi spul.
- Kontrol proses statistik pada OD, dinding, dan ovalitas, dengan aturan reaksi, bukan inspeksi setelah kejadian.
- Kualifikasi instalasi, operasional dan kinerja pada setiap kombinasi cetakan dan resin baru.
- Ketertelusuran lot penuh mulai dari batch pelet hingga spool jadi, berdasarkan sistem mutu seperti ISO 13485.
- Kontrol perubahan terdokumentasi untuk penyesuaian apa pun yang menyentuh jendela yang divalidasi.
Dari Tabung Ekstrusi hingga Kateter Selesai
Ekstrusi biasanya merupakan operasi pertama dari beberapa operasi. Proses sekunder seperti tipping, flaring, hole punching, reflow bonding, jalinan dan laminasi heat-shrink inilah yang mengubah gulungan pipa menjadi poros kerja. Langkah-langkah ini sangat bergantung pada apa yang terjadi di bagian hulu: lumen yang sedikit keluar dari bentuk bulat tidak akan dapat menutup katup hemostasis dengan baik, dan dinding dengan tekanan yang membeku akan terdistorsi selama proses reflow.
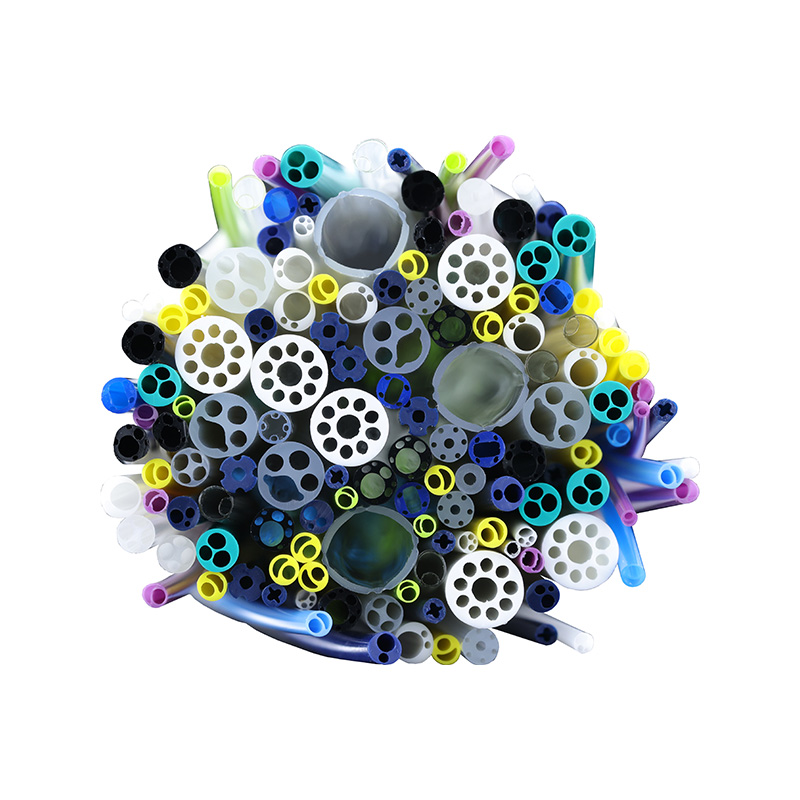
Tata letak lumen yang rumit menempatkan permintaan tertinggi pada langkah ekstrusi. Profil multilumen dengan dua, tiga atau lebih saluran memerlukan aliran seimbang melalui cetakan sehingga setiap lumen mempertahankan bentuk dan penampang secara keseluruhan.
 Tabung Medis Multi-Lumen untuk Desain Kateter yang Kompleks Tabung ekstrusi dengan beberapa saluran yang dapat disesuaikan memungkinkan akses simultan untuk kabel pemandu, obat-obatan, dan gas dalam aplikasi kateter koroner, dialisis, endoskopi, dan neurovaskular. Lihat Produk →
Memilih Mitra Ekstrusi
Bagi produsen perangkat, pemasok ekstrusi secara efektif merupakan bagian dari tim desain. Perbedaan antara vendor komponen dan mitra pengembangan terlihat pada seberapa awal mereka terlibat dan seberapa banyak jendela proses yang dapat mereka dokumentasikan untuk Anda.
Ningbo LINSTANT Polymer Materials Co., Ltd. didirikan pada tahun 2014 dan sejak itu berkembang menjadi perusahaan teknologi tingkat tinggi nasional dengan lebih dari 500 anggota staf profesional. Perusahaan berkomitmen untuk melampaui tingkat pemasok komponen tradisional, berupaya untuk menjadi bagian integral dari produk pelanggannya. Dari pen cocokan yang tepat selama fase desain kolaboratif hingga jaminan kualitas selama produksi, LINSTANT terintegrasi secara mendalam ke dalam rantai nilai inti produk pelanggannya, mengubah teknologi kateter menjadi keunggulan kompetitif inti untuk produk mereka.
Melalui inovasi teknologi berkelanjutan dan kontrol kualitas yang ketat, kami mampu menyediakan solusi sistem kateter khusus yang lebih aman, tepat, dan lebih berteknologi maju bagi perusahaan perangkat medis.
Basis produksi mencakup hampir 20.000 meter persegi ruang bersih yang sesuai dengan GMP, dengan 15 jalur ekstrusi impor yang mendukung koekstrusi satu, dua, dan tiga lapis, delapan jalur PEEK khusus, dua jalur cetakan injeksi, dan sekitar 100 unit pengepang, penggulung, dan pelapis. Material Cakupan meliputi PEEK, polimida, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET, dan PVDF, dan rangkaian produknya mencakup pipa dasar hingga poros yang diperkuat dan pipa balon hingga kateter mikro dan kateter pemandu. Manajemen mutu disertifikasi ISO 13485:2016.
Untuk tim yang membutuhkan dukungan desain daripada pipa siap pakai, itu Layanan OEM dan ODM meliputi pengembangan bersama, perkakas, proses validasi, dan produksi serial.
Pertanyaan yang Sering Diajukan
Q1. Apa itu ekstrusi kater?
Ini adalah proses peleburan yang membentuk pelet polimer menjadi tabung kateter kontinu dengan diameter dalam, diameter luar, dan dinding tertentu. Ini menetapkan geometri yang bergantung pada semua langkah perakitan selanjutnya.
Q2. Toleransi apa yang dapat dimiliki oleh ekstrusi kateter?
Saluran yang dikontrol dengan baik biasanya memiliki diameter luar antara /-0,02 hingga /-0,05 mm dan dinding dalam kisaran 10 persen dari nominal, bergantung pada resin, ketebalan dinding, dan ukuran pipa.
Q3. Polimer apa yang digunakan untuk ekstrusi tabung kateter?
Pebax, TPU, PVDF, PET, polimida, MENGINTIP, PTFE, FEP, PFA dan ETFE adalah hal yang umum. Pilihan material menentukan suhu jendela, kekakuan poros, dan strategi pelapisan.
Q4. Apa perbedaan antara ekstrusi lumen tunggal dan multilumen?
Tabung lumen tunggal memiliki satu saluran. Tabung multilumen mengemas dua saluran atau lebih ke dalam satu profil, yang memerlukan aliran cetakan seimbang sehingga setiap lumen mempertahankan penampang melintangnya.
Q5. Bagaimana Anda mencegah kekusutan pada pipa kateter yang diekstrusi?
Dinding konsentris, ketebalan dinding yang konsisten, durometer yang tepat atau lapisan penguat yang dikepang, dan proses reflow yang terkontrol semuanya meningkatkan ketahanan terhadap kekusutan.
Q6. Dapatkah pipa ekstrusi dipasok sebagai bagian dari rakitan kateter OEM lengkap?
Ya. Pemasok ekstrusi dengan kemampuan pemrosesan sekunder dapat mengirimkan poros berakhir, terikat, dikepang atau dilapisi, atau mendukung pengembangan kateter khusus penuh dari tahap desain hingga produksi serial.